-
고체전해질 연속공정과 조립라인 사이, 버퍼 인터페이스는 어떻게 설계하는가
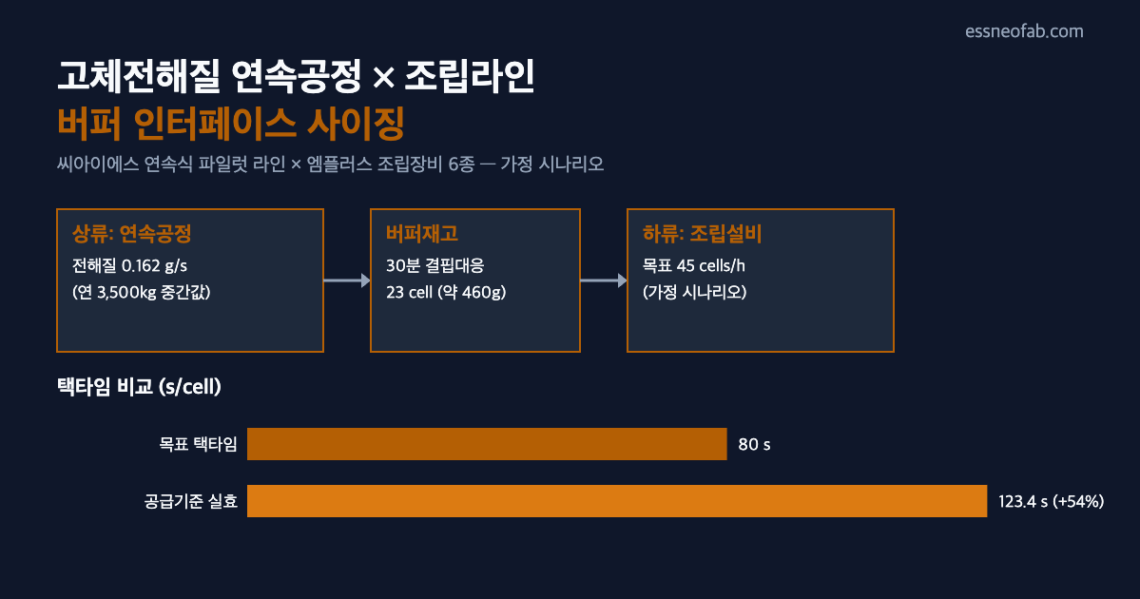
씨아이에스 대구 3공장의 황화물계 고체전해질 연속식 파일럿 라인(연 2~5 t, 기존 회분식 840 kg 대비 확대)과 엠플러스의 전고체 배터리 조립장비 6종 수주(2026년 말 개발·제작 완료 목표)는 상류 소재공정과 하류 조립공정의 생산능력이 같은 시점에 스케일업되지 않는 전형적인 인터페이스 문제를 드러낸다. 본고는 이 두 공정 사이에 필요한 버퍼재고와 택타임 손실을 가정 시나리오로 산정해, 소재-조립 인터페이스 설계가 왜 라인 전체 OEE에 선행 변수가 되는지를 정량적으로 짚는다. 계산에 사용된 하류 조립설비 목표 처리량과 셀당 전해질 사용량은 공개된 자료에서 확인되지 않아 임의로 설정한 가정값이며, 실제 라인 적용 전 반드시 실측 검증이 필요하다.
-
고체전해질·수계 아연전지, 투자는 늘었는데 라인은 준비됐나 (2026.08.14)
투자 규모보다 중요한 것은 라인 무게중심의 이동이다. 고체전해질은 액체 전해질 함침 구간이 축소되는 대신 압착·적층 공정의 압력 균일도와 계면 저항 관리로 부담이 옮겨간다. 수계 아연전지는 방폭·환기 등급 완화 여지가 있으나, 집전체 부식과 건조 프로파일이 새로운 관리 포인트로 대체된다. 두 경우 모두 소재 채택이 곧 설비 사양 완화를 뜻하지 않으며, 양산 라인 적용에는 추가 검증이 필요하다.