공정 간 버퍼, 클수록 좋은 게 아니다
초록 — 공정 간 버퍼(buffer, 재공 재고)는 크기를 키울수록 안전해지는 설비가 아니라, 가용성이 요구하는 하한과 품질이 허용하는 상한 사이의 구간 문제다. 가정 라인 조건에서 역산하면 가용성 기준 최소 버퍼는 2본, 품질 기준 최대 버퍼는 1본으로 두 값이 충돌한다. 이 충돌은 버퍼를 키우거나 줄여서는 해소되지 않으며, 상류 MTTR(평균 수리 시간, Mean Time To Repair)을 줄이거나 결함 검출 지점을 버퍼 앞으로 당겨야 풀린다. 아래 수치는 모두 설명을 위해 설정한 가정값이며, 양산 라인에 1:1로 대입하려면 별도 검증이 필요하다.
1. 결론부터 — 버퍼는 크기가 아니라 구간으로 설계한다
공정 간 버퍼에는 단일 최적값이 없다. 가용성(availability)이 요구하는 하한과 품질(quality)이 허용하는 상한이 각각 따로 계산되며, 설계 해는 그 두 값이 만드는 구간 안에 존재한다. 구간이 비어 있다면 — 하한이 상한보다 크다면 — 버퍼 크기를 조정해서 해결할 수 있는 문제가 아니다.
상황(Situation)은 이렇다. 택타임(Takt Time = 가용가동시간 ÷ 고객요구수량)을 맞춰 설비를 배치했고, 각 공정의 정격 라인속도도 요구를 충족한다. 복잡성(Complication)은 상류 공정이 멈추는 순간 발생한다. 버퍼가 없으면 하류가 같이 서고, 버퍼를 두면 하류는 계속 돌지만 상류에서 발생한 결함이 하류 검사에 도달하는 시점이 그만큼 늦어진다.
질문(Question)은 따라서 “버퍼를 얼마나 둘 것인가”가 아니다. “정지 손실과 결함 전파 중 어느 쪽이 이 라인에서 더 비싼가”이며, 답(Answer)은 두 비용을 같은 단위로 환산해 비교했을 때만 나온다. 아래에서는 OEE(= 가용성 × 성능 × 품질)의 가용성 항과 품질 항으로 환산해 비교한다.
2. 버퍼가 흡수하는 것은 정지 시간이 아니라 하류의 유휴 시간
버퍼의 효과를 “상류가 1,800 s 멈춰도 괜찮다”로 이해하면 설계 기준이 서지 않는다. 버퍼가 실제로 막아 주는 것은 상류의 정지가 아니라 하류가 일감 없이 서 있는 시간이다. 따라서 필요한 버퍼량은 상류 정지 시간을 하류의 코일당 처리 시간으로 나눈 값으로 결정된다.
이 구분이 중요한 이유는 하류가 빠를수록 같은 정지 시간을 버티는 데 더 많은 버퍼가 필요하기 때문이다. 하류 설비를 증속하면 라인 산출은 늘지만 버퍼 요구량도 함께 늘어난다. 증속 투자와 버퍼 투자는 독립적인 항목이 아니라 연동된 항목이다.
3. 가용성 기준 최소 버퍼 — 역산식과 계산 예
가용성을 지키기 위한 최소 버퍼 수량 Nmin은 다음과 같이 역산한다.
Nmin = MTTR상류 ÷ CT하류 (올림)
MTTR상류 : 상류 공정의 평균 수리 시간 [s] · CT하류 : 하류 공정의 코일 1본 처리 시간 [s]
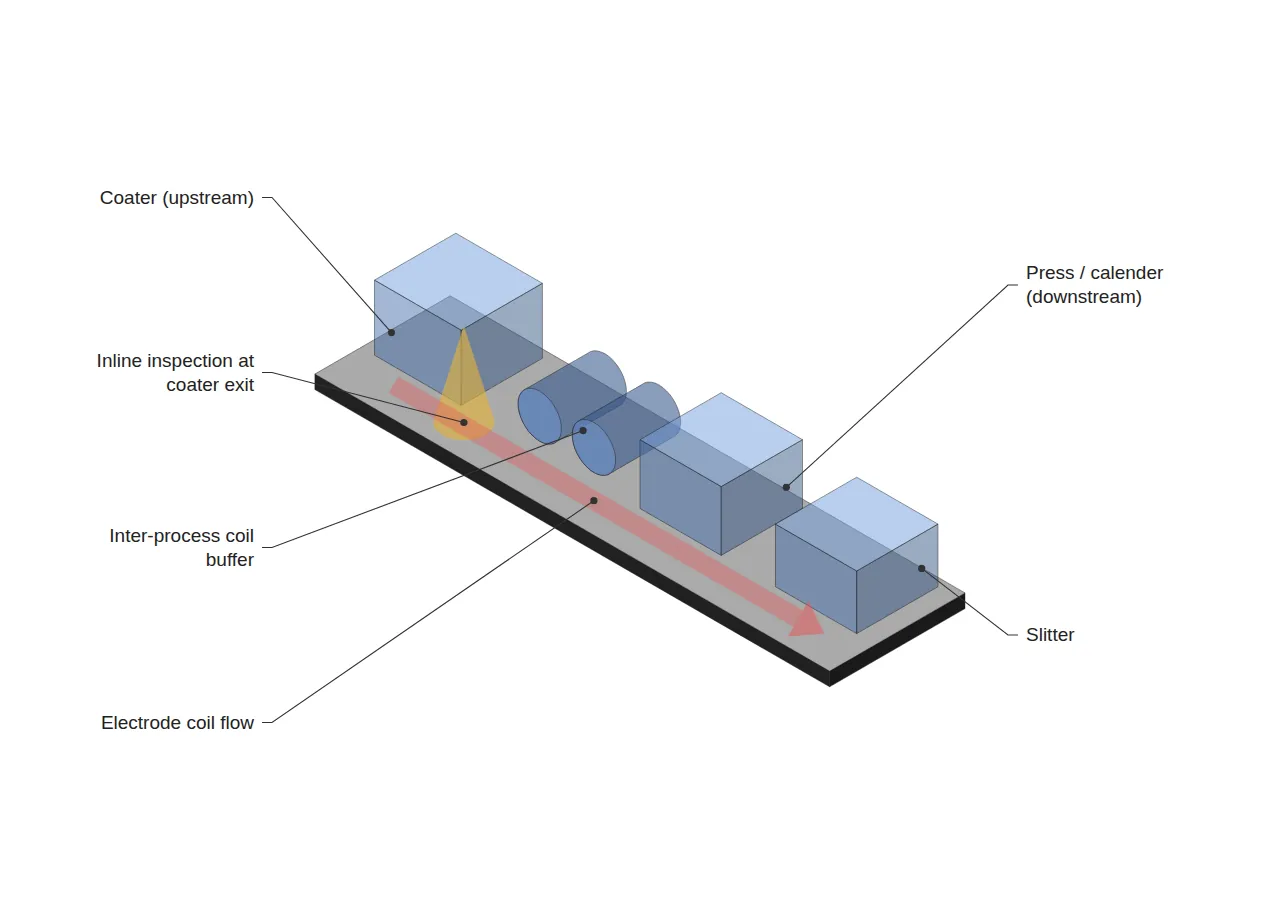
아래 가정 라인 조건을 대입한다. 전극 공정의 코터(coater) → 프레스·캘린더(press·calender) → 슬리터(slitter) 구간이 대상이며, 버퍼의 단위는 전극 코일 1본이다.
| 항목 | 가정값 | 환산 |
|---|---|---|
| 코터 라인속도 | 80 m/min | 1.333 m/s |
| 프레스 라인속도 | 100 m/min | 1.667 m/s |
| 슬리터 라인속도 | 120 m/min | 2.000 m/s |
| 코일 1본 길이 | 2,000 m | — |
| 코터 코일당 시간 | 1,500 s | — |
| 프레스 코일당 시간 (CT하류) | 1,200 s | — |
| 코터 MTTR | 1,800 s | — |
Nmin = 1,800 ÷ 1,200 = 1.5 → 2본. 즉 코터가 한 번 멈춰 30분간 복구하는 동안 프레스를 세우지 않으려면 코일 2본 분량의 버퍼가 필요하다. 1본만 두면 프레스는 1,200 s를 버틴 뒤 600 s를 유휴로 서게 된다.
4. 품질 기준 최대 버퍼 — 결함 전파량은 버퍼에 선형 비례한다
버퍼는 상류 결함이 하류 검사에 도달하는 시점을 지연시킨다. 지연 시간은 버퍼 수량 × 하류 코일당 처리 시간이며, 그동안 상류는 결함 조건을 유지한 채 계속 생산한다. 검출될 때까지 만들어진 길이가 결함 전파량이다.
결함 전파량 = 상류 생산율 × (N × CT하류)
N = 2를 대입하면 검출 지연은 2,400 s, 결함 전파량은 1.333 m/s × 2,400 s = 3,200 m다. 허용 전파량을 코일 1본(2,000 m)으로 설정하면 상한은 Nmax = 2,000 ÷ (1.333 × 1,200) = 1.25 → 1본이 된다.
여기서 하한 2본과 상한 1본이 충돌한다. 이것이 “버퍼는 클수록 좋다”가 성립하지 않는 지점이며, 동시에 버퍼를 줄이는 것만으로도 해결되지 않는 지점이다.
5. OEE로 환산한 비교 — 그리고 충돌을 푸는 방향
8시간 교대(28,800 s)에 코터 정지가 1회, 코터 기인 결함이 1회 발생하는 조건을 가정해 두 구성을 비교한다. 코터의 교대 생산량은 1.333 m/s × 28,800 s = 38,400 m다.
| 구성 | 가용성 항 | 품질 항 | 두 항의 곱 |
|---|---|---|---|
| 무버퍼 | (28,800 − 1,800) ÷ 28,800 = 93.75% | 100% | 0.938 |
| 버퍼 2본 | 100% | (38,400 − 3,200) ÷ 38,400 = 91.67% | 0.917 |
이 가정 조건에서는 버퍼를 2본 확보한 쪽의 지표가 오히려 낮다. 다만 이는 정지와 결함이 각각 1회씩 발생했다는 조건부 비교이므로, 실제 라인에서는 각 사건의 발생 빈도를 곱해 기댓값으로 비교해야 한다. 발생 빈도 데이터 없이 이 표만으로 무버퍼가 우월하다고 확언할 수는 없으며, 추가 검증이 필요하다.
구간이 비어 있을 때 손댈 변수는 버퍼가 아니라 식의 나머지 항이다. 첫째, 상류 MTTR을 1,200 s 이하로 줄이면 Nmin이 1본으로 내려와 상한과 만난다. 둘째, 코터 출구에 인라인 검사를 두어 검출 지점을 버퍼 앞으로 당기면 결함 전파량이 버퍼와 무관해지고 상한 제약 자체가 사라진다.
두 대안 중 무엇이 유리한지는 설비 투자액과 MTTR 단축의 실현 가능성에 달려 있다. 다만 설계 순서만큼은 분명하다. 버퍼 수량을 먼저 정하고 나머지를 맞추는 것이 아니라, MTTR과 검출 지점을 먼저 확정한 뒤 남은 구간에서 버퍼를 고르는 순서다.
FAQ
Q. 버퍼를 크게 두고 하류에서 결함을 걸러내면 되지 않나?
하류 검사는 이미 만들어진 결함을 걸러낼 뿐 생산을 되돌리지 못한다. 위 조건에서 버퍼 2본은 3,200 m의 결함 전파를 전제하며, 이 길이는 검사 성능과 무관하게 스크랩 또는 재작업 대상이 된다. 검사 강화는 유출을 막는 수단이지 발생을 줄이는 수단이 아니다.
Q. MTBF가 아니라 MTTR을 기준으로 삼는 이유는?
MTBF(평균 고장 간격)는 정지가 얼마나 자주 일어나는지를 말하고, 버퍼가 감당해야 하는 것은 정지 1회가 얼마나 오래 지속되는지다. 버퍼 수량의 하한을 정하는 변수는 MTTR이며, MTBF는 그 버퍼가 재충전될 여유가 있는지를 검토할 때 쓰인다. 두 지표를 바꿔 쓰면 잦지만 짧은 정지가 있는 라인에서 버퍼를 과대 설계하게 된다.
현장 적용 노트
월요일 아침에 착수할 수 있는 순서로 정리한다. 별도 투자 없이 기존 설비 로그만으로 1~3단계까지 확인 가능하다.
| 단계 | 할 일 | 산출물 |
|---|---|---|
| 1 | 상류 공정별 정지 이벤트를 최근 4주치 추출해 MTTR을 s 단위로 집계 | 공정별 MTTR 표 |
| 2 | 하류 공정의 코일 1본 처리 시간 CT를 실측(정격값 아님) | CT 실측값 |
| 3 | Nmin = MTTR ÷ CT 로 하한 산출, 현재 버퍼 수량과 비교 | 하한 대비 과부족 |
| 4 | 상류 기인 결함의 검출 지점을 확인하고 허용 전파량을 m 단위로 합의 | Nmax 상한 |
| 5 | 구간이 비면 MTTR 단축과 인라인 검사 전진 배치 중 하나를 안건화 | 설비 개선 안건 |
4단계의 “허용 전파량”은 품질 부서와 생산 부서가 숫자로 합의해야 하는 항목이다. 이 값이 정해지지 않으면 상한이 계산되지 않고, 상한이 없으면 버퍼 논의는 다시 “많을수록 안전하다”로 되돌아간다.
측정·산정 조건
본문의 라인속도, 코일 길이, MTTR, 교대 시간, 허용 전파량은 모두 설명을 위해 설정한 가정값이며 특정 설비나 사업장의 실측치가 아니다. 비교 기준선은 8시간(28,800 s) 교대 중 상류 정지 1회·상류 기인 결함 1회가 발생하는 단일 시나리오이며, 표본 수 1의 조건부 계산이다. 온도·습도 등 환경 조건과 설비 노후도는 반영하지 않았다. 실제 라인에 적용하려면 최소 4주 이상의 정지·결함 이력으로 발생 빈도를 확보한 뒤 기댓값으로 재계산해야 한다.
함께 읽으면 좋은 글 — 배터리 공정·장비 관점의 시장 동향


댓글 5개
핑백 :
핑백 :
핑백 :
핑백 :
핑백 :