LFP 고압축밀도 전환과 캘린더링 인터페이스: 닙압력·라인속도가 택타임에 미치는 영향
초록
LFP(리튬인산철, Lithium Iron Phosphate) 양극재의 압축밀도(Compaction Density) 목표가 통상 1.4~1.6 g/cm³ 대역에서 엘앤에프가 2026년 말 양산을 목표로 공개한 2.7 g/cm³급으로 상향될 경우, 캘린더링(Calendering, 압연) 공정의 닙압력(Nip Pressure)과 라인속도가 재설계되어야 하며 이는 기존 가동 라인의 택타임(Takt Time)과 OEE(Overall Equipment Effectiveness) 성능요소에 직접 영향을 미친다.
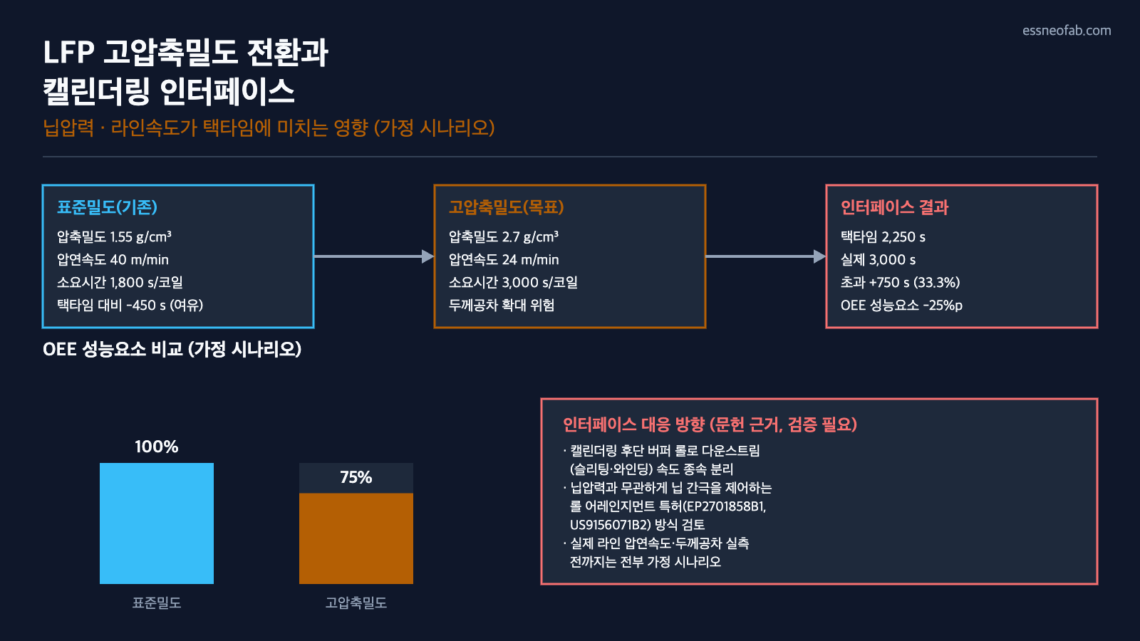
가정 시나리오 계산에서 압연속도가 40 m/min에서 24 m/min으로 감속되면 코일 1롤(1,200 m)당 캘린더링 소요시간이 1,800 s에서 3,000 s로 늘어나, 택타임 2,250 s 대비 750 s(33.3%) 초과하는 병목이 발생한다. 닙압력 증가(가정: 300 kN/m→480 kN/m)에 따른 두께 공차 확대는 OEE 품질요소 저하로 이어질 수 있으나, 압연 하중과 무관하게 닙 간극을 제어하는 압연 장치 특허(EP3460881B1, US12288864B2, WO2022108202A1, EP2701858B1, US9156071B2)의 접근을 인터페이스 설계에 반영하면 완화 여지가 있다.
다만 본 계산은 공개된 목표 압축밀도(엘앤에프 2.7 g/cm³급) 외에 실제 라인의 압연속도·닙압력·두께공차 사양이 확인되지 않아 전부 가정 시나리오이며, 실제 라인 적용 전 반드시 실측 검증이 필요하다.
1. 결론: 압축밀도 상향은 소재 스펙이 아니라 캘린더링 인터페이스 재설계 문제다
엘앤에프가 2026년 말 양산을 목표로 공개한 2.7 g/cm³급 고압축밀도 LFP 양극재는[1] 셀 에너지밀도 개선이라는 소재 관점의 성과로 보도된다. 그러나 라인 시스템 관점에서 이 변화는 캘린더링(Calendering) 공정의 닙압력(Nip Pressure)·라인속도(m/min)라는 두 인터페이스 변수를 동시에 흔든다.
Situation(상황): LFP 양극재는 통상 1.4~1.6 g/cm³의 낮은 압축밀도로 설계되어 장수명 사이클 특성을 확보해 왔다. Complication(복잡화): 압축밀도를 2.7 g/cm³급까지 끌어올리려면 캘린더링 공정에서 더 큰 압연 하중 또는 더 긴 압연 통과시간(dwell time)이 필요해지고, 이는 기존 라인속도 조건과 충돌한다. Question(질문): 이 변화가 기존 가동 라인의 택타임과 OEE에 어느 정도 영향을 미치며, 어떤 인터페이스 설계로 완화할 수 있는가. Answer(답): 압연속도 감속이 불가피한 구간에서는 캘린더링이 라인 병목이 되어 택타임을 초과하며, 닙 간극을 압연 하중과 분리해 제어하는 인터페이스를 도입하는 것이 품질요소 저하를 억제하는 현실적 경로다.
2. 공정변수 비교: 표준밀도 vs 고압축밀도(가정 시나리오)
공개된 수치는 목표 압축밀도(2.7 g/cm³급) 하나뿐이며, 압연속도·닙압력·두께공차는 엘앤에프의 실제 라인 사양이 공개되지 않았다. 아래 표는 문헌상 일반 범위(계산 근거 [2])를 참고해 essneofab이 설정한 가정 시나리오로, 실측치가 아니다.
| 구분 | 표준밀도(기존) | 고압축밀도(목표, 가정 시나리오) | 변화량 |
|---|---|---|---|
| 압축밀도 | 1.55 g/cm³(확인: 문헌범위 1.4~1.6 중간값) | 2.7 g/cm³(확인: 엘앤에프 공개 목표치) | +74.2% |
| 압연속도 | 40 m/min(가정) | 24 m/min(가정) | -40% |
| 닙압력 | 300 kN/m(가정) | 480 kN/m(가정) | +60% |
| 두께공차 | ±0.0030 mm(가정) | ±0.0045 mm(가정, 미조치 시) | +50% |
문헌상 캘린더링 속도는 5 m/min 이하 저속 구간에서는 전기화학적 성능에 미치는 영향이 미미하다고 보고된다[2]. 그러나 이는 저속 영역의 관찰이며, 고압축밀도 달성을 위한 압연 통과시간 확보 목적의 감속(위 표의 40→24 m/min)에 대한 실측 데이터는 essneofab이 확인한 공개 자료 범위 내에서 확인되지 않는다 — 확인 필요.
3. 인터페이스 영향 산정: 택타임·OEE 계산(가정 시나리오)
OEE = 가용성 × 성능 × 품질, 택타임 = 가용가동시간 / 고객요구수량(essneofab 고정 정의, 사이클타임·FPY와 혼용하지 않음). 계산 조건은 다음과 같이 가정한다: 1교대 8시간(28,800 s) 중 CIP·점검 1,800 s를 제외한 가용가동시간 27,000 s, 고객요구수량 12코일/교대, 코일 1롤당 원단 길이 1,200 m(전부 가정치, 측정 조건 주석: 특정 라인의 실측이 아닌 essneofab 산정 시나리오).
| 항목 | 계산식 | 결과 |
|---|---|---|
| 택타임 | 27,000 s / 12코일 | 2,250 s/코일 |
| 표준밀도 캘린더링 실제소요 | 1,200 m / 40 m/min | 1,800 s (택타임 대비 -450 s, 20.0% 여유) |
| 고압축밀도 캘린더링 실제소요 | 1,200 m / 24 m/min | 3,000 s (택타임 대비 +750 s, 33.3% 초과) |
| OEE 성능요소 영향 | 이론사이클타임(2,250 s) / 실제사이클타임(3,000 s) | 0.75 (25%p 저하, 가정 시나리오) |
이 시나리오에서 캘린더링은 코팅·슬리팅·와인딩 대비 라인 병목 공정으로 전환된다. 라인 밸런싱 관점에서는 코팅·슬리팅 공정의 여유 용량이 그대로 낭비되므로, 캘린더링 후단에 가감속 완충용 버퍼 롤(Buffer Roll)을 두어 다운스트림 슬리팅·와인딩이 캘린더링 속도에 직접 종속되지 않도록 인터페이스를 분리하는 것이 라인 전체 가용성 저하를 막는 방향이다.
품질요소 측면에서는 닙압력 증가(300→480 kN/m, 가정)가 웹 폭 방향 두께 불균일을 확대할 위험이 있다. EP2701858B1과 US9156071B2는 롤 간극(닙)을 압연 하중(선하중)과 무관하게 균일하게 유지하는 장치를 개시하며, 명시적으로 “롤로 밀도화되는 전극재 생산”을 대상 문제로 언급한다[3][4]. 이러한 닙 간극 독립 제어 방식을 인터페이스에 반영하면, 닙압력이 상승하더라도 두께공차를 표준 수준(±0.0030 mm)에 가깝게 유지할 여지가 있다 — 다만 이는 특허 문헌의 일반적 개시 내용에 근거한 방향성 제언이며, 실제 도입 시 별도 검증이 필요하다.
4. 동향 스냅샷
다음 두 사안은 이번 글의 메인 소재(캘린더링 인터페이스)와 메커니즘이 다르므로 간략 인용에 그친다.
- 국내 배전망 ESS 구축지원 사업 착수(2026-07-10, 기후에너지환경부): 9개 통합발전소사업자(VPP)가 총 128MW/640MWh 규모 배전망 ESS를 구축해 전북 등 재생에너지 계통제약 지역의 태양광 182.4MW 추가 접속을 지원한다. 2026~2030년 국비 5,586억원 투입 예정.
- 코그넥스코리아 온디바이스 엣지AI 비전 신제품: 외부 PC나 별도 GPU 서버 없이 엣지에서 직접 딥러닝 검사를 구현하는 신제품 2종을 2026 산업AX KOREA에서 공개.
5. 제언
고압축밀도 양극재 도입은 소재 스펙 변경으로 끝나지 않는다. 캘린더링 닙압력·라인속도라는 인터페이스 변수를 사전에 재산정하지 않으면, 신소재 투입 시점에 라인 전체 택타임이 예고 없이 늘어나는 상황을 맞을 수 있다. 압연 하중과 닙 간극을 분리 제어하는 설계 방향은 문헌상 확인되나, 실제 라인에서의 압연속도·두께공차 목표치는 essneofab이 확인한 공개 자료 범위에서 특정되지 않으므로 이번 글의 모든 수치는 검증 전 가정 시나리오로 한정한다.
FAQ
Q. 압축밀도를 올리면 라인속도는 항상 느려지는가?
A. 반드시 그런 것은 아니다. 압연속도는 닙압력·롤 직경·롤 온도·통과 횟수 등 여러 변수의 조합 중 하나이며, 본문의 40→24 m/min 감속은 essneofab이 설정한 가정 시나리오 값이다. 실제 라인에서는 닙압력을 높이는 대신 롤 온도를 올리거나 다단 압연(복수 통과)으로 속도 저하 폭을 줄이는 대안도 검토 대상이다. 제공된 정보 범위에서 엘앤에프의 실제 라인 파라미터는 확인되지 않으며, 추가 검증이 필요하다.
현장 적용 노트
| 확인 항목 | 점검 방법 | 완료 |
|---|---|---|
| 현재 라인의 압연속도(m/min)·닙압력(kN/m) 실측치 확보 | 캘린더링 설비 HMI 로그 또는 유지보수 이력 조회 | ☐ |
| 고압축밀도 목표 도입 시 코일당 소요시간 재계산 | 본문 3절 계산식에 실측 라인속도 대입 | ☐ |
| 캘린더링 후단 버퍼 롤 여유 용량 확인 | 슬리팅·와인딩 설비와의 속도 종속 여부 점검 | ☐ |
| 닙 간극 독립 제어 방식 도입 검토 | EP2701858B1·US9156071B2 개시 방식과 현 설비 사양 비교 | ☐ |
| 두께공차 실측 데이터로 품질요소 재산정 | 고압축밀도 시운전 시 폭 방향 두께 프로파일 측정 | ☐ |
인용 문헌
[1] 디일렉, “엘앤에프, 中과 맞설 고압축 밀도 LFP 2026년 말 양산”, thelec.kr
[2] Characterization of the calendering process for compaction of electrodes for lithium-ion batteries, ScienceDirect(공정변수 일반 범위 참고)
[3] EP2701858B1 — Roll arrangement having a device for regulating the roll nip, and method for regulating the roll nip in a roll arrangement
[4] US9156071B2 — Roll nip regulation device and method
관련 특허: EP3460881B1(Roll press machine with wrinkle prevention device), US12288864B2(Electrode rolling apparatus and electrode rolling method), WO2022108202A1(전극의 압연 장치 및 전극의 압연 방법)


당신이 좋아할 만한
셀 조립 설비 FAT에서 읽는 화성 채널 사이징 — 택타임 1s가 채널 3,350개를 움직인다
엣지 AI 비전검사와 배터리팩 리크검사: 게이트웨이 집선이 Traceability 완전성에 미치는 영향