-
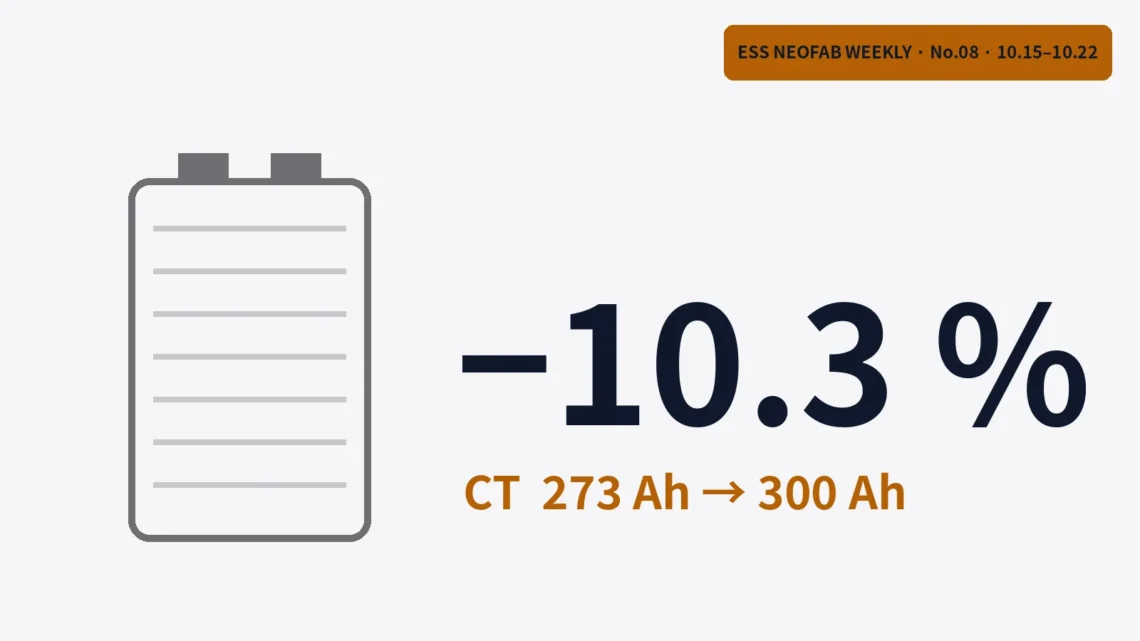
CT 장비값 10.3% 감소로 읽는 삼성SDI 미국 3호 라인
삼성SDI가 미국 인디애나 합작 공장에 까는 세 번째 ESS용 LFP 라인의 장비 계약이 2026년 10월 21일 잇달아 보도됐습니다. 같은 공장을 두고 CT 검사장비 계약액은 첫 라인보다 10.3 % 줄었고, 스태킹이 포함된 조립장비 계약액은 두 번째 라인보다 20.9 % 늘었습니다. 셀이 273Ah급에서 300Ah급으로 커질 때 셀 개수에 비례하는 검사 공정은 약 9.0 % 덜 필요하다는 계산이 나오고, 공시된 CT 감소폭 10.3 %와 1.3 %p 차이로 가깝습니다. 스태킹 쪽 증가는 셀 크기만으로는 설명되지 않았고, 라인 용량과 셀 전압은 제가 가정한 값입니다.
-
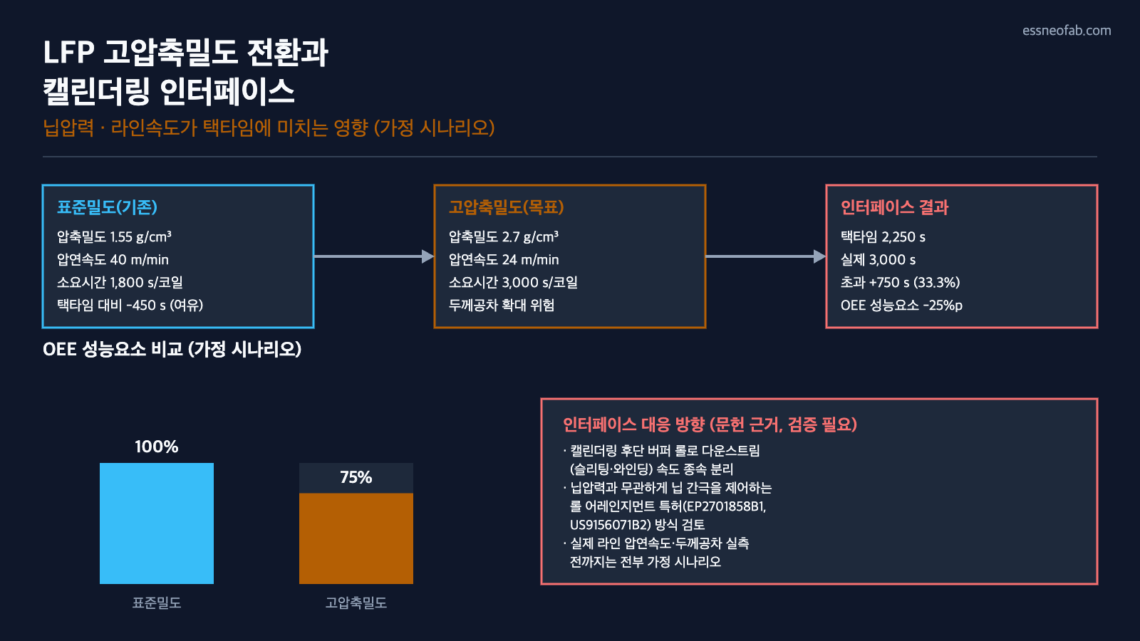
LFP 고압축밀도 전환과 캘린더링 인터페이스: 닙압력·라인속도가 택타임에 미치는 영향
LFP(리튬인산철) 양극재의 압축밀도 목표가 통상 1.4~1.6 g/cm³ 대역에서 엘앤에프가 2026년 말 양산을 목표로 공개한 2.7 g/cm³급으로 상향될 경우, 캘린더링(압연) 공정의 닙압력과 라인속도가 재설계되어야 하며 이는 기존 가동 라인의 택타임과 OEE 성능요소에 직접 영향을 미친다. 가정 시나리오 계산에서 압연속도가 40 m/min에서 24 m/min으로 감속되면 코일 1롤(1,200 m)당 캘린더링 소요시간이 1,800 s에서 3,000 s로 늘어나, 택타임 2,250 s 대비 750 s(33.3%) 초과하는 병목이 발생한다. 닙압력 증가에 따른 두께 공차 확대는 OEE 품질요소 저하로 이어질 수 있으나, 압연 하중과 무관하게 닙 간극을 제어하는 압연 장치 특허의 접근을 인터페이스 설계에 반영하면 완화 여지가 있다. 다만 본 계산은 실제 라인의 압연속도·닙압력·두께공차 사양이 확인되지 않아 전부 가정 시나리오이며, 실측 검증이 필요하다.