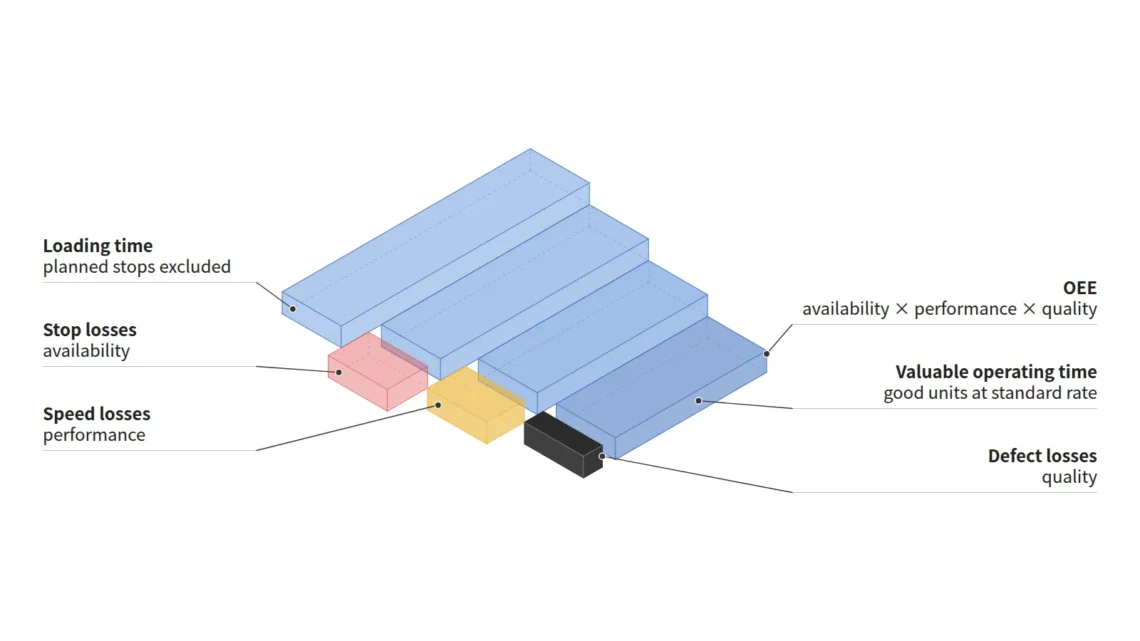
가용성·성능·품질이 모두 80 %면 OEE는 51.2 % — 설비종합효율 계산법
초록
OEE(Overall Equipment Effectiveness, 설비종합효율)는 가용성 × 성능 × 품질로 계산하며, 일본플랜트메인터넌스협회(JIPM)는 세 요소가 모두 80 %면 OEE가 51.2 %라는 예를 든다¹. JIPM의 지표 정의대로 세 요소를 곱하면 OEE는 ‘기준(계획) 사이클타임 × 양품 수 ÷ 부하시간’, 즉 부하시간 가운데 기준 속도로 양품을 만든 시간의 비율로 정리된다². 가정 교대(부하시간 27,600 s, 기준 사이클타임 32 s, 양품 690개)에서는 가용성 90.0 %, 성능 90.4 %, 품질 98.3 %로 OEE는 80.0 %다. 부하시간이 택타임의 가용 작업시간과 같다면, 수요를 채우는 최소 OEE는 ‘기준 사이클타임 ÷ 택타임’으로 바로 계산된다.
1. 결론부터 — OEE는 세 비율의 곱이고, 곱을 풀면 한 줄 식이 된다
결론부터 적는다. OEE는 정지 손실(가용성), 속도 손실(성능), 불량 손실(품질)을 각각 비율로 만든 뒤 곱한 값이다. 곱을 풀면 중간 항이 약분되어 ‘기준 사이클타임 × 양품 수 ÷ 부하시간’만 남는다². 그래서 OEE는 세 요소를 따로 집계하지 않아도 세 개의 숫자로 검산할 수 있다.
상황(S): JIPM은 OEE를 주로 자동화 라인을 중심으로 한 설비 보전의 대표 지표로 소개한다³. 문제(C): 곱셈 구조 때문에 요소별 값이 높아 보여도 OEE는 크게 낮아지고, 표준마다 요소의 이름과 분모가 다르다. 질문(Q): 세 요소는 무엇으로 계산하며, 서로 다른 OEE는 어떤 기준으로 비교해야 하는가. 답(A)은 아래 대응표와 2~5절이다.
| 이 사이트 표기 | JIPM 명칭 | ISO 22400-2(OPC 재기술) | 계산식(JIPM 기준) |
|---|---|---|---|
| 가용성 | 시간가동률(時間稼働率) | Availability = APT ÷ PBT | (부하시간 − 정지시간) ÷ 부하시간 |
| 성능 | 성능가동률(性能稼働率) | Effectiveness = PRI × PQ ÷ APT | (기준 사이클타임 × 가공 수량) ÷ 가동시간 |
| 품질 | 양품률(良品率) | Quality rate = GQ ÷ PQ | 양품 수 ÷ 투입 수량 |
| OEE | 설비종합효율(設備総合効率) | 세 값의 곱 | 기준 사이클타임 × 양품 수 ÷ 부하시간 |
※ ISO 식은 ISO 22400-2를 인용한 OPC Foundation 문서의 재기술이며, ISO 원문의 OEE 조항(6절)은 유료 본문이라 직접 확인하지 못했다⁴·⁵. 약어: APT 실제 생산시간, PBT 계획 busy 시간(= 계획 가동시간 POT − 계획 정지시간), PRI 1개당 계획 가공시간, PQ 생산 수량, GQ 양품 수량. JIPM TPM 우수상 심사 안내서는 計画サイクルタイム, pe-digital 연재는 基準サイクルタイム으로 적으며, 이 글은 둘을 같은 값으로 보고 ‘기준 사이클타임’으로 통일했다(해석, 基準サイクルタイム의 정의 본문은 회원 전용이라 미확인).
2. 세 요소 계산법 — 부하시간에서 양품까지
출발점은 부하시간(負荷時間)이다. JIPM은 부하시간을 조업시간에서 계획된 공사·보전, 시업 전 점검, 조회, 휴식처럼 설비를 멈추기로 미리 정해 둔 시간을 뺀 시간으로 정의한다⁶. 가동시간(稼働時間)은 부하시간에서 고장이나 셋업·조정으로 설비가 멈춘 시간을 뺀, 실제로 설비가 움직인 시간이다⁶.
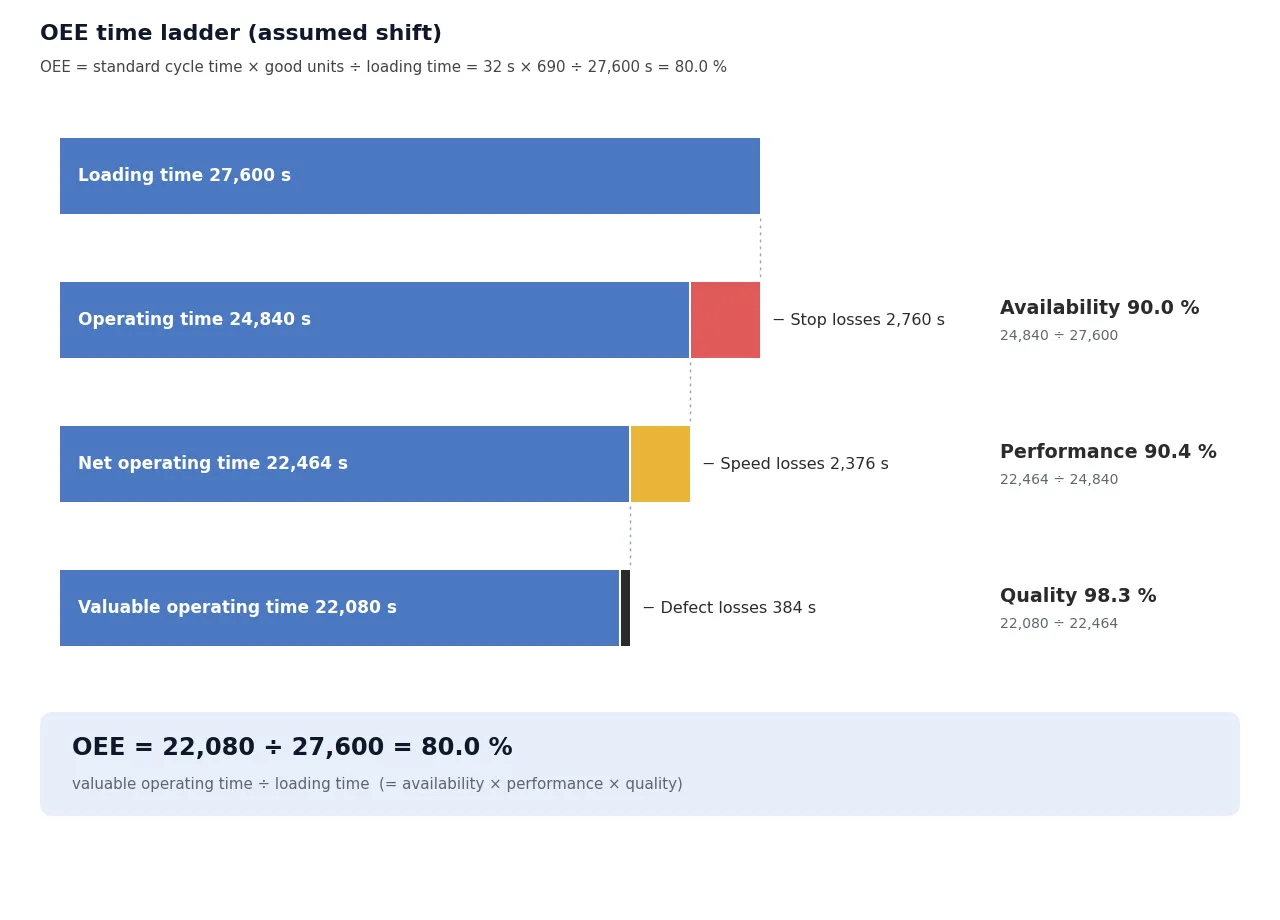
세 요소는 이 시간 사다리를 한 칸씩 내려가며 계산한다. 가용성(시간가동률)은 (부하시간 − 정지시간) ÷ 부하시간이다⁶. 성능(성능가동률)은 (기준 사이클타임 × 가공 수량) ÷ 가동시간이며, JIPM은 이를 속도 저하 로스와 순간 정지 로스의 크기를 드러내는 지표로 설명한다²·⁶. 품질(양품률)은 양품 수 ÷ 투입 수량이고, 양품 수는 투입 수량에서 가동 초기·시험 가공 시의 불량, 공정 내 불량, 수정·재가공 수량을 뺀 값이다⁶.
| 단계 | 값(가정) | 계산 | 결과 |
|---|---|---|---|
| 부하시간 | 27,600 s | 교대 28,800 s − 계획 휴식 1,200 s | — |
| 정지시간(고장·셋업·조정) | 2,760 s | — | — |
| 가동시간 | 24,840 s | 27,600 − 2,760 | 가용성 90.0 % |
| 기준 사이클타임 × 가공 수량 | 32 s × 702개 = 22,464 s | 22,464 ÷ 24,840 | 성능 90.4 % |
| 양품 수 ÷ 투입 수량 | 690개 ÷ 702개 | 690 ÷ 702 | 품질 98.3 % |
| OEE | — | 0.900 × 0.904 × 0.983 | 80.0 % |
| 검산 | — | 32 × 690 ÷ 27,600 | 80.0 % |
※ 산정 조건: 1교대, 모든 수치는 설명용 가정값이며 가공 수량과 투입 수량은 702개로 같다고 가정했다. 손실을 시간으로 바꾸면 정지 2,760 s, 속도 2,376 s, 불량 384 s(12개 × 32 s)이고, 남는 22,080 s가 기준 속도로 양품을 만든 시간이다. 시사점: 세 요소의 곱과 ‘기준 사이클타임 × 양품 수 ÷ 부하시간’은 같은 값이어야 하므로, 집계 시스템의 두 값이 어긋나면 집계 규칙 어딘가에 오류가 있다는 신호다.
3. 곱셈이 만드는 착시 — 80 %가 세 번이면 51.2 %
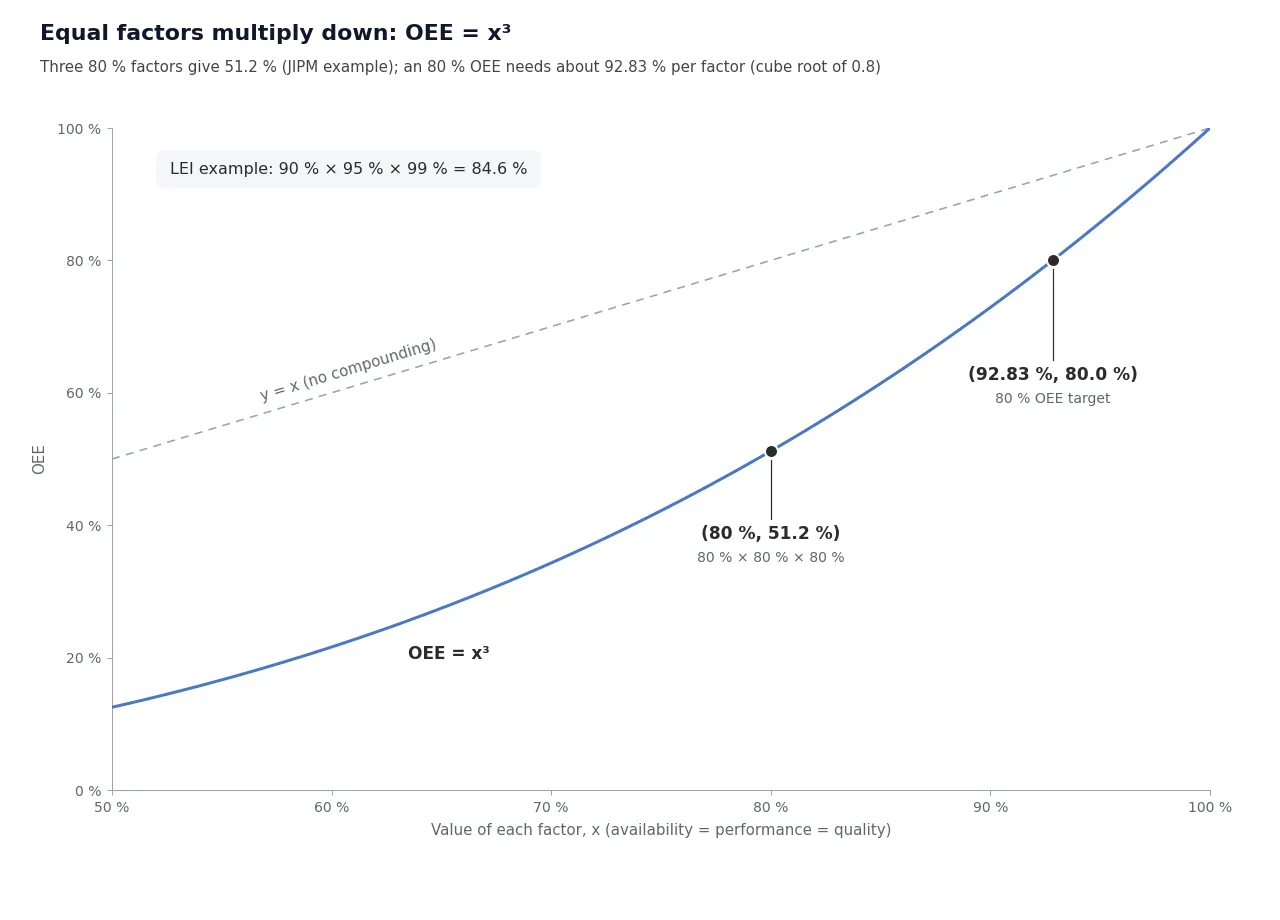
세 요소를 곱하는 구조는 직관보다 빠르게 값을 낮춘다. JIPM은 시간가동률·성능가동률·양품률이 모두 80 %면 OEE가 0.8 × 0.8 × 0.8 = 0.512, 즉 51.2 %라고 예시한다¹. LEI(Lean Enterprise Institute) 용어집의 예시도 가용성 90 %, 성능 95 %, 품질 99 %에서 OEE를 84.6 %로 계산한다⁷.
| 세 요소(같은 값) | OEE |
|---|---|
| 80 % | 51.2 % |
| 85 % | 61.4 % |
| 90 % | 72.9 % |
| 92.83 %(0.8의 세제곱근) | 80.0 % |
| 95 % | 85.7 % |
※ 산정 조건: 세 요소가 같은 값일 때의 단순 계산(OEE = x³)이다. 시사점: OEE 80 %를 세 요소에 고르게 나누면 각 요소가 약 92.83 %(0.8의 세제곱근)가 되어야 한다.
거꾸로, 같은 OEE라도 손실 구조는 다를 수 있다. 가정 예시로, 세 요소가 모두 90 %인 라인과 가용성 81 %·성능 100 %·품질 90 %인 라인은 둘 다 OEE 72.9 %다. 앞의 라인은 손실이 고르게 퍼져 있고 뒤의 라인은 정지 손실이 크므로, OEE 한 숫자만으로는 개선 대상을 정할 수 없다.
4. 표준마다 이름과 분모가 다르다 — JIPM, ISO 22400-2, SEMI E79
OEE는 하나의 공식으로 통일돼 있지 않다. JIPM은 부하시간을 분모로 쓰고⁶, ISO 22400-2는 계획 가동시간(POT)에서 계획 정지시간을 뺀 계획 busy 시간(PBT)을 가용성의 분모로 쓴다⁴·⁵. 반도체 장비 표준 SEMI E79의 2019년 개정 초안(Draft Document 6579, 의견 수렴용 Informational Ballot)은 OEE를 ‘유효 단위(effective units)의 이론 생산시간 ÷ 총시간(total time)’으로 정의하고, 가용·운전·속도·품질 네 효율의 곱으로도 계산할 수 있다고 쓴다⁸.
| 출처 | 명칭 | 분모 | 요소 수 | 이 글의 확인 범위 |
|---|---|---|---|---|
| JIPM | 設備総合効率 | 부하시간 | 3 | 협회 공개 기사·TPM 우수상 심사 안내서(受審要領) |
| ISO 22400-2:2014 | overall equipment effectiveness | PBT | 3(Availability, Effectiveness, Quality) | 프리뷰 정의 + OPC 재기술 |
| SEMI E79 | overall equipment efficiency | total time | 4 | 2019년 개정 초안(Informational Ballot, 현행 E79-0422 본문 미확인) |
| LEI 용어집 | Overall Equipment Effectiveness | 계획 시간(scheduled time) | 3 | 용어집 항목 |
※ 명칭도 갈린다. ISO는 OEE를 overall equipment effectiveness의 약어로 정의하고⁴, SEMI는 overall equipment efficiency로 쓰며⁸, JIPM 자료에는 두 표현이 모두 나온다¹·³. 시사점: 분모가 다른 OEE끼리는 숫자를 직접 비교할 수 없으므로, OEE 옆에는 분모와 기간을 함께 적어야 한다.
국내 표준 체계도 확인해 둘 만하다. ISO 22400-2는 2024-12-13에 KS X ISO 22400-2로 일치(IDT) 부합화되어 제정됐다⁹. 한편 ISO 22400-2:2014는 ISO에서 ‘개정 예정’ 단계에 있고 제2판 초안(ISO/DIS 22400-2)이 개발 중이므로¹⁰, 개정판이 발행되면 정의 조항을 다시 확인해야 한다.
분모를 둘러싼 문제는 이 사이트에서 이미 다룬 바 있다. 셀이 1 GWh만 들어오는 2.5 GWh 라인 — OEE 36.9%와 83.8%는 같은 라인이다는 결품 시간을 어디에 분류하느냐의 문제를, 스타플러스에너지 인디애나 공장 — NCA·LFP 순차 커미셔닝이 만드는 혼합 OEE 착시는 여러 라인을 합산할 때의 착시를 다뤘다. 이 글은 두 논의의 전제인 세 요소의 계산법과 표준 간 정의 차이를 정리하는 기초편이다.
5. 택타임과 연결하기 — 최소 필요 OEE = 기준 사이클타임 ÷ 택타임
OEE를 ‘기준 사이클타임 × 양품 수 ÷ 부하시간’으로 쓰면 수요 조건과 바로 이어진다. 교대의 양품 수가 수요 이상이어야 하므로 OEE ≥ 기준 사이클타임 × 수요 ÷ 부하시간이다. 부하시간이 택타임 계산의 가용 작업시간과 같다고 가정하면 부하시간 ÷ 수요가 곧 택타임이므로, 최소 필요 OEE = 기준 사이클타임 ÷ 택타임이 된다. 이 한 줄이 이 글이 새로 더하는 식이다.
| 기준 사이클타임(가정) | 택타임 | 최소 필요 OEE |
|---|---|---|
| 28 s | 40 s | 70.0 % |
| 32 s | 40 s | 80.0 % |
| 36 s | 40 s | 90.0 % |
※ 산정 조건: 택타임 40 s는 이 시리즈 1편에서 쓴 LEI 교재 예시(가용 작업시간 27,600 s, 수요 690개)이고, 기준 사이클타임은 가정값이다. 2절의 가정 교대는 OEE가 정확히 80.0 %여서 수요 690개를 겨우 채운다. 시사점: OEE 목표는 기준 사이클타임과 택타임의 비로 하한부터 정해야 하며, 두 시간 기준이 다르면(예: 부하시간에서 체인지오버를 뺀 경우) 이 식은 보정이 필요하다.
정리하면 세 가지다. OEE는 세 요소의 곱이라 요소별 값이 높아 보여도 크게 낮아질 수 있다. 곱을 풀면 기준 사이클타임 × 양품 수 ÷ 부하시간이 되어 검산과 목표 설정이 쉬워진다. 다만 분모와 명칭이 표준마다 다르므로, 비교할 때는 정의를 함께 적어야 한다.
한계도 분명하다. ISO 22400-2의 OEE 조항과 SEMI E79 현행판 본문은 유료라 직접 확인하지 못했고, ISO 식은 OPC Foundation의 재기술, SEMI 식은 2019년 개정 초안(Informational Ballot)에 근거한다. 부하시간 = 가용 작업시간이라는 전제는 라인별 정의서로 확인해야 하며, 예시 수치는 모두 가정값이라 실측으로 추가 검증이 필요하다.
FAQ
Q1. OEE 85 %가 ‘세계 수준’이라는 기준은 어디에서 왔나?
이번에 확인한 1차 출처(ISO 22400-2 공개 범위, JIPM, SEMI, LEI 용어집)에서는 해당 내용을 찾을 수 없다. LEI의 84.6 %는 계산 예시로 제시된 값이고⁷, JIPM은 OEE가 높을수록 좋다고 하면서도 목표와 기준은 제품·생산 공정·설비의 새로움 등에 따라 다르다고 쓴다¹. 목표는 5절처럼 수요 조건에서 하한부터 정하는 편이 근거가 분명하다.
Q2. 가용성(시간가동률)만 관리하면 충분하지 않나?
JIPM 정의상 시간가동률은 고장, 셋업·조정 같은 정지 로스의 크기를 평가하는 지표다². 속도 저하와 순간 정지는 성능가동률에서, 불량과 재가공은 양품률에서 드러난다²·⁶. 3절의 두 라인처럼 한 요소만 보면 다른 손실이 가려진다.
Q3. OEE가 같으면 두 라인의 성과도 같다고 볼 수 있나?
분모와 분류 규칙이 같을 때만 그렇다. 4절처럼 표준마다 분모가 다르고, 같은 표준 안에서도 결품·체인지오버 시간을 어디에 넣느냐에 따라 값이 달라진다(이 시리즈 4편의 계산 참조). 비교표에는 OEE와 함께 분모, 기간, 분류 규칙을 적어야 한다.
현장 적용 노트
| 실행 항목 | 실행 방법 | 판단 기준 | 비고 |
|---|---|---|---|
| ☐ OEE 정의서 1장 작성 | 부하시간에서 뺄 계획 정지 목록, 기준 사이클타임의 출처, 양품 판정(재가공 포함 여부)을 문서화 | 라인 간 정의가 같은가 | 4절 표준 차이 |
| ☐ 세 숫자로 검산 | 기준 사이클타임 × 양품 수 ÷ 부하시간과 세 요소의 곱을 비교 | 두 값 일치 | 불일치 시 집계 규칙 점검 |
| ☐ 손실 시간 분해 | 정지·속도·불량 손실을 s로 환산(2절 방식) | 최대 손실 항목 1개 선정 | 개선 우선순위 |
| ☐ 최소 필요 OEE 산정 | 기준 사이클타임 ÷ 택타임 | 실적 OEE ≥ 하한 | 부하시간 = 가용 작업시간 전제 |
| ☐ 보고 양식 수정 | OEE 옆에 분모·기간·분류 규칙을 병기 | 미기재 보고 0건 | 측정 조건 주석 |
출처와 주석
¹ 公益社団法人日本プラントメンテナンス協会(JIPM), 「指標でモノづくりを評価しよう! #1 設備総合効率(OEE)」, pe-digital.jp, 2025-04-01, pe-digital.jp. 정의 문장, 식, 80 % 예시(0.8×0.8×0.8=0.512), 목표·기준에 관한 문장.
² JIPM, 「2021年度 TPM®優秀賞 ②受審要領(国内事業場 最終版)」 “1. 活動の効果指標” pp.20–21, jipm.or.jp PDF. 時間稼動率 식과 설명, 設備総合効率 = 計画サイクルタイム × 良品数量 ÷ 負荷時間 × 100, 性能稼動率 설명.
³ JIPM, 「TPMとは」, info-jipm.jp. OEE를 자동화 라인 중심 설비 보전의 대표 지표로 설명(영문 표기 Overall Equipment Efficiency).
⁴ ISO 22400-2:2014, Automation systems and integration — Key performance indicators (KPIs) for manufacturing operations management — Part 2, 1판(2014-01-15) 프리뷰. 3절 약어, 5.1.2.2 POT, 5.1.2.4 PBT, 5.1.3.6 APT, 목차(6절 KPI 설명, 부속서 B). OEE 식이 있는 6절은 미확인.
⁵ OPC Foundation, OPC UA for Machine Tools Part 1, Annex C.2 “KPI Calculation”·C.2.4 “Calculation of the OEE”, reference.opcfoundation.org. ISO 22400-2 정의를 인용한 재기술(ISO 원문 아님).
⁶ JIPM, pe-digital.jp 연재 「指標でモノづくりを評価しよう!」 2회 時間稼働率(2025-05-12), 3회 性能稼働率(2025-06-18), 4회 良品率(2025-07-10)의 공개 부분. 부하시간·가동시간 정의, 성능가동률·양품률 식.
⁷ LEI, Lean Lexicon “Overall Equipment Effectiveness” 항목, lean.org. 식, 84.6 % 예시, 가용성 설명, 6대 손실.
⁸ SEMI, Draft Document 6579(Revision to SEMI E79-0814E) Informational Ballot, 2019-10-25, 8.1.1·8.1.2, Eq.18–20. 현행판 SEMI E79-0422 스토어 페이지의 적용 범위 문장 참고, 본문 미확인.
⁹ 국가기술표준원 e-나라표준인증, KS X ISO 22400-2 표준 정보(2024-12-13 제정, 고시 2024-0608, ISO 22400-2:2014 IDT), standard.go.kr.
¹⁰ ISO, ISO 22400-2:2014 표준 정보(90.92 개정 예정) 및 ISO/DIS 22400-2 표준 정보(40.99, 2024-09-17), iso.org.
※ 가정값: 교대 28,800 s, 계획 휴식 1,200 s, 정지 2,760 s, 기준 사이클타임 28·32·36 s, 가공 702개·양품 690개는 설명용 가정이며 실측 검증이 필요하다.
라인 지표 기초 사전 — 시리즈 다른 글
- 1편. 택타임 계산, 고장 시간은 빼지 않는다 — 사이클타임·리드타임과의 구분법
- 3편. FAT와 SAT는 장소만 다른 시험이 아니다 — 2024년판 IEC 62381의 시험 정의
- 4편. 체인지오버는 계획 정지일까, 가용성 손실일까 — 정의에 따라 OEE가 달라진다


댓글 한 개
핑백 :