본문으로 바로가기
Ess-neofab

ESS·배터리 라인과 시스템 관점의 공정 기록

  • 한국어
  • English
  • 홈
  • 공정
  • 시스템
  • 인터페이스
  • Traceability
  • 뉴스·동향
  • 소개
  • 문의
  • 한국어
  • English
  • 홈
  • 공정
  • 시스템
  • 인터페이스
  • Traceability
  • 뉴스·동향
  • 소개
  • 문의

카테고리

  • Traceability (22)
  • 공정 (34)
  • 뉴스·동향 (20)
  • 시스템 (32)
  • 인터페이스 (29)

최근 글

  • ACC 셀 500만 개, 명판 용량으로는 몇 달 분량일까2026년 10월 15일
  • 160 MW 배터리 시운전 6주, 기준선이 3배와 4.17배로 갈린다2026년 10월 8일
  • 하루 두 번 충·방전은 하루의 106.8 %, 잔존율 구간이 셀 물량을 1.47 GWh 가른다2026년 10월 1일
  • Battwoo의 EV 배터리 재사용 — 합격선 80 %와 퇴역 분포가 겹치면 병목은 입고 선별이다2026년 9월 30일
  • 미국 ESS 2분기, 출력은 7% 줄었는데 저장량은 사상 최대였다2026년 9월 29일
  • CATL 데브레첸 시험생산 개시 — 시험생산 기간은 설비가 아니라 목표 불량률의 자릿수가 정한다2026년 9월 29일
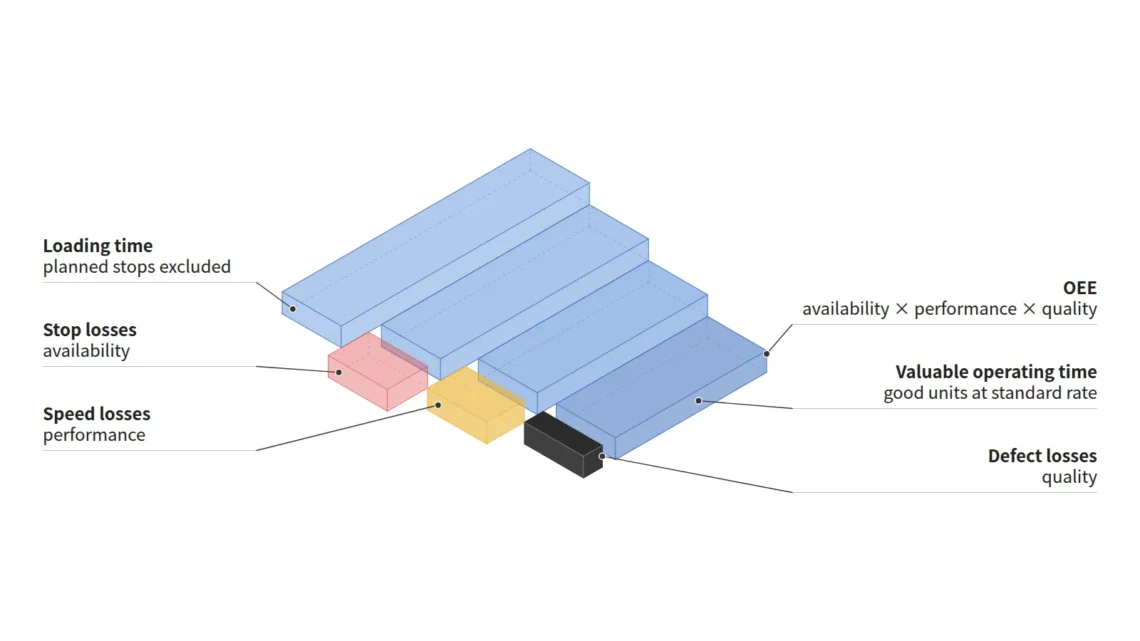
  • 부하시간에서 정지·속도·불량 손실을 차례로 덜어 내는 반투명 블록 계단과 OEE 식 라벨을 단 등각 투상 개념도
    공정,  시스템

    가용성·성능·품질이 모두 80 %면 OEE는 51.2 % — 설비종합효율 계산법

    2026년 9월 25일 /

    OEE(Overall Equipment Effectiveness, 설비종합효율)는 가용성 × 성능 × 품질로 계산하며, 일본플랜트메인터넌스협회(JIPM)는 세 요소가 모두 80 %면 OEE가 51.2 %라는 예를 든다. JIPM의 지표 정의대로 세 요소를 곱하면 OEE는 '기준(계획) 사이클타임 × 양품 수 ÷ 부하시간', 즉 부하시간 가운데 기준 속도로 양품을 만든 시간의 비율로 정리된다. 가정 교대(부하시간 27,600 s, 기준 사이클타임 32 s, 양품 690개)에서는 가용성 90.0 %, 성능 90.4 %, 품질 98.3 %로 OEE는 80.0 %다. 부하시간이 택타임의 가용 작업시간과 같다면, 수요를 채우는 최소 OEE는 '기준 사이클타임 ÷ 택타임'으로 바로 계산된다.
    더 보기
    ESS-neofab 댓글 1개

    당신이 좋아할 만한

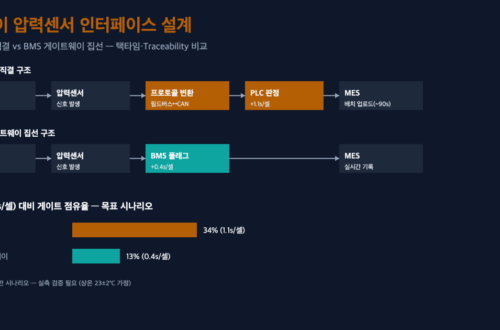
    46파이 원통형 셀 압력센서 데이터가 라인 PLC 직결과 BMS 게이트웨이 집선 중 어느 경로로 흐르는지 비교하는 다이어그램. 택타임 대비 게이트 점유율 34%와 13% 비교 막대그래프 포함

    46파이 원통형 셀 라인전환, 압력센서-BMS 인터페이스가 택타임을 결정한다

    2026년 8월 26일
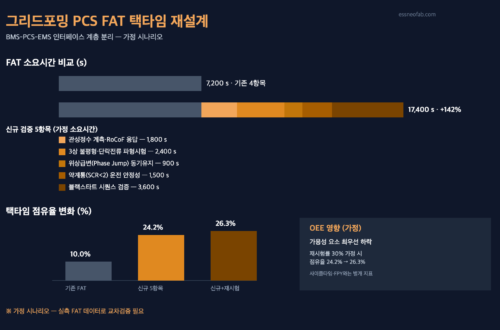
    그리드포밍 PCS FAT 택타임 비교 및 택타임 점유율 변화 도식

    그리드포밍 PCS 의무화, FAT 택타임과 BMS-PCS-EMS 인터페이스를 다시 설계하다

    2026년 8월 31일
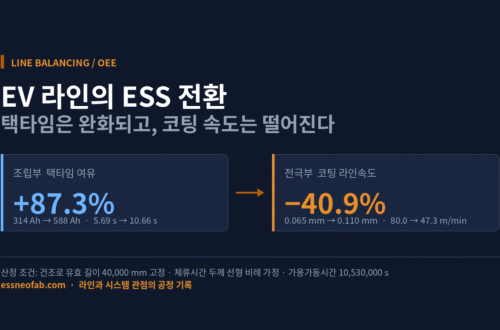
    EV 라인의 ESS 전환 시 조립부 택타임 여유 87.3% 증가와 코팅 라인속도 40.9% 하락을 비교한 라인 밸런싱 도식

    EV 라인의 ESS 전환, OEE는 어디서 깨지는가

    2026년 8월 19일
© 2026 Ess-neofab · ESS·배터리 라인과 시스템 관점의 공정 기록
  • 소개
  • 문의
  • 개인정보처리방침
  • 면책조항
Ashe 테마: WP Royal.
This page is also available in English. Read in English →