공정
단위 장비의 성능을 넘어, 선행 공정의 결과물이 후공정에 미치는 시스템적 영향을 분석하는 카테고리입니다.
-
10GWh 팩-컨테이너 통합 라인의 합류점 설계: 파워트랙×선카리드 발주로 본 두 상류 라인 동기화와 AGV 대수 산정
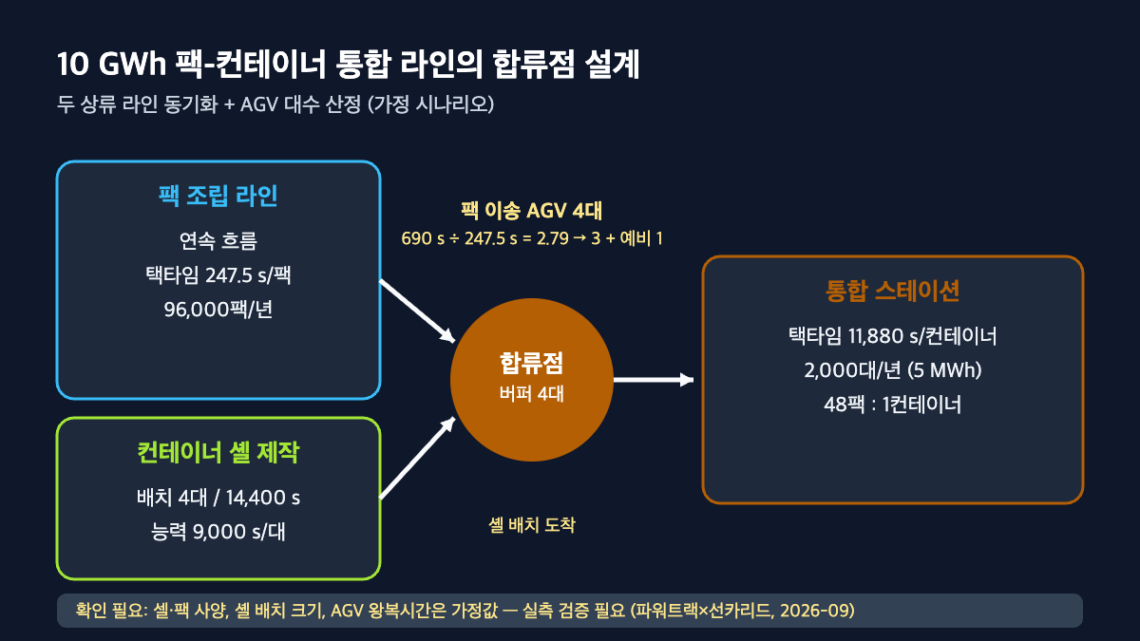
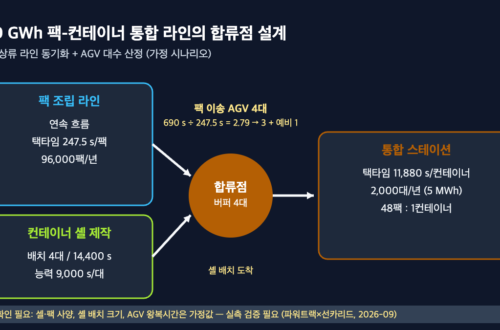
인도 파워트랙(Powertrac)이 중국 선카리드(SUNKA LEAD)에 발주한 10 GWh 라인은 팩 조립 라인과 사내 컨테이너 셸 제작 라인이라는 두 개의 상류가 하나의 통합 스테이션에서 합류하는 구조다. 이런 2-입력 라인의 병목은 팩 조립 택타임이 아니라 합류점(merge point)의 동기화 버퍼와 그 사이를 잇는 AGV 이송 용량에서 먼저 나타난다. 본 글은 가정 시나리오(10 GWh/년, 5 MWh 컨테이너 기준)로 컨테이너 택타임 11,880 s, 팩 택타임 247.5 s를 역산하고, 셸 제작 배치 4대 가정 시 합류점 버퍼 최소 4대, 팩 이송 AGV 최소 4대(예비 1대 포함)라는 설계값을 도출한다. 설비 도착(2026-11 3주차)부터 생산 개시(2027-01 3주차)까지 약 63 d의 창은 이 두 인터페이스를 검증하기에 짧으므로, 실측 검증이 필요하다.
-
레이저 노칭 사이클타임과 라인 택타임의 인터페이스 — 디이엔티 오하이오 공급계약이 보여주는 헤드 수 산정 문제
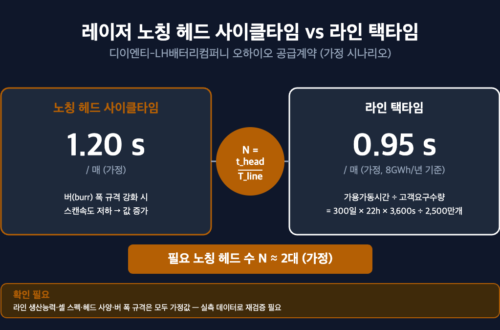
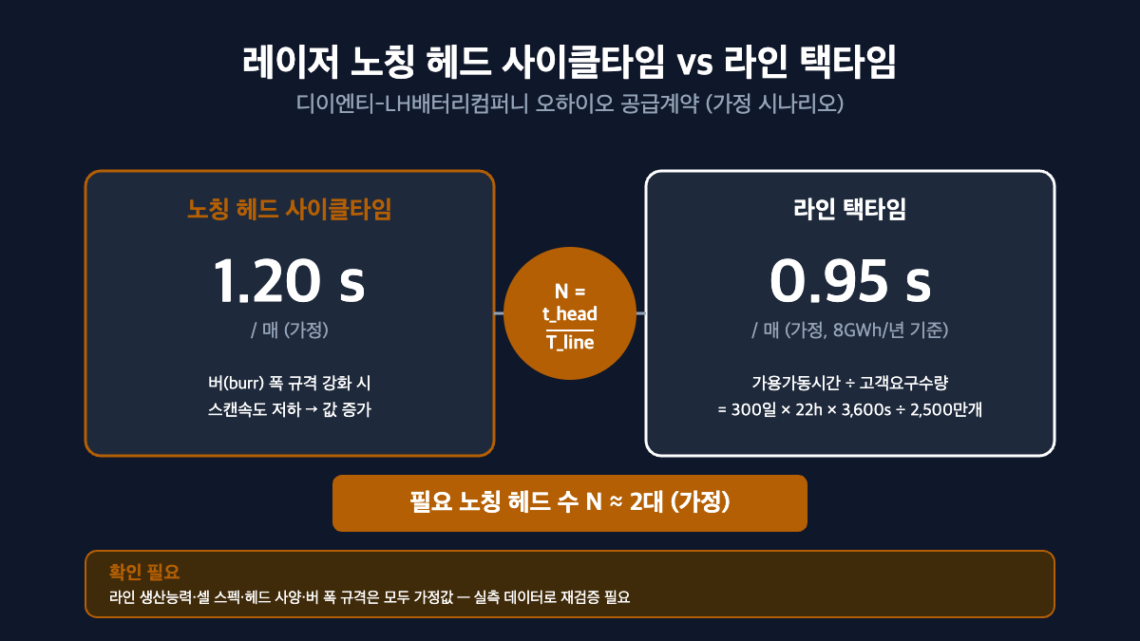
디이엔티는 LH배터리컴퍼니(LG에너지솔루션-혼다 합작사)와 두 차례에 걸쳐 873억원 규모 레이저 노칭 장비 공급계약을 체결했으며, 미국 오하이오주 신설 2차전지 공장에 2026년 3월까지 공급할 예정이다. 이 공급계약은 단순한 수주 소식이 아니라 노칭 공정의 사이클타임과 라인 택타임 사이의 인터페이스 설계 문제를 드러낸다. 노칭 헤드 1개의 처리시간이 라인이 요구하는 택타임보다 길면 병렬 헤드 증설이 불가피하며, 버 폭 규격을 강화할수록 헤드당 처리시간이 늘어나 필요 헤드 수가 비선형적으로 증가한다. 본고는 가정 시나리오를 통해 필요 헤드 수 산정식과 그 민감도를 정량화하고, 실측 검증이 필요한 항목을 별도로 표시한다.
-
셀 조립 설비 FAT에서 읽는 화성 채널 사이징 — 택타임 1s가 채널 3,350개를 움직인다
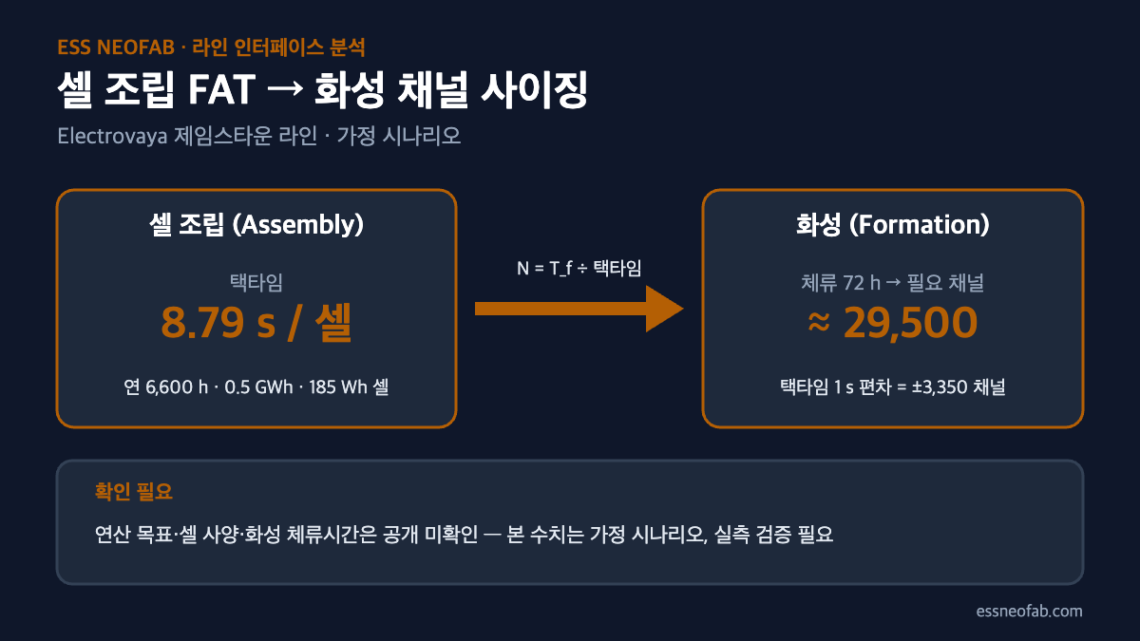
Electrovaya는 2026년 8월 24일 뉴욕 제임스타운 셀 공장용 자동 셀 조립·화성(Formation) 설비의 공장 인수시험(FAT)을 개시했고, 10월 초 완료 후 출하·현장 인수시험(SAT)으로 이어진다고 밝혔다. 본 글은 이 FAT를 초 단위로 움직이는 셀 조립과 시간 단위로 체류하는 화성 사이의 택타임 불일치를 화성 채널 수로 흡수하는 사이징 검증으로 재해석한다. 가정 시나리오(연산 0.5GWh, 185Wh 셀, 연 6,600h 가동, 화성 체류 72h)에서 조립 택타임은 약 8.79s/셀, 필요 화성 채널은 약 29,500채널이며, 조립 택타임이 1s 짧아질 때마다 약 3,350채널이 추가로 필요하다. 생산등급 소재로 FAT를 수행하는 결정은 이 비율의 분모(택타임 재현성)를 SAT 이전에 고정하는 행위로 해석된다.
-
로봇 자동화설비 도입, 라인 택타임과의 인터페이스는 어디서 깨지는가
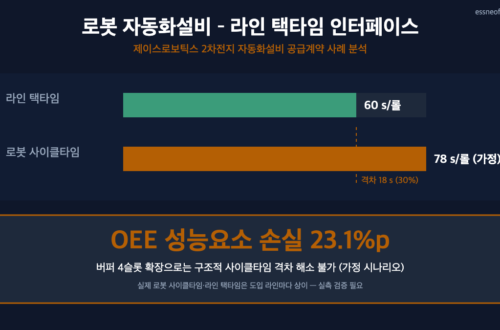
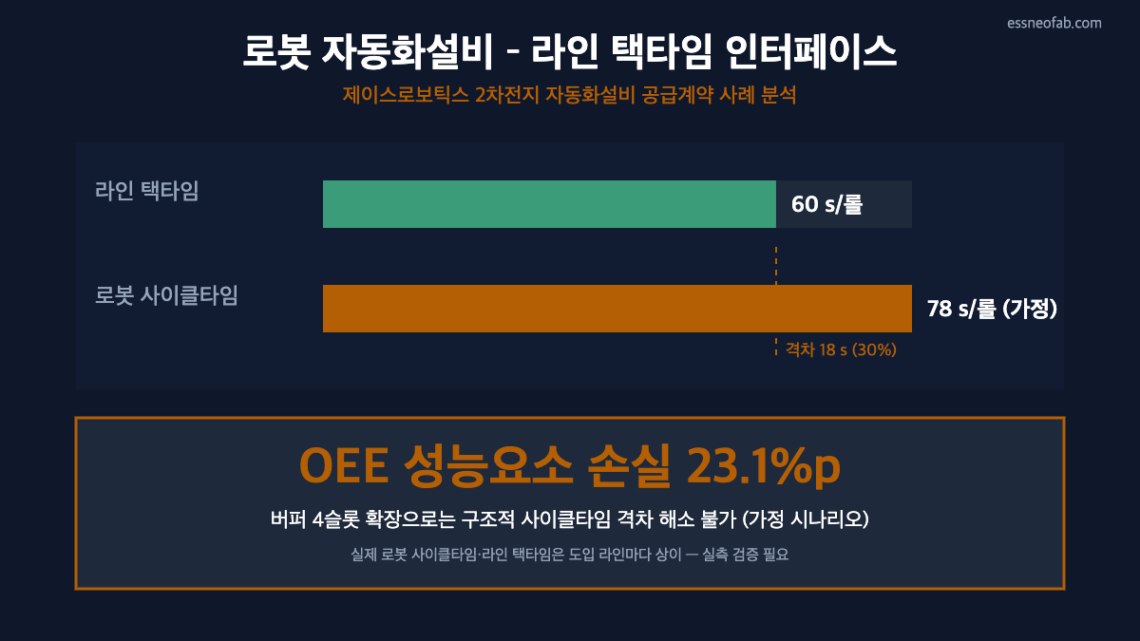
2026년 9월 2일 제이스로보틱스가 공시한 332억 6천만원 규모의 2차전지 제조 로보틱스 자동화설비 공급계약은, 신규 로봇 설비가 기존 R2R 라인에 접속되는 순간 발생하는 사이클타임-택타임 격차 문제를 재조명한다. 본고는 로봇 자동화설비 1사이클이 라인 택타임을 초과하는 가정 시나리오를 산정해, 버퍼 어큐뮬레이션 설계가 흡수할 수 있는 변동성의 범위와 흡수할 수 없는 구조적 격차를 구분한다. 분석 결과 버퍼는 마이크로스탑 수준의 변동만 흡수하며, 로봇 사이클타임이 택타임을 상회하는 구조적 격차는 OEE 성능요소 손실로 직결되어 버퍼 확장이 아닌 로봇 사양·배치 재검토가 필요하다는 결론에 도달한다. 이는 산정 시나리오이므로 실측 검증이 반드시 필요하다.
-
LFP 고압축밀도 전환과 캘린더링 인터페이스: 닙압력·라인속도가 택타임에 미치는 영향
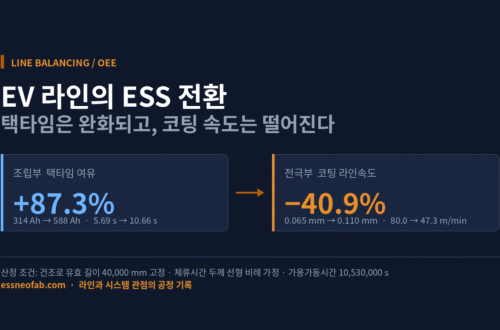
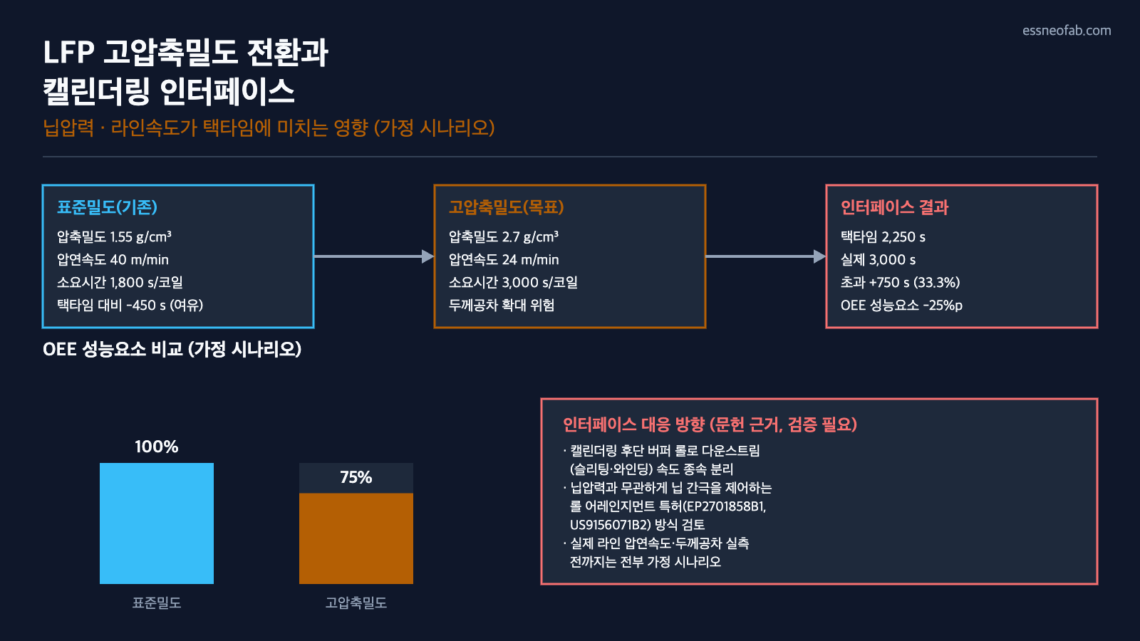
LFP(리튬인산철) 양극재의 압축밀도 목표가 통상 1.4~1.6 g/cm³ 대역에서 엘앤에프가 2026년 말 양산을 목표로 공개한 2.7 g/cm³급으로 상향될 경우, 캘린더링(압연) 공정의 닙압력과 라인속도가 재설계되어야 하며 이는 기존 가동 라인의 택타임과 OEE 성능요소에 직접 영향을 미친다. 가정 시나리오 계산에서 압연속도가 40 m/min에서 24 m/min으로 감속되면 코일 1롤(1,200 m)당 캘린더링 소요시간이 1,800 s에서 3,000 s로 늘어나, 택타임 2,250 s 대비 750 s(33.3%) 초과하는 병목이 발생한다. 닙압력 증가에 따른 두께 공차 확대는 OEE 품질요소 저하로 이어질 수 있으나, 압연 하중과 무관하게 닙 간극을 제어하는 압연 장치 특허의 접근을 인터페이스 설계에 반영하면 완화 여지가 있다. 다만 본 계산은 실제 라인의 압연속도·닙압력·두께공차 사양이 확인되지 않아 전부 가정 시나리오이며, 실측 검증이 필요하다.
-
고체전해질 연속공정과 조립라인 사이, 버퍼 인터페이스는 어떻게 설계하는가
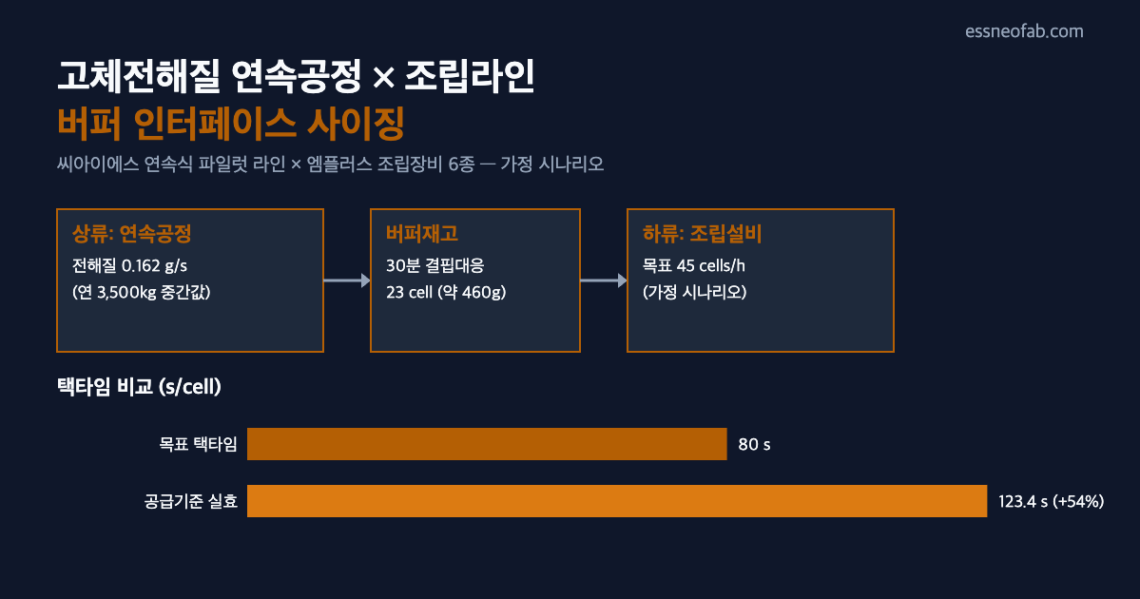
씨아이에스 대구 3공장의 황화물계 고체전해질 연속식 파일럿 라인(연 2~5 t, 기존 회분식 840 kg 대비 확대)과 엠플러스의 전고체 배터리 조립장비 6종 수주(2026년 말 개발·제작 완료 목표)는 상류 소재공정과 하류 조립공정의 생산능력이 같은 시점에 스케일업되지 않는 전형적인 인터페이스 문제를 드러낸다. 본고는 이 두 공정 사이에 필요한 버퍼재고와 택타임 손실을 가정 시나리오로 산정해, 소재-조립 인터페이스 설계가 왜 라인 전체 OEE에 선행 변수가 되는지를 정량적으로 짚는다. 계산에 사용된 하류 조립설비 목표 처리량과 셀당 전해질 사용량은 공개된 자료에서 확인되지 않아 임의로 설정한 가정값이며, 실제 라인 적용 전 반드시 실측 검증이 필요하다.
-
그리드포밍 PCS 의무화, FAT 택타임과 BMS-PCS-EMS 인터페이스를 다시 설계하다
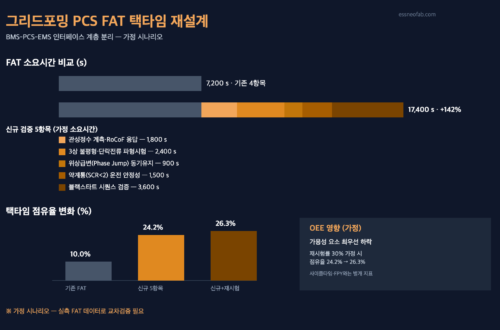
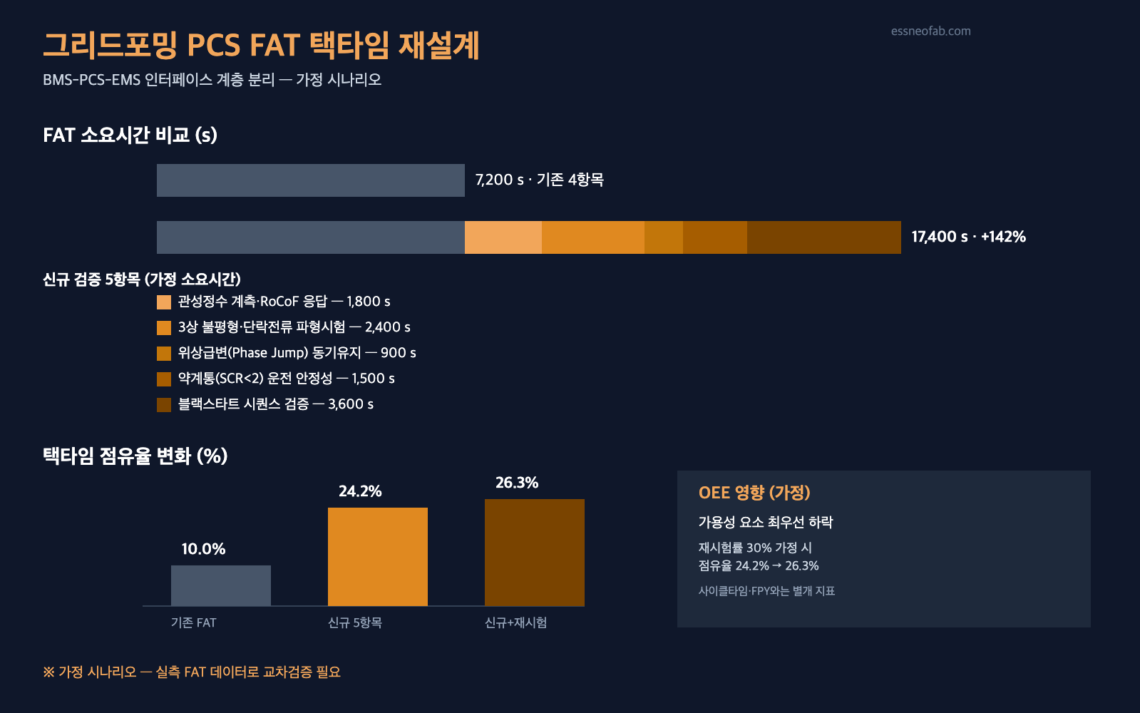
그리드포밍(Grid-Forming) 인버터 성능요건이 2027년 12월 상업운전 예정인 중앙계약시장 장주기 BESS부터 의무화되면서, PCS 제조사의 공장출하시험(FAT) 라인에 5개 항목의 신규 검증 스테이지가 추가된다. 가정 시나리오로 산정하면 유닛당 FAT 소요시간이 기존 대비 약 142% 늘어나 택타임 점유율이 10%대에서 24%대로 뛰고, 재시험이 반복될 경우 OEE 가용성 요소가 가장 먼저 흔들린다. 동시에 관성정수·위상동기 등 서브사이클 응답을 요구하는 그리드포밍 제어루프와 초 단위로 갱신되는 EMS 디스패치·BMS SOC 인터페이스 사이에 계층 분리가 필요하다는 인터페이스 설계 과제가 함께 떠오른다. 본 분석은 공개된 정책·특허 정보를 근거로 한 가정 기반 산정이며, 실제 PCS 제조사의 FAT 실측 데이터로 교차검증이 필요하다.
-
ESS 3차 입찰 저가수주 시대의 라인 체인지오버 설계 — 택타임과 OEE로 본 유연조립
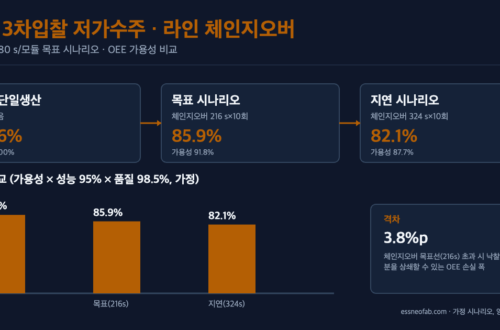
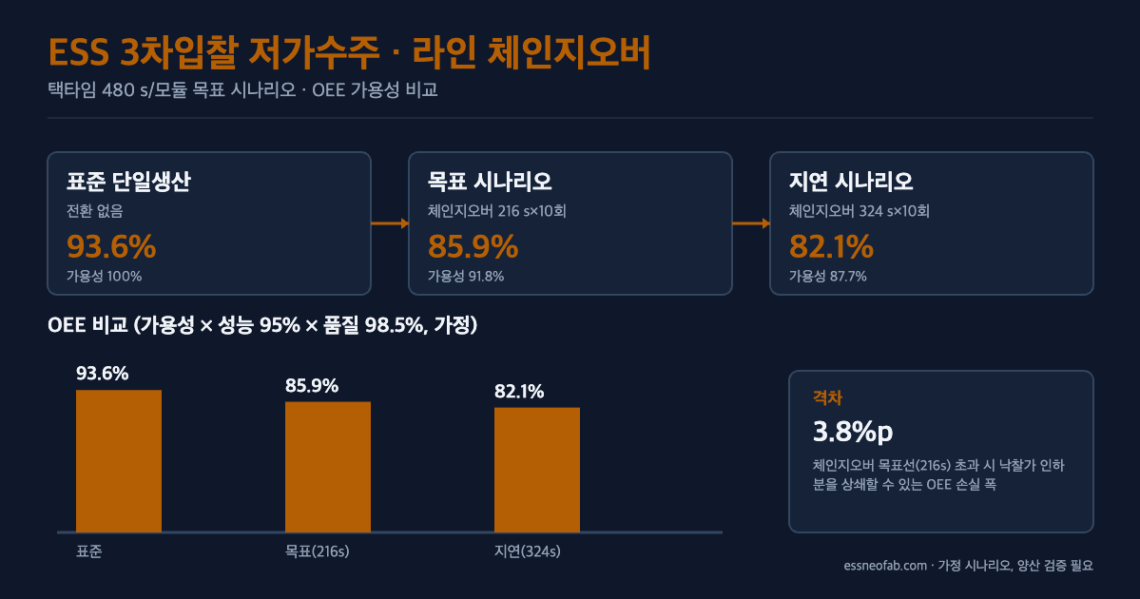
2026년 9월 공고 예정인 국내 ESS 중앙계약시장 3차 입찰(약 1조원 규모)은 1·2차 대비 입찰가 하락이 이미 관측된 상태로, 배터리 3사의 저가 수주 경쟁이 심화되고 있다. 본고는 이 저가 수주 물량이 기존 표준모델 단일생산 라인에 셀 포맷 혼류를 요구할 가능성에 주목하고, 체인지오버(전환) 시간이 택타임과 OEE 가용성 요소에 미치는 영향을 목표 시나리오로 정량화한다. 검증 결과, 체인지오버 시간을 목표치 216 s 이내로 통제할 경우와 이를 50% 초과할 경우 OEE는 약 3.8%p 격차가 발생하는 것으로 나타났다. 다만 본 수치는 공개된 입찰 규모·물량 정보를 근거로 구성한 가정 시나리오이며, 실제 양산 라인 적용 전 파일럿 검증이 추가로 필요하다.
-
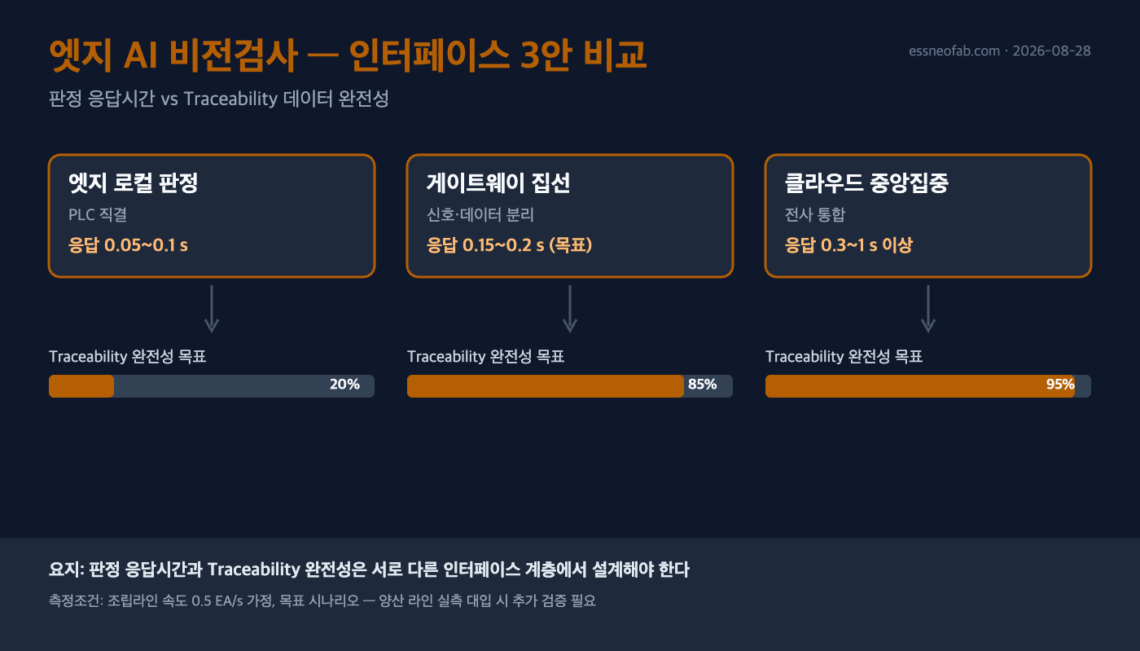
엣지 AI 비전검사와 배터리팩 리크검사: 게이트웨이 집선이 Traceability 완전성에 미치는 영향
엣지 AI 비전검사는 배터리팩 조립라인에서 판정 속도 자체는 이미 해결된 문제다. GM이 공개한 리크검사 시스템 BVSeal처럼 가스이미징과 엣지컴퓨팅을 결합하면 셀당 3초 이내 판정이 가능하다. 그러나 판정 결과가 저장되는 위치, 즉 엣지 로컬인지 게이트웨이인지 클라우드인지에 따라 Traceability 데이터의 완전성은 전혀 다른 문제로 남는다. 본 글은 엣지 AI 비전검사의 데이터 아키텍처를 인터페이스 설계 관점에서 비교하고, 게이트웨이 집선 방식이 택타임 손실 없이 Traceability 완전성을 확보하는 목표 시나리오를 제시한다.
-
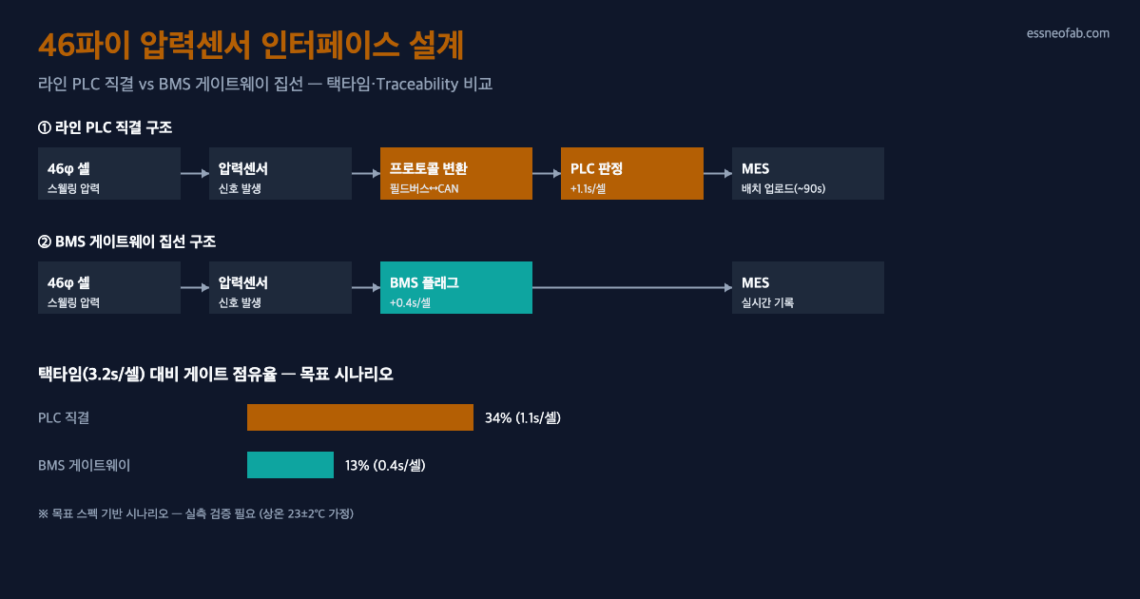
46파이 원통형 셀 라인전환, 압력센서-BMS 인터페이스가 택타임을 결정한다
46-시리즈(46파이) 원통형 셀 양산 전환이 임박하면서, 스웰링 압력 거동을 21700 대비 더 촘촘히 계측해야 하는 문제가 라인 설계의 실질 변수로 떠올랐다. 국내 ESS 3차 입찰 확대와 AI데이터센터向 ESS 신규수주 급증이 겹치며 46파이 라인 증설 압력은 더 커질 전망이다. 압력센서 데이터를 라인 PLC가 아닌 BMS 게이트웨이에서 1차 집선하는 구조가 판정지연을 택타임 안에 흡수하며 Traceability 요구도 동시에 충족한다는 목표 시나리오를 제시한다.