체인지오버는 계획 정지일까, 가용성 손실일까 — 정의에 따라 OEE가 달라진다
초록
체인지오버(Changeover, 셋업이라고도 함)¹를 계획 정지로 볼지 가용성 손실로 볼지는 출처마다 다르고, 그 선택만으로 가용성과 OEE가 크게 달라지므로 체인지오버 시간은 OEE와 별도 지표로 집계해야 한다. LEI(Lean Enterprise Institute) 용어집의 ‘다운타임’ 항목은 다른 제품 생산을 위한 체인지오버를 계획 정지로, 일본플랜트메인터넌스협회(JIPM)는 셋업·조정을 시간가동률의 정지 로스로 분류한다²·³. 가정 교대(부하시간 27,600 s, 체인지오버 3,000 s, 고장 600 s)에서 가용성은 JIPM 방식 87.0 %, 체인지오버를 부하시간에서 빼는 계획 정지 방식(가정) 97.6 %로 10.6 %p 벌어진다. 계획 정지 방식에서는 SMED로 정지 시간을 1,200 s 줄여도 가용성이 0.1 %p만 오르므로, 개선 효과는 직전 런의 마지막 개체부터 첫 양품까지 잰 체인지오버 시간¹으로 확인해야 한다.
1. 결론부터 — 같은 체인지오버가 정의에 따라 손실도, 계획도 된다
결론은 두 가지다. 체인지오버를 OEE의 어디에 넣을지는 출처마다 다르고, 그 선택만으로 가용성이 10 %p 이상 달라질 수 있다(3절 가정 예시). 어느 쪽을 택하든 체인지오버 시간 자체는 OEE와 별도 지표로 집계해야 단축 효과가 드러난다.
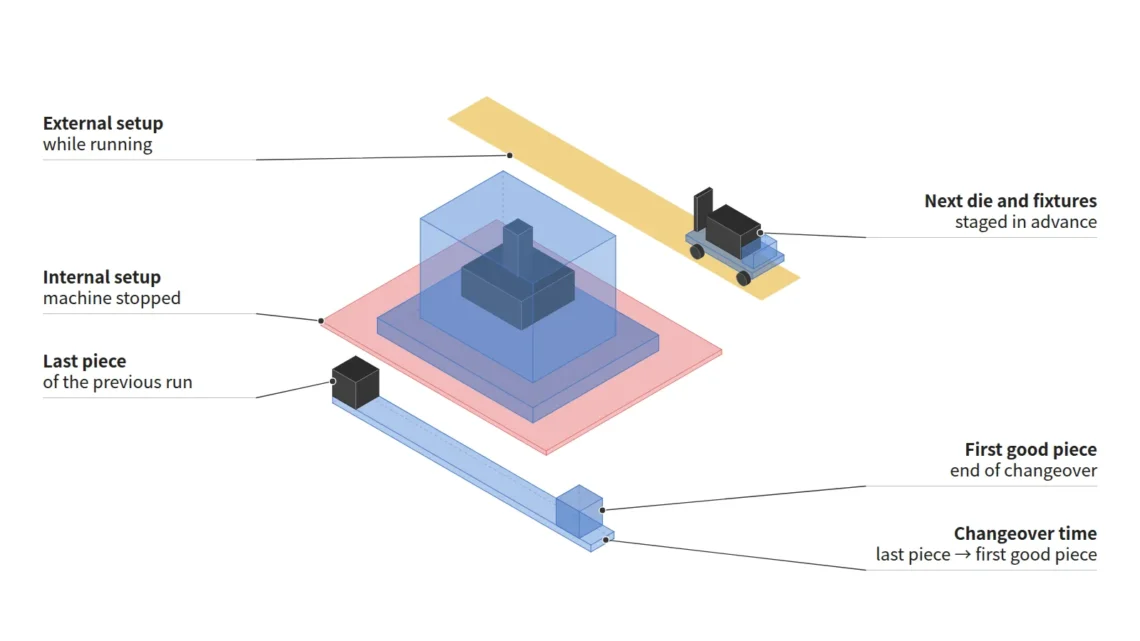
상황(S): 체인지오버는 셋업(setup)이라고도 부르며, 설비 또는 연결된 설비군에서 부품·금형·치구 등을 바꿔 생산 품목을 전환하는 과정이다¹. 문제(C): 같은 LEI 용어집 안에서도 항목에 따라 다루는 방식이 다르다. ‘다운타임’ 항목은 다른 제품 생산을 위한 체인지오버를 계획 정지에 넣고², ‘TPM’ 항목은 체인지오버 시간을 설비의 6대 손실 가운데 하나로 들며, ‘OEE’ 항목은 가용성이 고장과 조정(adjustments)에 의한 정지 손실을 잰다고만 쓰고 체인지오버는 따로 언급하지 않는다⁴.
질문(Q): 체인지오버는 가용성 손실인가, 계획 정지인가. 답(A): 정의를 선택하는 문제이며, 그 선택이 숫자를 얼마나 바꾸는지는 3절에서 계산한다. 출처별 위치는 아래와 같다.
| 출처 | 체인지오버(셋업)의 위치 | 근거 문구(요지) |
|---|---|---|
| LEI “Downtime” 항목 | 계획 정지(planned downtime) | 계획 정지에 “다른 제품 생산을 위한 체인지오버”가 포함된다² |
| LEI “Total Productive Maintenance” 항목 | 설비의 6대 손실 중 하나 | 6대 손실: 다운타임, 체인지오버 시간, 순간 정지, 속도 손실, 스크랩, 재작업⁴ |
| LEI “Overall Equipment Effectiveness” 항목 | 명시 없음(해석상 가용성 손실 가능) | 가용성은 고장·조정(adjustments)에 의한 정지 손실을 계획 시간 대비로 측정⁴. 6대 손실 목록에서 ‘조정’이 TPM 항목의 ‘체인지오버 시간’ 자리에 놓인다(해석). ‘다운타임’ 항목은 ‘설비 조정’을 비계획 정지로 따로 분류한다² |
| JIPM TPM 우수상 심사 안내서(受審要領) | 시간가동률의 정지 로스 | 시간가동률은 “고장, 셋업·조정 등에 의한 정지 로스”의 크기를 평가³ |
| ISO 22400-2(프리뷰) | 실제 생산시간과 분리된 셋업시간 | 실제 생산시간은 가치 창출 기능만 포함, 실제 셋업시간(AUST)은 별도 정의⁵ |
※ ‘명시 없음(해석)’ 칸을 제외하면 표의 분류는 각 출처의 문구를 옮긴 것이며, 출처끼리 서로의 분류를 비교하거나 우열을 판단한 문장은 확인되지 않았다.
2. 체인지오버 시간은 어디서 어디까지인가
측정 구간은 LEI 정의가 가장 분명하다. 체인지오버 시간은 “방금 끝난 런의 마지막 개체와 체인지오버 후 공정에서 나온 첫 양품 사이의 경과 시간”이다¹. 끝점이 ‘첫 개체’가 아니라 ‘첫 양품’이므로, 전환 뒤 품질이 안정될 때까지의 조정 시간도 체인지오버에 포함된다.
JIPM도 셋업 관련 시간을 별도 지표로 둔다. TPM 우수상 심사 안내서(受審要領)는 ‘셋업 조정 시간’을 셋업 조정을 위해 라인·설비를 정지한 시간의 월간 합계로, ‘로트 교체 시간’을 로트 교체를 위해 라인·설비를 정지한 시간의 월간 합계로 정의한다³. OEE와 별개로 셋업 시간 자체를 추적하는 지표가 TPM 우수상 심사의 효과 지표 목록에 들어 있다는 뜻이다.
체인지오버를 1개당 시간으로 바꿔 보는 방법도 있다. LEI의 유효 설비 사이클타임(Effective Machine Cycle Time)은 설비 사이클타임과 적재·하역 시간에 ‘체인지오버 시간 ÷ 교체 간 생산 수량’을 더한 값이다⁶. 가정 예시로 설비 사이클타임 32 s(3절의 기준 사이클타임과 같은 값으로 가정), 체인지오버 1,500 s, 교체 간 345개(교대 수요 690개를 두 번에 나눠 생산), 적재·하역 0 s라면 유효 설비 사이클타임은 32 + 1,500 ÷ 345 = 36.3 s이며, 이 값이 이 시리즈 1편의 택타임 40 s보다 작아야 한다(필요조건).
3. 분류가 바꾸는 숫자 — 같은 교대, 두 가지 가용성
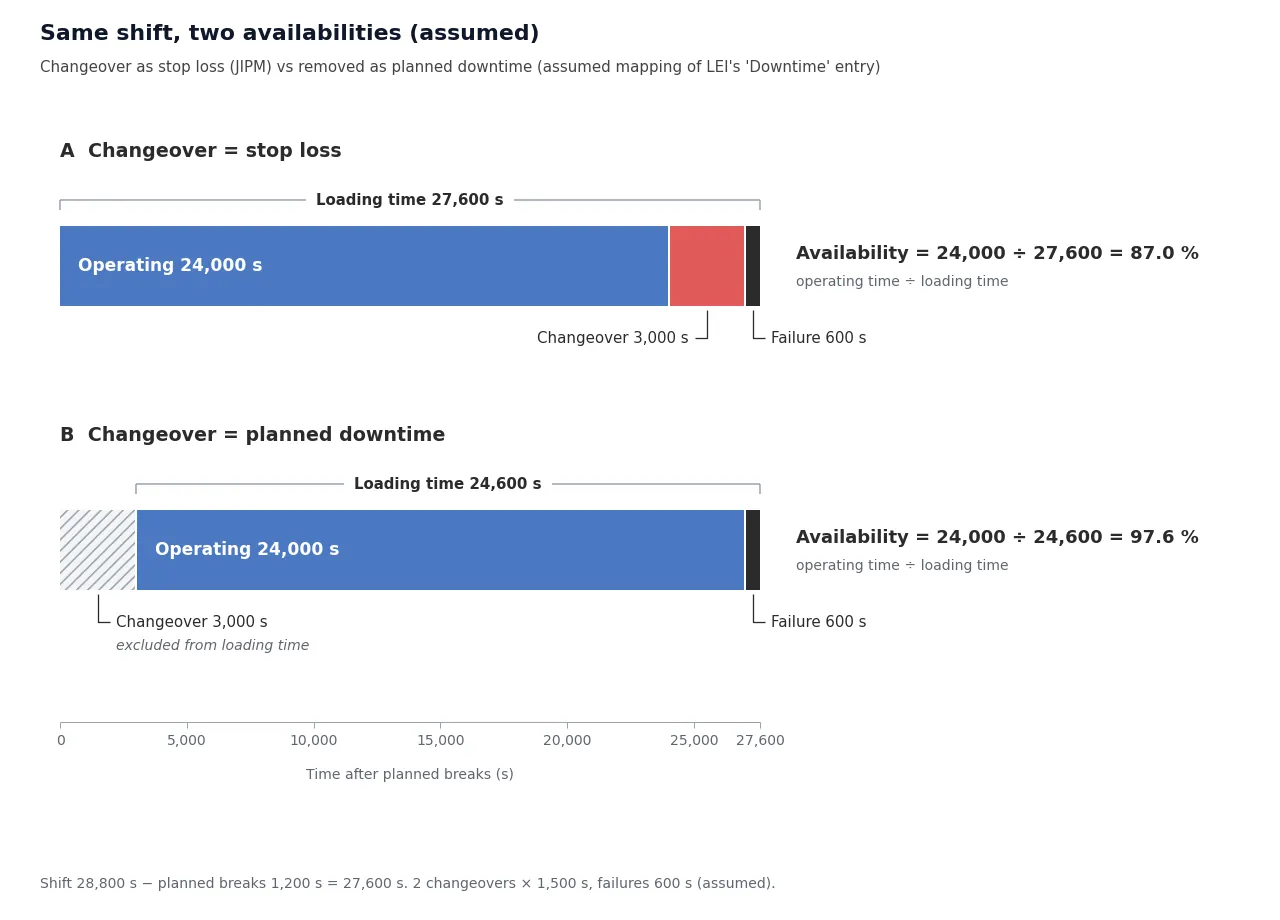
두 분류를 같은 교대에 적용하면 차이가 바로 드러난다. 부하시간 27,600 s(교대 28,800 s − 계획 휴식 1,200 s)에 체인지오버 2회(회당 1,500 s)와 고장 600 s가 있어 실제 가동시간이 24,000 s인 교대를 가정한다. JIPM 방식은 체인지오버를 부하시간 안의 정지 로스로 두고³·⁷, 계획 정지 방식은 LEI ‘다운타임’ 항목의 분류²를 JIPM의 시간 구조에 대입해 체인지오버를 계획된 조회·보전처럼 부하시간에서 뺀다(가정: LEI 항목은 OEE 분모를 직접 언급하지 않는다).
| 항목 | JIPM 방식(정지 로스) | 계획 정지 방식 |
|---|---|---|
| 분모(부하시간) | 27,600 s | 24,600 s |
| 정지시간 | 3,600 s(체인지오버 3,000 + 고장 600) | 600 s(고장) |
| 가동시간 | 24,000 s | 24,000 s |
| 가용성 | 87.0 % | 97.6 % |
| 수요 690개를 채우는 최소 OEE(기준 사이클타임 32 s) | 80.0 % | 89.8 % |
| 목표 OEE 85 %(가정)를 달성할 때의 양품 수 | 733개(수요 충족) | 653개(수요 미달) |
※ 산정 조건: 1교대, 모든 시간·수량은 가정값이다. 최소 OEE와 양품 수는 이 시리즈 2편의 식(OEE = 기준 사이클타임 × 양품 수 ÷ 부하시간)을 각 분모에 적용했다. 시사점: 가동시간과 생산량이 같아도 가용성은 10.6 %p 달라지며, 같은 ‘목표 OEE 85 %’가 한 정의에서는 수요를 채우고 다른 정의에서는 채우지 못한다.
택타임과의 정합성도 갈린다. 이 시리즈 1편에서 본 LEI 교재 규칙은 택타임의 가용 작업시간에서 체인지오버를 빼지 않는다⁶. JIPM 방식은 OEE의 분모가 택타임의 분자와 같은 27,600 s라 두 지표가 한 식으로 이어지지만, 계획 정지 방식은 분모가 24,600 s로 줄어 두 지표의 시간 기준이 3,000 s만큼 어긋난다. 이 어긋남이 수요를 채우는 최소 OEE를 80.0 %에서 89.8 %로 끌어올린 원인이며, 이 기준 불일치가 이 글의 핵심이다.
4. SMED — 줄이는 대상은 ‘정지 중에만 할 수 있는 일’
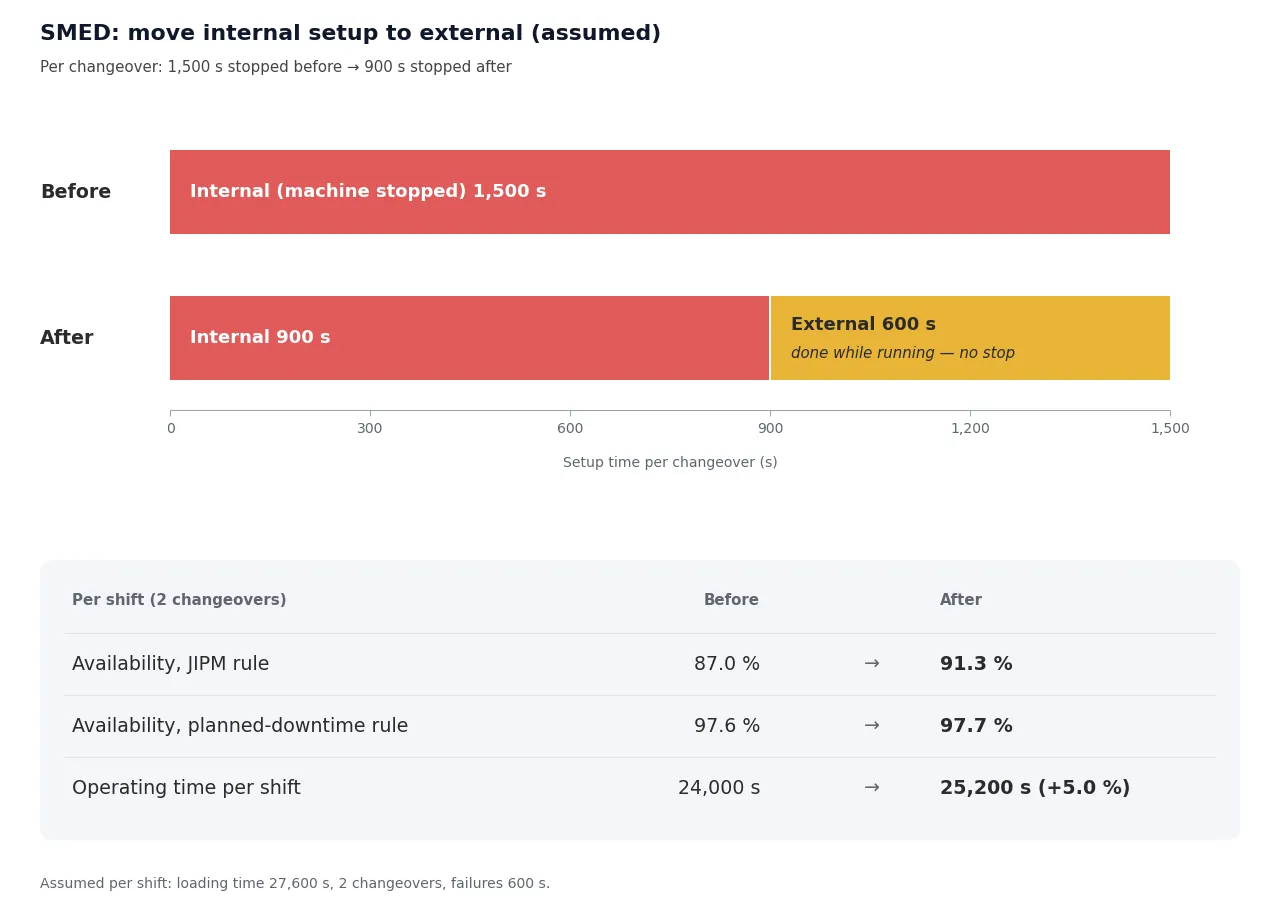
체인지오버 단축과 관련해 LEI 용어집이 따로 항목을 둔 것이 SMED(Single Minute Exchange of Die)다⁸. LEI는 SMED를 생산 설비의 품목 전환을 가능한 한 짧은 시간에 하는 과정으로 정의하고, 이 말이 전환 시간을 원문 단위로 ‘한 자릿수(single digit)’, 즉 600 s 미만으로 줄이는 목표를 가리킨다고 쓴다(원문 단위를 s로 환산)⁸. 핵심은 설비가 정지해야만 할 수 있는 내부 작업(예: 새 금형 삽입)과 설비 가동 중에도 할 수 있는 외부 작업(예: 새 금형을 설비까지 운반)을 분리하고, 내부 작업을 외부 작업으로 바꾸는 것이다⁸.
셋업 단축에 관한 이 핵심 통찰은 신고 시게오(Shigeo Shingo)가 1950~60년대에 발전시킨 것이다⁸. LEI는 그가 대략 1955년부터 1980년까지 토요타의 현장 감독자와 엔지니어에게 산업공학 기법을 가르쳤고, SMED라는 말을 만들고 내부·외부 작업 구분을 중심으로 셋업 분석 단계를 개발했다고 기록한다⁹. 『A Revolution in Manufacturing: The SMED System』(Shigeo Shingo·Andrew P. Dillon)은 1985년에 출간됐다⁹.
| 단계 | LEI 셋업 단축(Setup Reduction) 6단계¹⁰ |
|---|---|
| 1 | 현재 상태의 총 셋업 시간을 측정한다 |
| 2 | 내부·외부 요소를 식별하고 요소별 시간을 산출한다 |
| 3 | 가능한 한 많은 내부 요소를 외부로 전환한다 |
| 4 | 남은 내부 요소의 시간을 줄인다 |
| 5 | 외부 요소의 시간을 줄인다 |
| 6 | 새 절차를 표준화한다 |
3단계의 효과를 3절 가정 교대에 넣어 본다. 회당 1,500 s 가운데 600 s가 외부로 옮길 수 있는 작업이라고 가정하면, 정지 시간은 회당 900 s, 교대당 1,800 s로 줄고 가동시간은 24,000 s에서 25,200 s로 1,200 s(5.0 %) 늘어난다. 기준 사이클타임 32 s로 환산하면 교대당 약 37개를 더 만들 수 있는 시간이다.
| 항목 | 개선 전 | 개선 후 | 변화 |
|---|---|---|---|
| 교대당 체인지오버 정지 | 3,000 s | 1,800 s | −1,200 s |
| 가동시간 | 24,000 s | 25,200 s | +5.0 % |
| 가용성(JIPM 방식) | 87.0 % | 91.3 % | +4.3 %p |
| 가용성(계획 정지 방식) | 97.6 % | 97.7 % | +0.1 %p |
| 유효 설비 사이클타임(교체 간 345개) | 36.3 s | 34.6 s | −1.7 s |
※ 산정 조건: 외부 전환 가능 시간 600 s/회, 고장 600 s, 교대당 교체 2회는 모두 가정값이다. 시사점: 같은 개선이 JIPM 방식에서는 가용성 4.3 %p로 보이지만, 계획 정지 방식에서는 분모도 함께 늘어 0.1 %p에 그친다. 계획 정지 방식을 쓰는 라인은 SMED 성과를 OEE가 아니라 체인지오버 시간과 가동시간으로 보고해야 한다.
롤투롤(R2R, Roll-to-Roll) 설비에도 같은 원리를 대입해 볼 수 있다(해석). 예를 들어 다음 품종의 자재·치구를 설비 가동 중에 준비하고 운반할 수 있다면 그 작업은 외부 작업 후보가 된다(대입 예시). 다만 어떤 작업을 실제로 외부로 옮길 수 있는지는 설비 구조와 안전 조건에 달려 있어, 이번 1차 출처 범위에서는 판단할 수 없고 설비별 확인이 필요하다.
5. 결론과 한계
체인지오버는 LEI ‘다운타임’ 항목에서는 계획 정지, LEI ‘TPM’ 항목에서는 설비 6대 손실의 하나, JIPM에서는 시간가동률의 정지 로스다. 가정 교대에서 이 선택만으로 가용성은 87.0 %와 97.6 %로 갈렸고, 수요를 채우는 최소 OEE도 80.0 %와 89.8 %로 달라졌다. 택타임과 같은 시간 기준을 쓰려면 체인지오버를 정지 로스로 두는 편이 정합적이며, 어느 쪽이든 체인지오버 시간은 별도 지표로 집계해야 SMED 효과가 보인다.
이 사이트의 다른 글과는 다루는 지점이 다르다. ESS 3차 입찰 저가수주 시대의 라인 체인지오버 설계 — 택타임과 OEE로 본 유연조립은 혼류 수주 조건에서 체인지오버 목표선을 다뤘고, 셀이 1 GWh만 들어오는 2.5 GWh 라인 — OEE 36.9%와 83.8%는 같은 라인이다는 결품 시간의 분류 문제를 다뤘다. 이 글은 체인지오버라는 손실의 정의와 분류가 OEE·택타임에 미치는 영향만 분리했다.
한계도 있다. ISO 22400-2의 가용성 식은 유료 본문(6절)이라 셋업시간을 계획 정지에 넣는지 직접 확인하지 못했고(확인 필요), R2R 설비의 체인지오버를 다룬 1차 출처는 찾지 못했다. 체인지오버 시간, 외부 전환 가능 시간, 고장 시간은 모두 가정값이며 라인별 실측으로 추가 검증이 필요하다.
FAQ
Q1. 계획된 체인지오버까지 손실로 잡으면 현장 평가가 불리해지지 않나?
분류는 평가 규칙의 선택이며 출처마다 다르다(1절). 다만 택타임 산정은 체인지오버를 빼지 않으므로, OEE를 수요 달성과 직접 연결하려면 같은 시간 기준을 쓰는 편이 정합적이다(3절). 평가의 공정성은 체인지오버 시간을 별도 지표로 병기해 확보할 수 있다.
Q2. SMED의 ‘600 s 미만’ 목표는 모든 설비에 적용되나?
LEI는 SMED를 한 자릿수 목표를 가리키는 말로 정의할 뿐이며⁸, 특정 설비에서 달성할 수 있는지는 제공된 정보에서는 해당 내용을 찾을 수 없다. 목표치는 셋업 단축 1단계인 현재 총 셋업 시간 측정에서 출발해 설비별로 정해야 한다¹⁰.
Q3. 교체 횟수를 줄이고 배치를 키우면 되지 않나?
유효 설비 사이클타임 식에서 1개당 체인지오버 몫은 교체 간 생산 수량에 반비례해 줄어든다⁶. 배치를 키울 때 재고·리드타임에 생기는 영향은 이번 1차 출처 범위에서 정량 근거를 확보하지 못했으므로 별도 검토가 필요하다.
현장 적용 노트
| 실행 항목 | 실행 방법 | 판단 기준 | 비고 |
|---|---|---|---|
| ☐ 분류 규칙 명시 | OEE 정의서에 체인지오버를 정지 로스와 계획 정지 중 어디에 넣는지 한 줄로 기재 | 라인 간 같은 규칙인가 | 1절 출처 차이 |
| ☐ 시간 기준 대조 | 택타임의 가용 작업시간과 OEE 부하시간의 차이(s)를 계산 | 차이가 체인지오버 시간과 같으면 기준 불일치 | 3절 |
| ☐ 체인지오버 시간 기록 | 마지막 개체 → 첫 양품 경과 시간(s)을 회차별로 기록하고 월 합계 산출 | 회당 평균·월 합계 추세 | LEI 정의¹, JIPM 지표³ |
| ☐ 내부·외부 작업 분리 | 교체 작업 요소를 정지 중에만 가능한 것과 가동 중 가능한 것으로 나누고 요소별 시간 측정 | 외부 전환 후보 목록 작성 | 셋업 단축 1~2단계¹⁰ |
| ☐ 유효 설비 사이클타임 점검 | 설비 사이클타임 + 적재·하역 + 체인지오버 ÷ 교체 간 수량 | 택타임 미만인가 | LEI 정의⁶ |
출처와 주석
¹ Lean Enterprise Institute(LEI), Lean Lexicon “Changeover” 항목, lean.org. 정의(셋업이라고도 함)와 체인지오버 시간의 측정 구간.
² LEI, Lean Lexicon “Downtime” 항목 1~2단락, lean.org. 계획·비계획 정지의 구분.
³ 公益社団法人日本プラントメンテナンス協会(JIPM), 「2021年度 TPM®優秀賞 ②受審要領(国内事業場 最終版)」 “1. 活動の効果指標” pp.20–21, jipm.or.jp PDF. 時間稼動率 식과 설명, 段取り調整時間, ロット替時間.
⁴ LEI, Lean Lexicon “Overall Equipment Effectiveness” 항목 2단락(가용성)과 마지막 단락(6대 손실), “Total Productive Maintenance” 항목 2단락.
⁵ ISO 22400-2:2014 프리뷰 5.1.2.3 PUST, 5.1.2.4 PBT, 5.1.3.6 APT, 5.1.3.10 AUST, 5.1.3.12 AUPT. 가용성 식이 있는 6절은 미확인.
⁶ LEI, Lean Lexicon “Cycle Time” 항목의 Effective Machine Cycle Time 정의, lean.org; Rick Harris·Mike Rother, 『Creating Continuous Flow』 LEI 공개 발췌본 pp.12–14(택타임 가용 작업시간 규칙).
⁷ JIPM, pe-digital.jp 연재 「指標でモノづくりを評価しよう!」 2회 時間稼働率, 2025-05-12. 부하시간·가동시간 정의(공개 부분).
⁸ LEI, Lean Lexicon “Single Minute Exchange of Die” 항목 1~2단락(Shingo 1985, pp.21–25 인용 포함), lean.org.
⁹ LEI, Lean Lexicon “Shingo, Shigeo (1909 – 1990)” 항목; Routledge, 『A Revolution in Manufacturing: The SMED System』 도서 정보(Productivity Press, 1985).
¹⁰ LEI, Lean Lexicon “Setup Reduction” 항목(6단계), lean.org.
※ 가정값: 교대 28,800 s, 계획 휴식 1,200 s, 체인지오버 1,500 s/회 × 2회, 고장 600 s, 외부 전환 가능 시간 600 s/회, 기준 사이클타임 32 s, 목표 OEE 85 %는 설명용 가정이며 라인별 실측 검증이 필요하다.
라인 지표 기초 사전 — 시리즈 다른 글
- 1편. 택타임 계산, 고장 시간은 빼지 않는다 — 사이클타임·리드타임과의 구분법
- 2편. 가용성·성능·품질이 모두 80 %면 OEE는 51.2 % — 설비종합효율 계산법
- 3편. FAT와 SAT는 장소만 다른 시험이 아니다 — 2024년판 IEC 62381의 시험 정의


당신이 좋아할 만한
라인에 심는 AI 비전검사 게이트: OEE·택타임 설계 변수 재정의
하루 두 번 충·방전은 하루의 106.8 %, 잔존율 구간이 셀 물량을 1.47 GWh 가른다