-
체인지오버는 계획 정지일까, 가용성 손실일까 — 정의에 따라 OEE가 달라진다
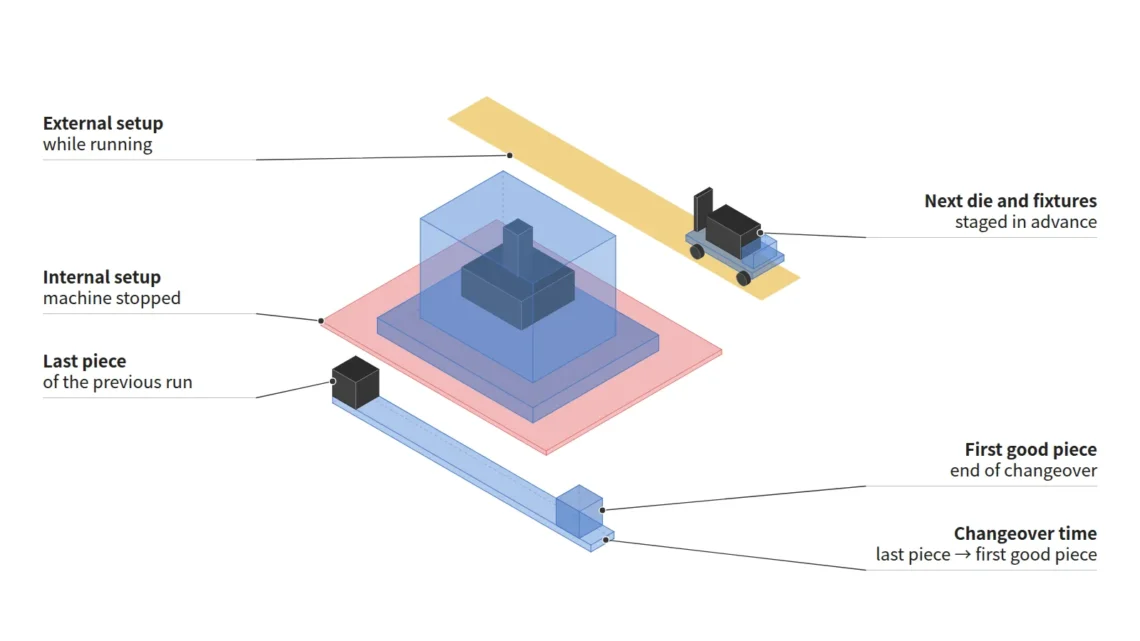
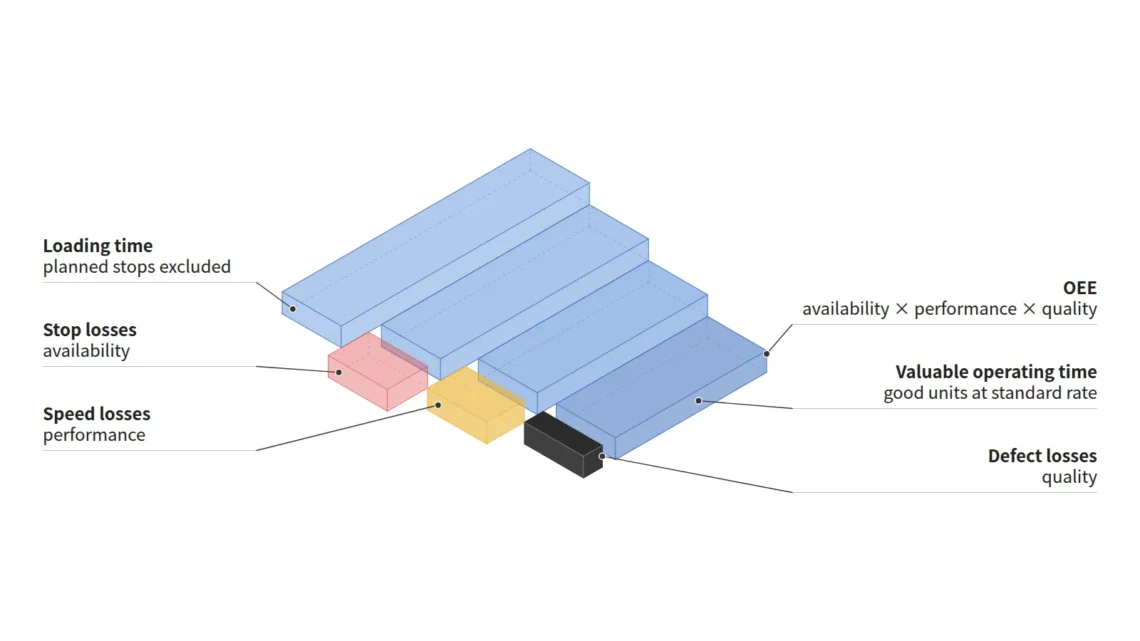
체인지오버(Changeover, 셋업이라고도 함)를 계획 정지로 볼지 가용성 손실로 볼지는 출처마다 다르고, 그 선택만으로 가용성과 OEE가 크게 달라지므로 체인지오버 시간은 OEE와 별도 지표로 집계해야 한다. LEI(Lean Enterprise Institute) 용어집의 '다운타임' 항목은 다른 제품 생산을 위한 체인지오버를 계획 정지로, 일본플랜트메인터넌스협회(JIPM)는 셋업·조정을 시간가동률의 정지 로스로 분류한다. 가정 교대(부하시간 27,600 s, 체인지오버 3,000 s, 고장 600 s)에서 가용성은 JIPM 방식 87.0 %, 체인지오버를 부하시간에서 빼는 계획 정지 방식(가정) 97.6 %로 10.6 %p 벌어진다. 계획 정지 방식에서는 SMED로 정지 시간을 1,200 s 줄여도 가용성이 0.1 %p만 오르므로, 개선 효과는 직전 런의 마지막 개체부터 첫 양품까지 잰 체인지오버 시간으로 확인해야 한다.
-
FAT와 SAT는 장소만 다른 시험이 아니다 — 2024년판 IEC 62381의 시험 정의
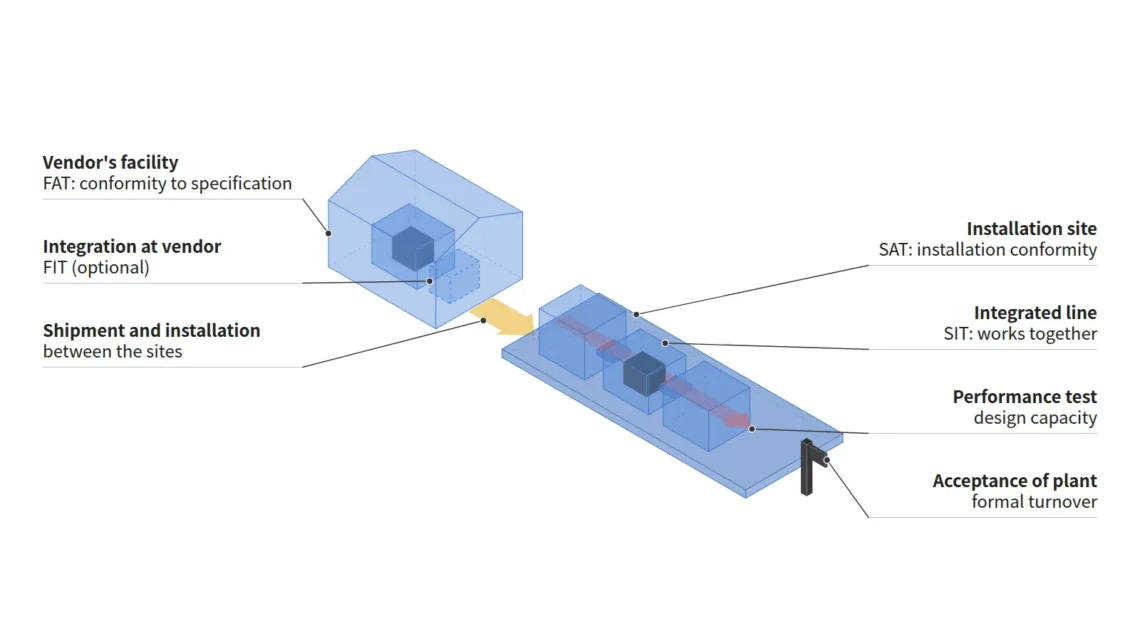
IEC 62381:2024는 공장인수시험(FAT, Factory Acceptance Test)을 자동화 시스템이 사양에 부합함을 통상 공급자 시설에서 입증하는 활동으로, 현장인수시험(SAT, Site Acceptance Test)을 설치 상태가 적용 표준·코드·사양·설치 지침에 부합함을 설치 현장에서 입증하는 활동으로 정의한다. 두 시험은 장소뿐 아니라 입증 대상이 다르며, 2024년판은 선택 항목인 공장통합시험(FIT)을 새로 넣어 FAT·FIT·SAT·SIT의 요구사항과 체크리스트를 규정한다. 루프 체크와 시운전은 이 표준의 범위 밖이고, 공정산업 시운전 표준 IEC 62337은 설계 생산능력을 성능시험(performance test) 이정표에서, 공식 인계를 그 뒤의 플랜트 인수에서 다룬다. 따라서 라인 생산능력 조건은 FAT·SAT 합격 기준과 분리해 성능시험 조건으로 정의하는 것이 두 표준의 구조와 맞는다는 것이 이 글의 해석이다.
-
가용성·성능·품질이 모두 80 %면 OEE는 51.2 % — 설비종합효율 계산법
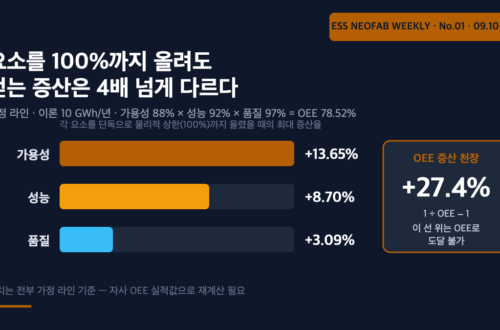
OEE(Overall Equipment Effectiveness, 설비종합효율)는 가용성 × 성능 × 품질로 계산하며, 일본플랜트메인터넌스협회(JIPM)는 세 요소가 모두 80 %면 OEE가 51.2 %라는 예를 든다. JIPM의 지표 정의대로 세 요소를 곱하면 OEE는 '기준(계획) 사이클타임 × 양품 수 ÷ 부하시간', 즉 부하시간 가운데 기준 속도로 양품을 만든 시간의 비율로 정리된다. 가정 교대(부하시간 27,600 s, 기준 사이클타임 32 s, 양품 690개)에서는 가용성 90.0 %, 성능 90.4 %, 품질 98.3 %로 OEE는 80.0 %다. 부하시간이 택타임의 가용 작업시간과 같다면, 수요를 채우는 최소 OEE는 '기준 사이클타임 ÷ 택타임'으로 바로 계산된다.
-
택타임 계산, 고장 시간은 빼지 않는다 — 사이클타임·리드타임과의 구분법
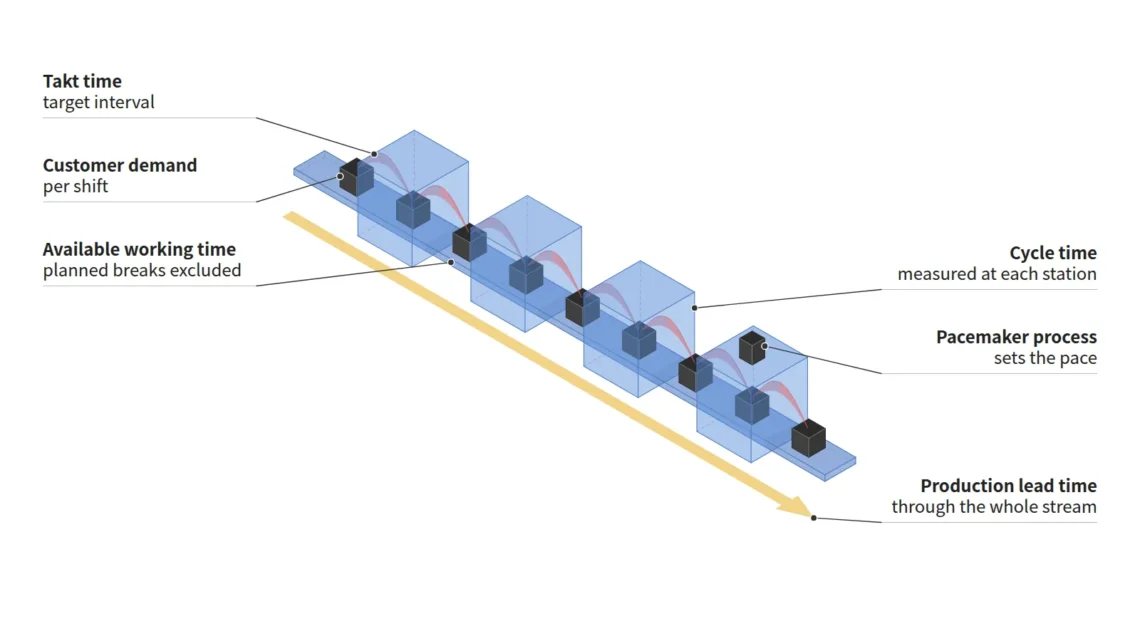
택타임(Takt Time)은 가용 작업시간을 고객 수요로 나눈 목표 생산 간격이고, 사이클타임(Cycle Time)은 공정이 실제로 1개를 만드는 데 걸리는 실측 시간이다. LEI(Lean Enterprise Institute)가 펴낸 교재의 산정 규칙은 교대 시간에서 계획된 작업자 휴식·회의·청소 등을 빼되, 비계획 설비 정지·체인지오버·기타 내부 문제의 시간은 빼지 않는다. 이 규칙으로 구한 교대당 가용 작업시간 27,600 s를 교대당 수요 690개로 나누면 택타임은 40 s다. 멈추는 시간까지 감당하려면 실측 사이클타임은 택타임보다 짧아야 하며, 실가동 비율을 90 %로 가정하면 그 상한은 36 s다.