공정
단위 장비의 성능을 넘어, 선행 공정의 결과물이 후공정에 미치는 시스템적 영향을 분석하는 카테고리입니다.
-
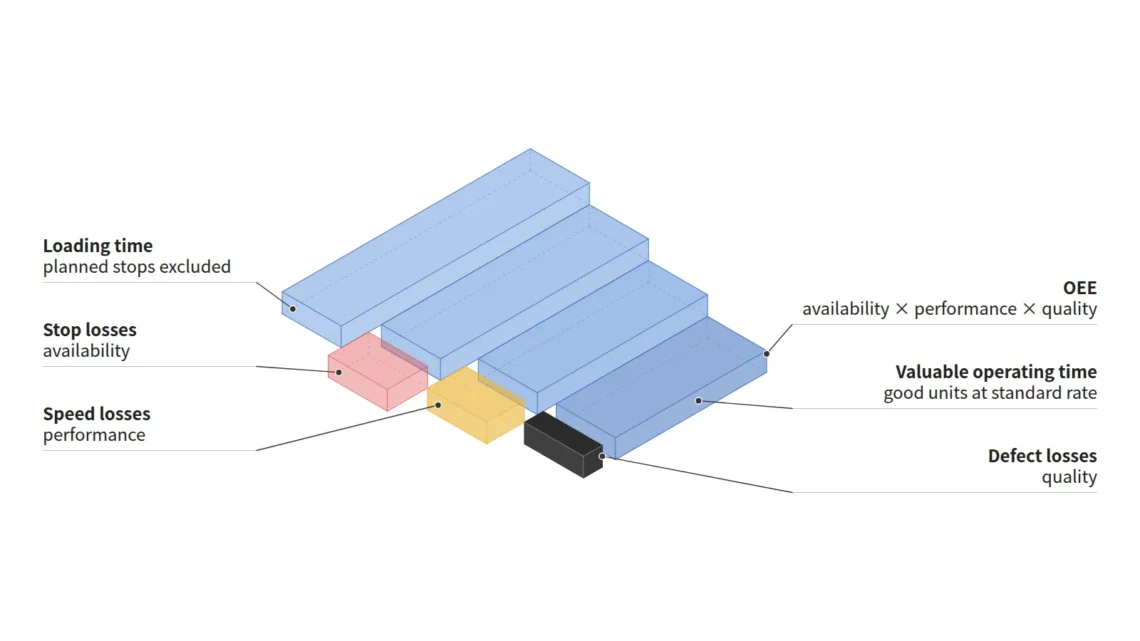
가용성·성능·품질이 모두 80 %면 OEE는 51.2 % — 설비종합효율 계산법
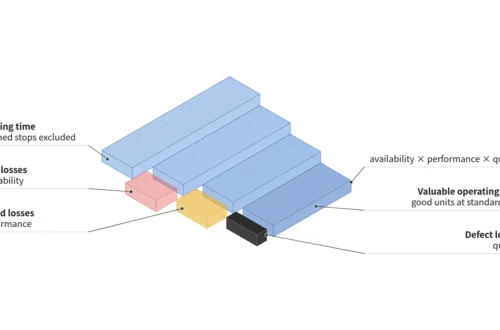
OEE(Overall Equipment Effectiveness, 설비종합효율)는 가용성 × 성능 × 품질로 계산하며, 일본플랜트메인터넌스협회(JIPM)는 세 요소가 모두 80 %면 OEE가 51.2 %라는 예를 든다. JIPM의 지표 정의대로 세 요소를 곱하면 OEE는 '기준(계획) 사이클타임 × 양품 수 ÷ 부하시간', 즉 부하시간 가운데 기준 속도로 양품을 만든 시간의 비율로 정리된다. 가정 교대(부하시간 27,600 s, 기준 사이클타임 32 s, 양품 690개)에서는 가용성 90.0 %, 성능 90.4 %, 품질 98.3 %로 OEE는 80.0 %다. 부하시간이 택타임의 가용 작업시간과 같다면, 수요를 채우는 최소 OEE는 '기준 사이클타임 ÷ 택타임'으로 바로 계산된다.
-
택타임 계산, 고장 시간은 빼지 않는다 — 사이클타임·리드타임과의 구분법
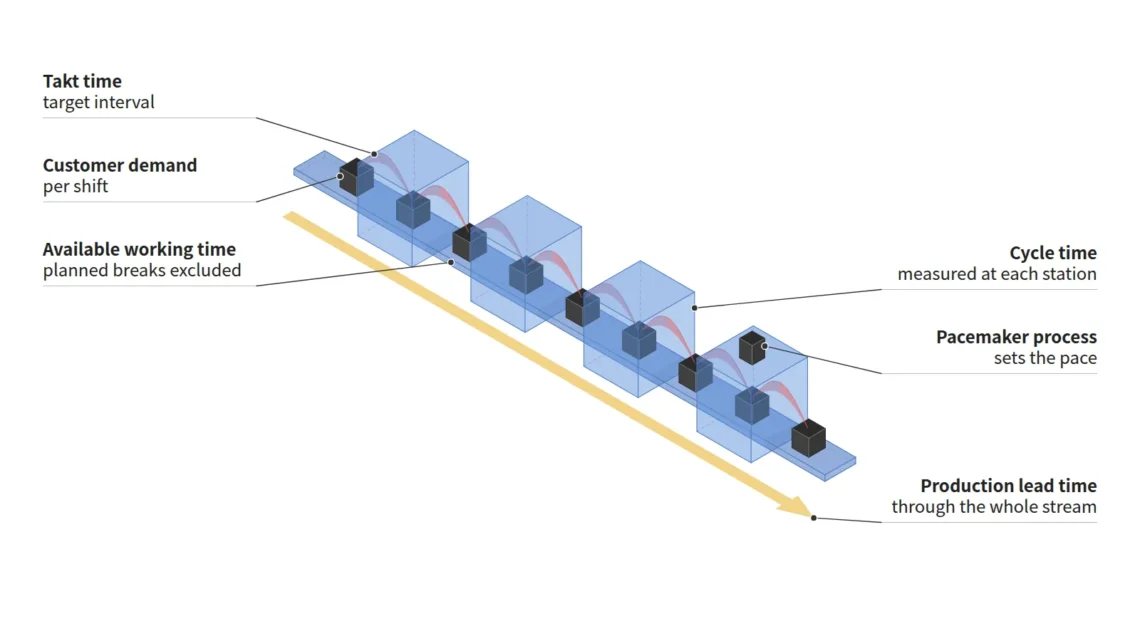
택타임(Takt Time)은 가용 작업시간을 고객 수요로 나눈 목표 생산 간격이고, 사이클타임(Cycle Time)은 공정이 실제로 1개를 만드는 데 걸리는 실측 시간이다. LEI(Lean Enterprise Institute)가 펴낸 교재의 산정 규칙은 교대 시간에서 계획된 작업자 휴식·회의·청소 등을 빼되, 비계획 설비 정지·체인지오버·기타 내부 문제의 시간은 빼지 않는다. 이 규칙으로 구한 교대당 가용 작업시간 27,600 s를 교대당 수요 690개로 나누면 택타임은 40 s다. 멈추는 시간까지 감당하려면 실측 사이클타임은 택타임보다 짧아야 하며, 실가동 비율을 90 %로 가정하면 그 상한은 36 s다.
-
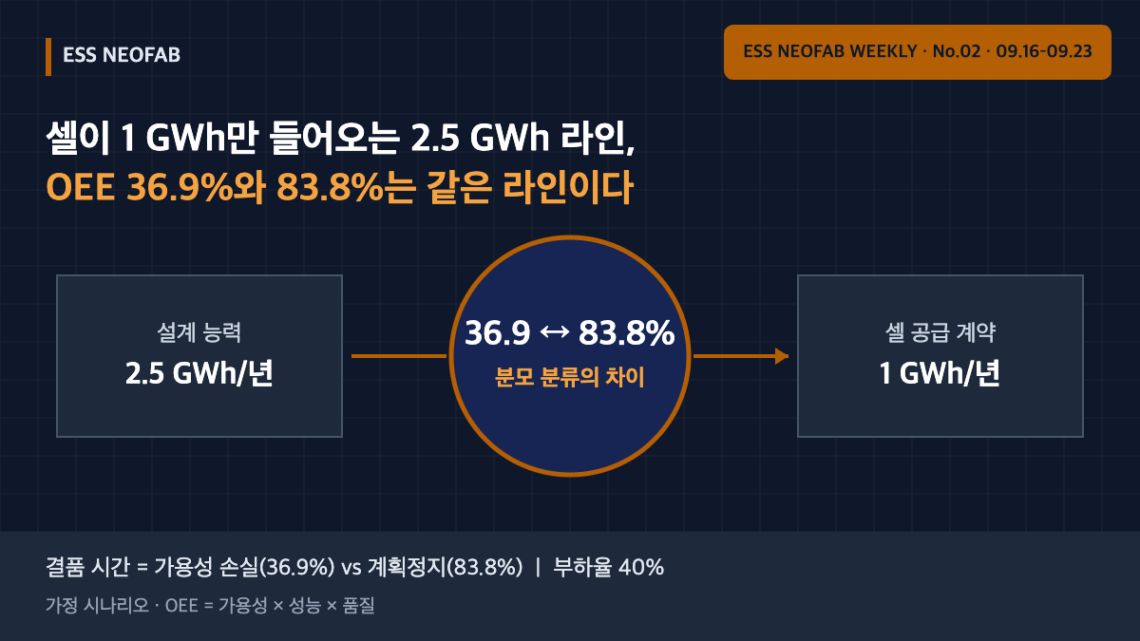
셀이 1 GWh만 들어오는 2.5 GWh 라인 — OEE 36.9%와 83.8%는 같은 라인이다
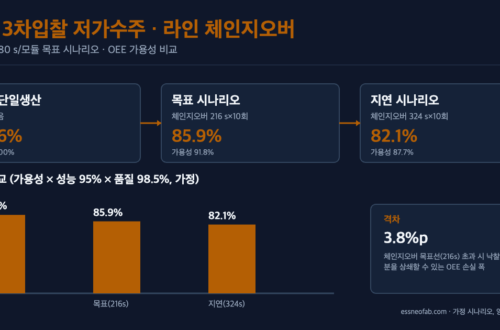
인도 Advait Group이 Hithium과 맺은 314 Ah LFP 셀 공급계약(향후 1년 최대 1 GWh, 2026-09-18)은 연 2.5 GWh 조립 공장에 설계 능력의 40%만큼만 셀을 공급한다. 가정 시나리오에서 같은 라인·같은 산출량인데도 셀 결품 시간을 가용성 손실로 넣으면 OEE는 36.9%, 계획정지로 분리하고 가용가동시간을 공급량에 맞추면 83.8%다. 46.9%p 차이는 설비가 아니라 OEE 분모의 분류 규칙에서 나오며, 공급 제약 라인에서는 부하율을 OEE와 함께 병기해야 한다.
-
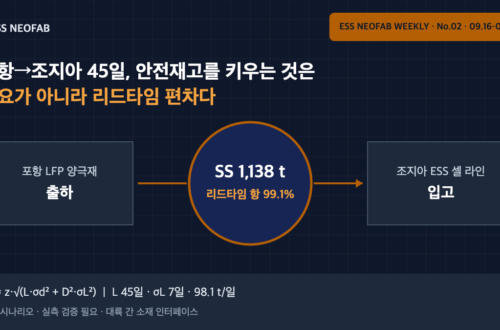
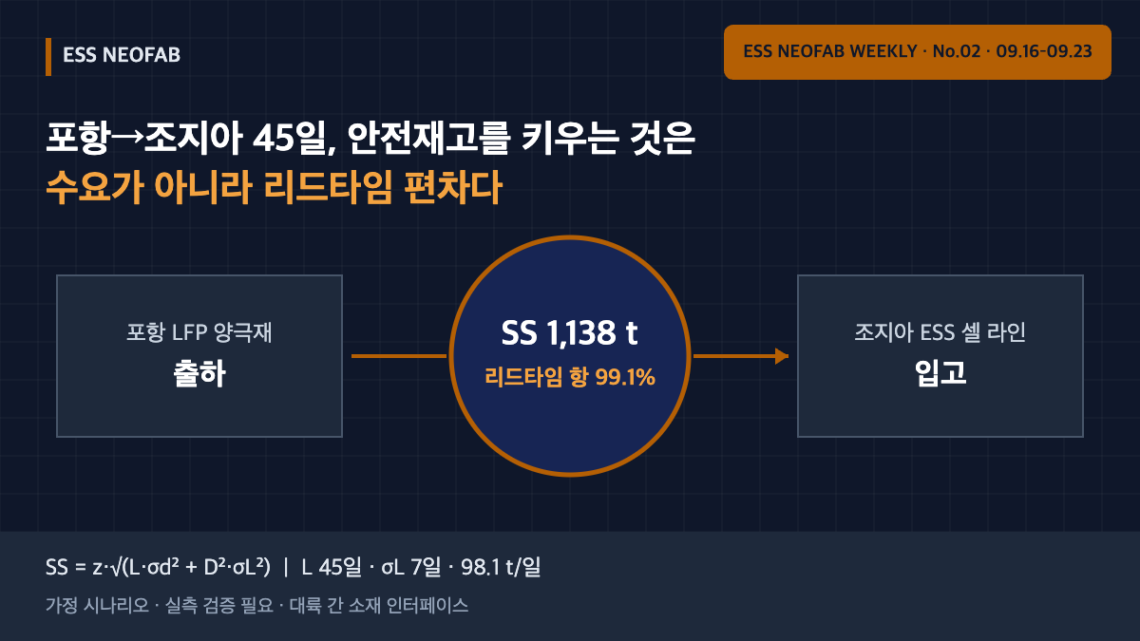
포항에서 조지아까지 45일 — 대륙 간 양극재 인터페이스의 안전재고는 수요가 아니라 리드타임 편차가 키운다
SK온이 포스코퓨처엠과 맺은 약 1조 742억 원 규모 LFP 양극재 계약(2027~2029, 조지아 ESS 셀 라인 투입)은 소재–셀 인터페이스 사이에 대륙과 해상 운송을 끼워 넣는다. 가정 시나리오(리드타임 45일, σL 7일, 일 98.1 t)에서 조지아 셀 라인 앞 안전재고는 약 1,138 t이며 그중 99.1%가 리드타임 편차 항에서 나온다. 리드타임 편차를 절반으로 줄이면 안전재고는 577 t로 줄지만 수요 편차를 절반으로 줄이면 1,136 t로 사실상 그대로다. 대륙 간 인터페이스의 관리 변수는 수요 예측이 아니라 도착 시점 산포다.
-
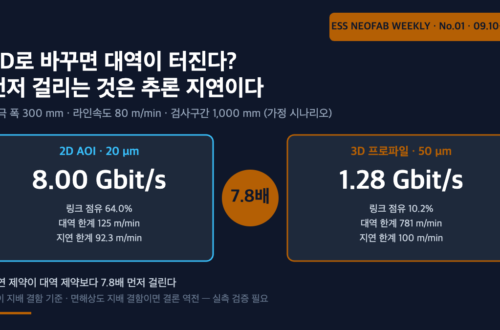
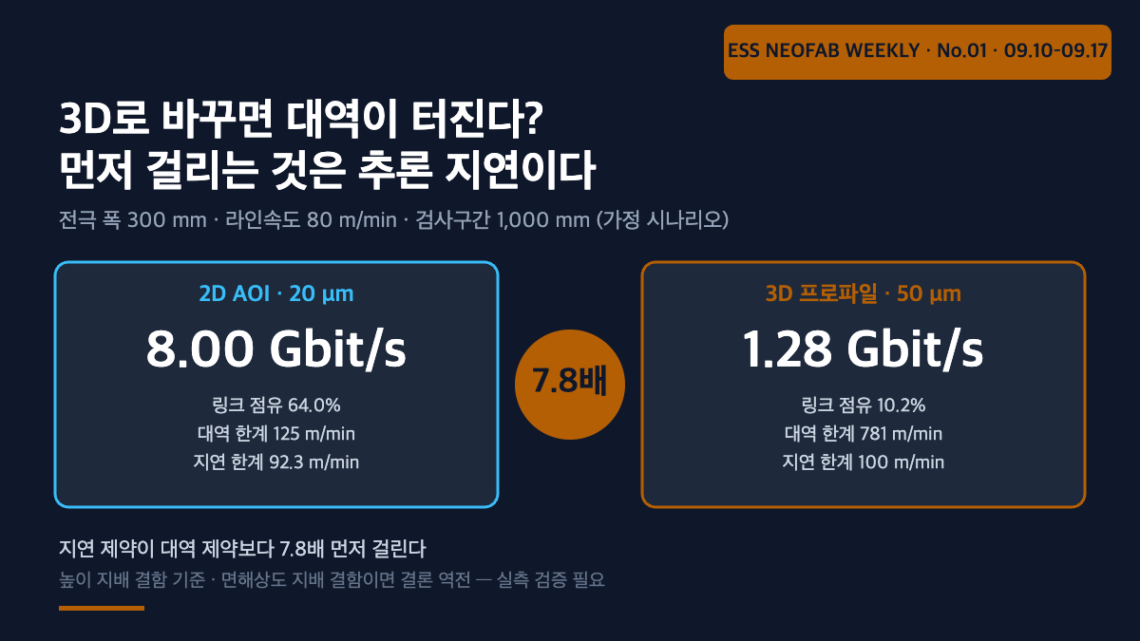
전극 인라인 검사를 3D로 바꾸면 대역이 터진다는 통념, 계산은 반대를 가리킨다
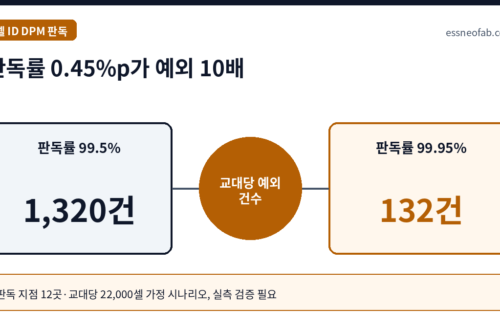
전극 인라인 검사를 2D에서 3D로 바꿀 때 현장에서는 대역부터 확보해야 한다고 본다. 그러나 전극 라인 조건을 넣고 계산하면 높이 지배 결함을 목표로 하는 한 3D 프로파일의 데이터율은 동급 2D AOI의 약 6분의 1이고, 링크 점유는 10.2%에 그친다. 실제로 먼저 포화되는 것은 점군 정합·추론 지연이며, 증속 여력 기준으로 지연 제약이 대역 제약보다 약 7.8배 먼저 걸린다. 검사 항목이 면해상도 지배로 바뀌면 이 결론은 정반대로 뒤집힌다.
-
신설이 막히면 증산은 OEE 안에서만 나온다 — 세 요소의 한계 증산 비교
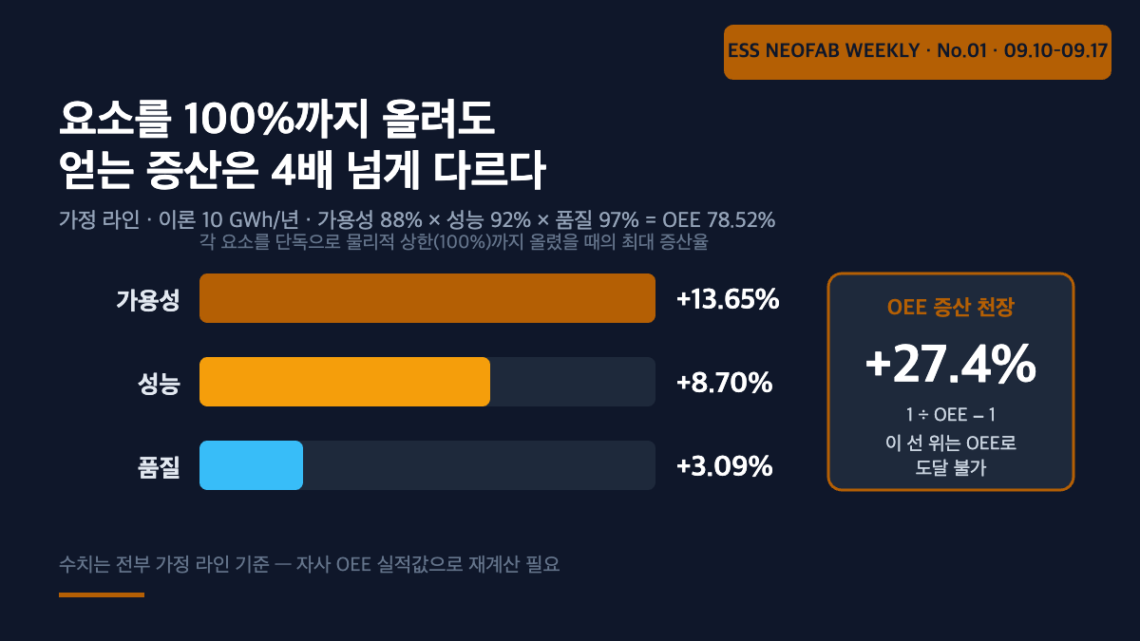
중국 당국이 2026년 5월 이후 신규 ESS 배터리 생산설비 인허가를 전면 보류하고 있다는 사실이 확인됐다. 신설 CAPA가 봉쇄된 조건에서 남는 경로는 기존 라인의 OEE뿐인데, OEE = 가용성 × 성능 × 품질을 그대로 전개하면 세 요소를 각각 100%까지 올려도 얻는 증산에는 4배 이상의 격차가 있고 전체 증산에는 계산 가능한 천장이 있다. OEE 78.5%인 가정 라인의 천장은 27.4%이며, 요구 증산율이 그 선을 넘으면 개선 활동으로는 답이 나오지 않는다.
-
10GWh 팩-컨테이너 통합 라인의 합류점 설계: 파워트랙×선카리드 발주로 본 두 상류 라인 동기화와 AGV 대수 산정
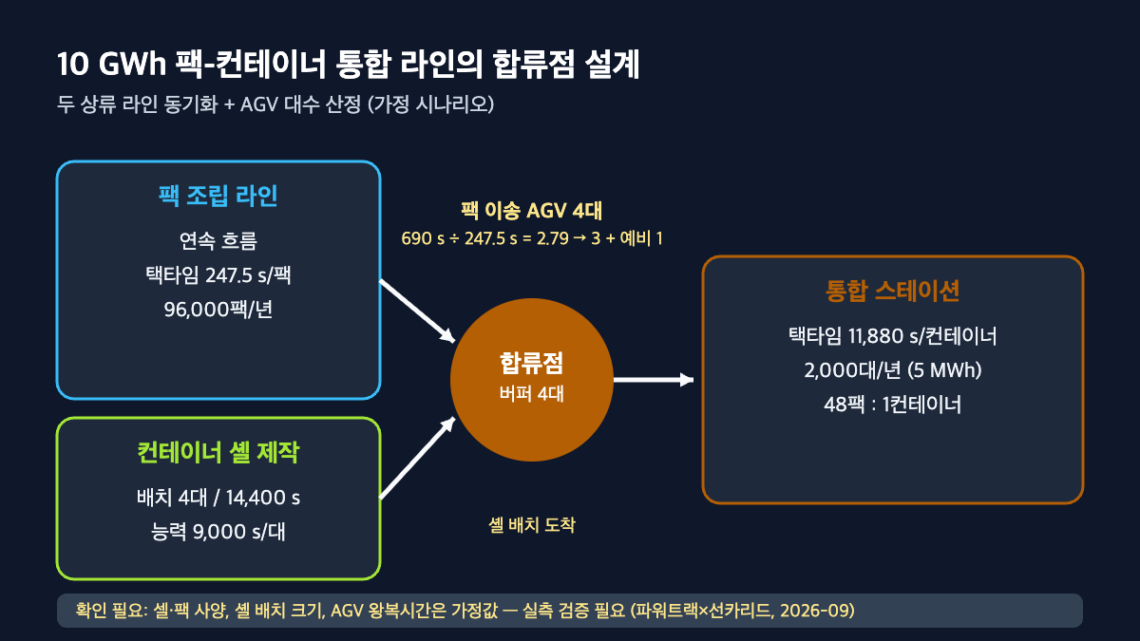
인도 파워트랙(Powertrac)이 중국 선카리드(SUNKA LEAD)에 발주한 10 GWh 라인은 팩 조립 라인과 사내 컨테이너 셸 제작 라인이라는 두 개의 상류가 하나의 통합 스테이션에서 합류하는 구조다. 이런 2-입력 라인의 병목은 팩 조립 택타임이 아니라 합류점(merge point)의 동기화 버퍼와 그 사이를 잇는 AGV 이송 용량에서 먼저 나타난다. 본 글은 가정 시나리오(10 GWh/년, 5 MWh 컨테이너 기준)로 컨테이너 택타임 11,880 s, 팩 택타임 247.5 s를 역산하고, 셸 제작 배치 4대 가정 시 합류점 버퍼 최소 4대, 팩 이송 AGV 최소 4대(예비 1대 포함)라는 설계값을 도출한다. 설비 도착(2026-11 3주차)부터 생산 개시(2027-01 3주차)까지 약 63 d의 창은 이 두 인터페이스를 검증하기에 짧으므로, 실측 검증이 필요하다.
-
레이저 노칭 사이클타임과 라인 택타임의 인터페이스 — 디이엔티 오하이오 공급계약이 보여주는 헤드 수 산정 문제
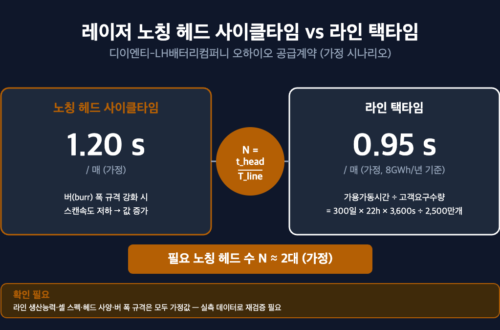
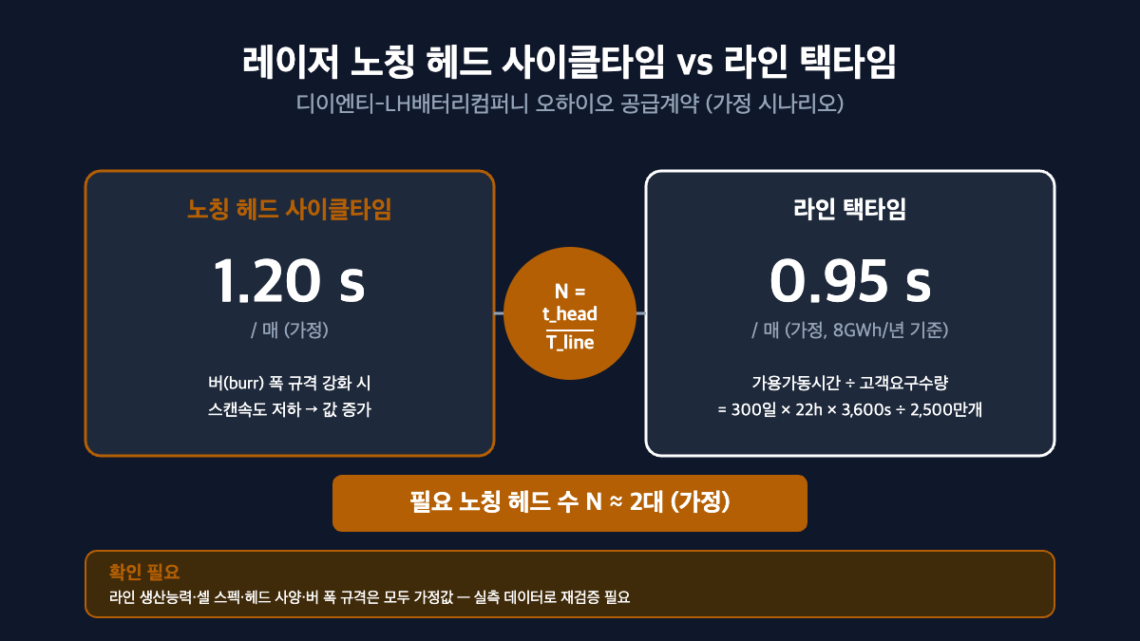
디이엔티는 LH배터리컴퍼니(LG에너지솔루션-혼다 합작사)와 두 차례에 걸쳐 873억원 규모 레이저 노칭 장비 공급계약을 체결했으며, 미국 오하이오주 신설 2차전지 공장에 2026년 3월까지 공급할 예정이다. 이 공급계약은 단순한 수주 소식이 아니라 노칭 공정의 사이클타임과 라인 택타임 사이의 인터페이스 설계 문제를 드러낸다. 노칭 헤드 1개의 처리시간이 라인이 요구하는 택타임보다 길면 병렬 헤드 증설이 불가피하며, 버 폭 규격을 강화할수록 헤드당 처리시간이 늘어나 필요 헤드 수가 비선형적으로 증가한다. 본고는 가정 시나리오를 통해 필요 헤드 수 산정식과 그 민감도를 정량화하고, 실측 검증이 필요한 항목을 별도로 표시한다.
-
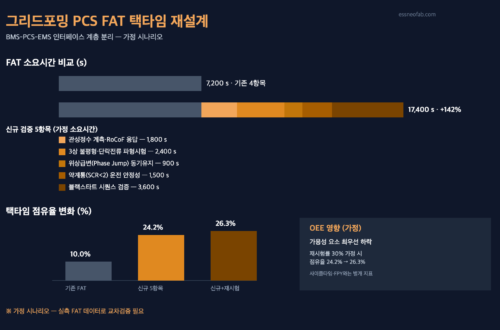
셀 조립 설비 FAT에서 읽는 화성 채널 사이징 — 택타임 1s가 채널 3,350개를 움직인다
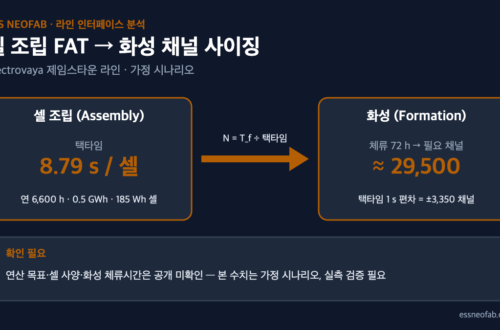
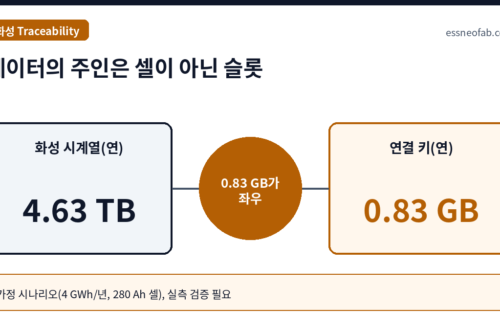
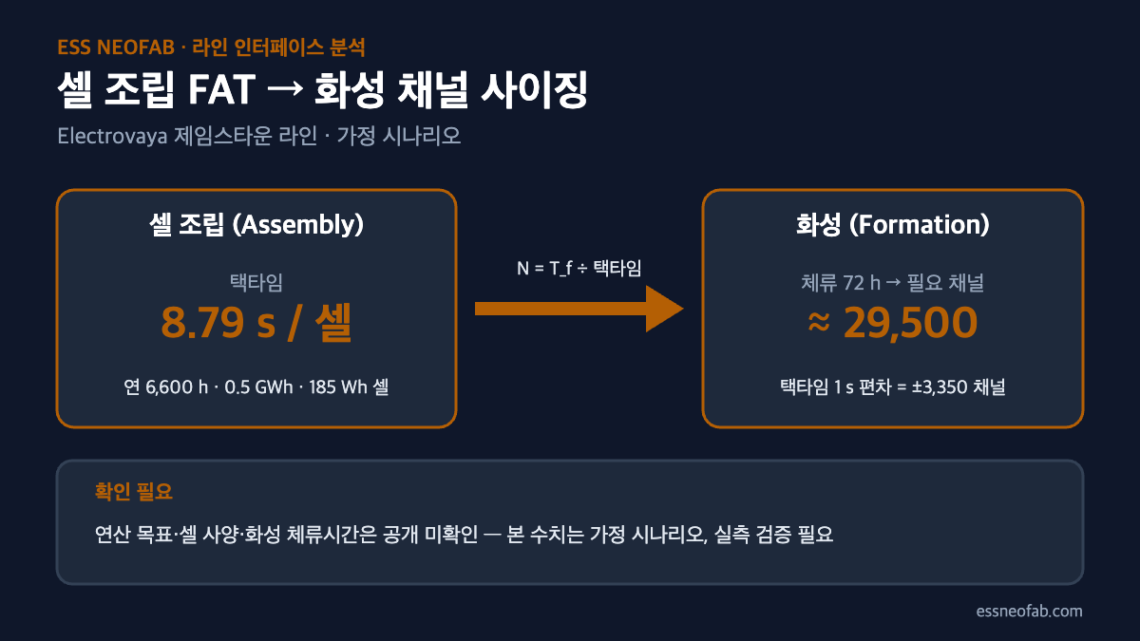
Electrovaya는 2026년 8월 24일 뉴욕 제임스타운 셀 공장용 자동 셀 조립·화성(Formation) 설비의 공장 인수시험(FAT)을 개시했고, 10월 초 완료 후 출하·현장 인수시험(SAT)으로 이어진다고 밝혔다. 본 글은 이 FAT를 초 단위로 움직이는 셀 조립과 시간 단위로 체류하는 화성 사이의 택타임 불일치를 화성 채널 수로 흡수하는 사이징 검증으로 재해석한다. 가정 시나리오(연산 0.5GWh, 185Wh 셀, 연 6,600h 가동, 화성 체류 72h)에서 조립 택타임은 약 8.79s/셀, 필요 화성 채널은 약 29,500채널이며, 조립 택타임이 1s 짧아질 때마다 약 3,350채널이 추가로 필요하다. 생산등급 소재로 FAT를 수행하는 결정은 이 비율의 분모(택타임 재현성)를 SAT 이전에 고정하는 행위로 해석된다.
-
로봇 자동화설비 도입, 라인 택타임과의 인터페이스는 어디서 깨지는가
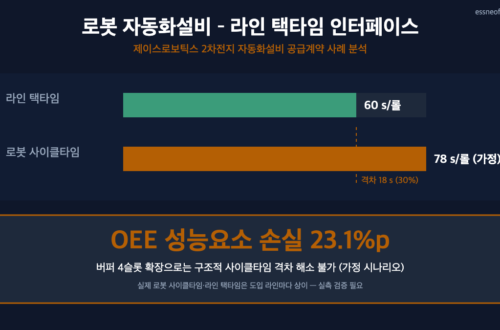
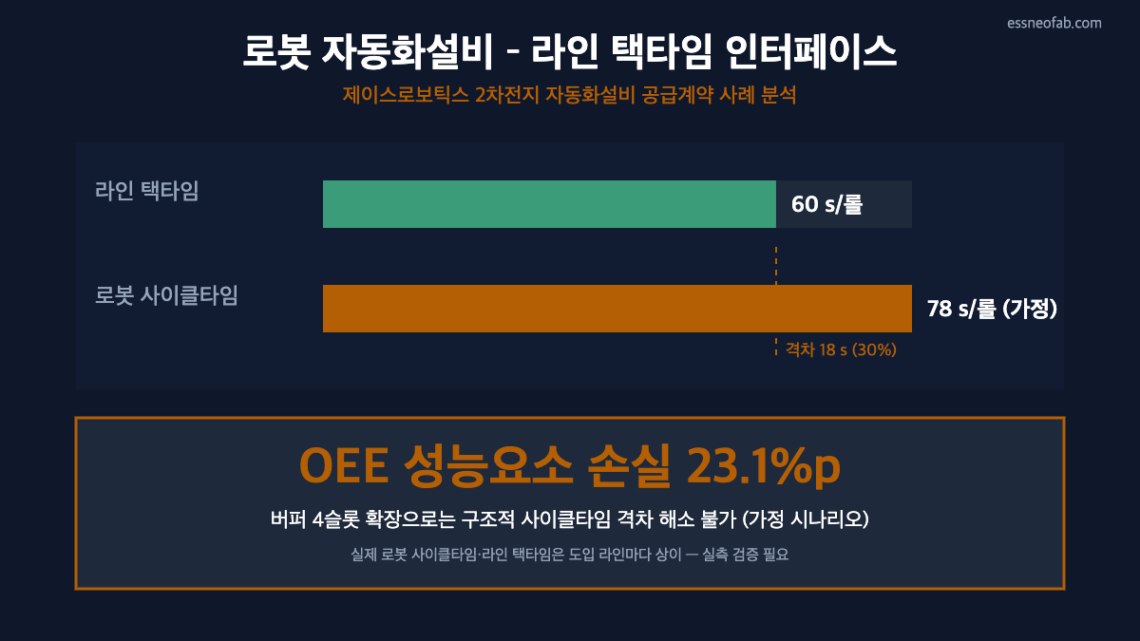
2026년 9월 2일 제이스로보틱스가 공시한 332억 6천만원 규모의 2차전지 제조 로보틱스 자동화설비 공급계약은, 신규 로봇 설비가 기존 R2R 라인에 접속되는 순간 발생하는 사이클타임-택타임 격차 문제를 재조명한다. 본고는 로봇 자동화설비 1사이클이 라인 택타임을 초과하는 가정 시나리오를 산정해, 버퍼 어큐뮬레이션 설계가 흡수할 수 있는 변동성의 범위와 흡수할 수 없는 구조적 격차를 구분한다. 분석 결과 버퍼는 마이크로스탑 수준의 변동만 흡수하며, 로봇 사이클타임이 택타임을 상회하는 구조적 격차는 OEE 성능요소 손실로 직결되어 버퍼 확장이 아닌 로봇 사양·배치 재검토가 필요하다는 결론에 도달한다. 이는 산정 시나리오이므로 실측 검증이 반드시 필요하다.