전극 롤 계보: 슬리팅·스태킹의 키 재발행이 불량 격리 범위를 1,500셀에서 2셀로 줄이는 구조
초록
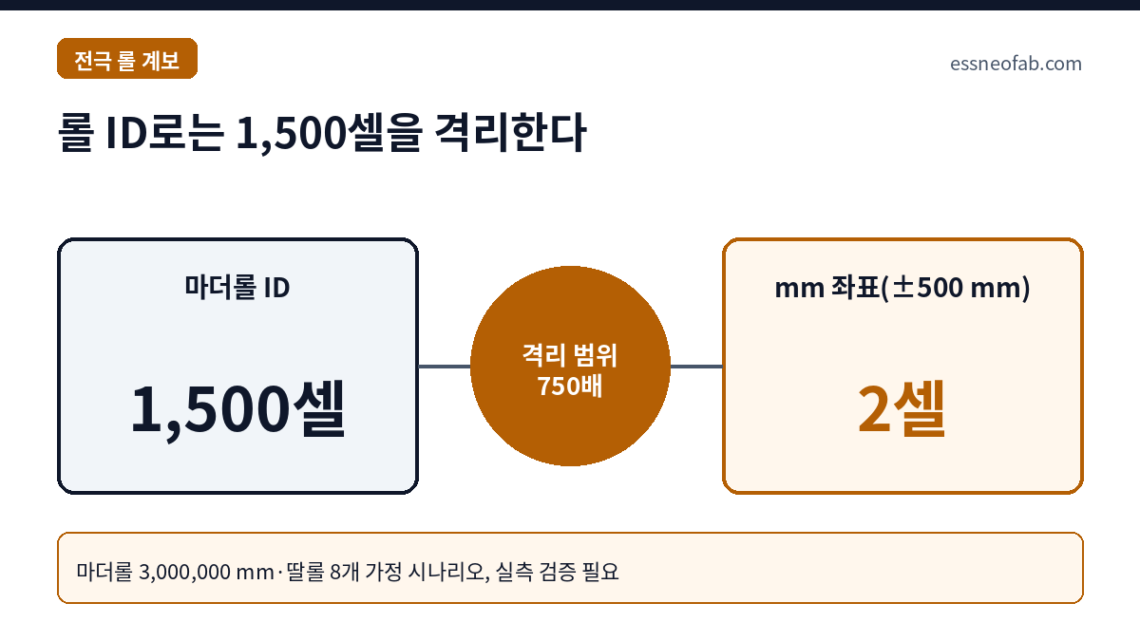
전극 R2R 구간에서 이력 해상도가 ‘롤 ID’에 머물면, 마더롤 1개에서 발생한 5,000 mm 길이의 코팅 결함이 그 마더롤에서 파생된 모든 셀로 격리 범위를 넓힌다. 마더롤 3,000,000 mm·4레인·딸롤 8개, 셀당 양극 웹 8,000 mm를 가정하면 격리 범위는 마더롤 ID 기준 1,500셀, 딸롤 ID 기준 188셀, 엔코더 기반 mm 좌표(±500 mm) 기준 2셀로, 최대 750배 차이가 난다. 이 해상도는 분할·병합 지점마다 ‘부모 ID + 부모 좌표 구간 + 방향 비트 + 변환 계수’의 키가 재발행될 때만 유지되며, 한 지점에서라도 필드가 누락되면 해상도는 그 지점의 부모 단위로 붕괴한다. 특히 방향 비트 누락은 해상도를 낮추는 것이 아니라 격리 창을 거울 위치로 옮겨, 롤 ID 추적보다 더 위험한 유출 경로를 만든다.
1. 결론부터 — 전극 계보의 해상도는 가장 약한 재발행 지점이 정한다
전극 롤 계보(Roll Genealogy)[1]의 불량 격리 범위는 코팅기의 측정 정밀도가 아니라, 롤프레스·슬리팅·노칭·스태킹 가운데 키 재발행이 가장 불완전한 지점의 해상도로 결정된다. 코팅 단계에서 mm 단위 결함 좌표를 확보해도, 슬리팅에서 레인 번호와 부모 좌표 구간이 기록되지 않으면 격리 범위는 마더롤 전체로 되돌아간다.
상황(S): 코팅된 마더롤은 롤프레스를 거쳐 슬리팅에서 레인 수와 길이 분할 수만큼 딸롤(pancake)[2]로 나뉘고, 노칭에서 시트로 잘린 뒤 스태킹에서 양극·음극이 다시 하나의 셀로 합쳐진다. 전개(C): 많은 라인이 롤 코어의 RFID 태그 등으로 롤 ID를 공정 간 전달하며, 이것으로 계보가 확보되었다고 판단한다. 질문(Q): 롤 ID만으로 결함이 났을 때 격리 범위는 mm 좌표 추적 대비 얼마나 커지는가? 답(A): 본 가정에서 마더롤 ID 기준 1,500셀, mm 좌표(±500 mm) 기준 2셀로 750배다.
이 글이 반박하는 통념은 “롤 ID 연결이 끊기지 않으면 계보는 완전하다”는 인식이다. 계보의 연결성(connectivity)과 해상도(resolution)는 별개의 속성이며, 격리 비용을 결정하는 것은 후자다.
2. 메커니즘 — 분할·병합 지점의 키 재발행
R2R[3] 구간에서 좌표계는 공정마다 새로 태어난다. 코팅에서 정의된 길이 좌표 xM(mm)은 롤프레스에서 연신과 선두 트림으로 변환되고, 매 되감기마다 권취 방향이 뒤집히며, 슬리팅에서 폭 방향(레인)과 길이 방향(세그먼트)으로 분할된다. 따라서 하류에서 “이 시트가 마더롤의 어디에서 왔는가”를 답하려면, 각 지점에서 자식 키가 부모 좌표계와의 변환 관계를 함께 들고 태어나야 한다.
IEC 62264-2는 자재 로트(material lot)를 “고유하게 식별 가능한 자재의 양”으로, 서브로트(material sublot)를 “자재 로트의 고유하게 식별 가능한 부분집합”으로 정의한다. 딸롤은 마더롤의 서브로트에 해당하지만, 표준의 로트·서브로트 관계만으로는 서브로트가 부모의 어느 구간인지가 표현되지 않는다. 구간 정보는 별도 속성으로 설계해야 한다.
| 지점 | 유형 | 재발행해야 할 키(필수 필드) | 필드 누락 시 해상도 |
|---|---|---|---|
| 코팅 | 원점 생성(1→1) | 마더롤 ID, 길이 좌표 원점, 레인 배치, 결함 좌표 xM(mm) | 원점 부재 시 이후 모든 mm 좌표가 무의미 |
| 롤프레스 | 좌표 변환(1→1) | 프레스롤 ID, 부모 ID, 연신 보정계수, 선두 트림 오프셋(mm), 방향 비트 | 보정 누락 시 좌표 편이(연신율 × 위치) |
| 슬리팅 | 분할(1→N) | 딸롤 ID, 부모 ID, 레인 번호, 부모 좌표 구간[시작, 끝](mm), 방향 비트 | 레인 누락 → 마더롤 전체 / 구간 누락 → 레인 전체 |
| 노칭 | 분할 + 스플라이스[4] 병합 | 시트 순번 ↔ 딸롤 좌표 구간, 스플라이스 위치(mm) | 스플라이스 미기록 → 경계 셀의 귀속 딸롤 불명 |
| 스태킹 | 병합(양극 + 음극 → 셀) | 셀 ID ↔ {(딸롤 ID, 좌표 구간)} 양극·음극 각각 | 구간 누락 → 딸롤 단위로 회귀 |
표 1에서 핵심은 모든 재발행 키가 동일한 4요소, 즉 부모 ID · 부모 좌표 구간 · 방향 비트 · 변환 계수를 갖는다는 점이다. 이 중 부모 ID만 전달되는 상태가 흔히 말하는 ‘롤 ID 추적’이며, 연결성은 완전하지만 해상도는 부모 롤 전체다.
3. 가정 시나리오 계산 — 해상도별 격리 범위
계산 전제는 다음과 같다(전부 가정). 양극 마더롤 길이 3,000,000 mm, 코팅 폭에서 4레인을 얻고, 슬리팅 시 각 레인을 길이 방향으로 2분할해 딸롤 8개(각 1,500,000 mm)를 만든다. 노칭 시트 피치 200 mm, 셀당 양극 시트 40매이므로 셀 1개가 소비하는 양극 웹은 8,000 mm이고, 딸롤 1개는 187.5셀, 마더롤 1개는 1,500셀에 해당한다. 셀은 100 Ah·3.2 V(0.32 kWh)로 가정한다.
결함은 레인 2의 코팅 좌표 600,000~605,000 mm 구간에서 검출된 5,000 mm 길이의 코팅 이상으로 둔다. 좌표 불확도는 두 수준으로 비교한다. 엔코더 기반 좌표에 트림·스플라이스 오프셋을 재발행 시마다 기록하는 경우 ±500 mm, 공정 간 타임스탬프로 위치를 환산하는 경우 코팅 속도 60 m/min(1,000 mm/s)에 시계 동기 오차 ±2 s를 곱해 ±2,000 mm이다. 격리 창은 결함 길이에 양측 불확도를 더한 값이며, 창에 걸치는 셀 수는 최악 조건(창 길이 ÷ 셀당 웹 길이의 올림 + 1)으로 센다.
| 추적 해상도 | 격리 창 길이 | 격리 셀 수 | 격리 에너지량 | mm 좌표(±500 mm) 대비 |
|---|---|---|---|---|
| 마더롤 ID | 12,000,000 mm(4레인 합) | 1,500셀 | 480 kWh | 750배 |
| 딸롤 ID(레인·세그먼트 식별) | 1,500,000 mm | 188셀(산술 187.5) | 60 kWh | 약 94배 |
| 타임스탬프 환산 mm 좌표(±2,000 mm) | 9,000 mm | 3셀 | 0.96 kWh | 1.5배 |
| 엔코더 mm 좌표(±500 mm) | 6,000 mm | 2셀 | 0.64 kWh | 기준 |
| mm 좌표, 방향 비트 누락 | 6,000 mm(거울 위치) | 2셀 오격리 + 결함 셀 유출 | — | 격리 실패 |
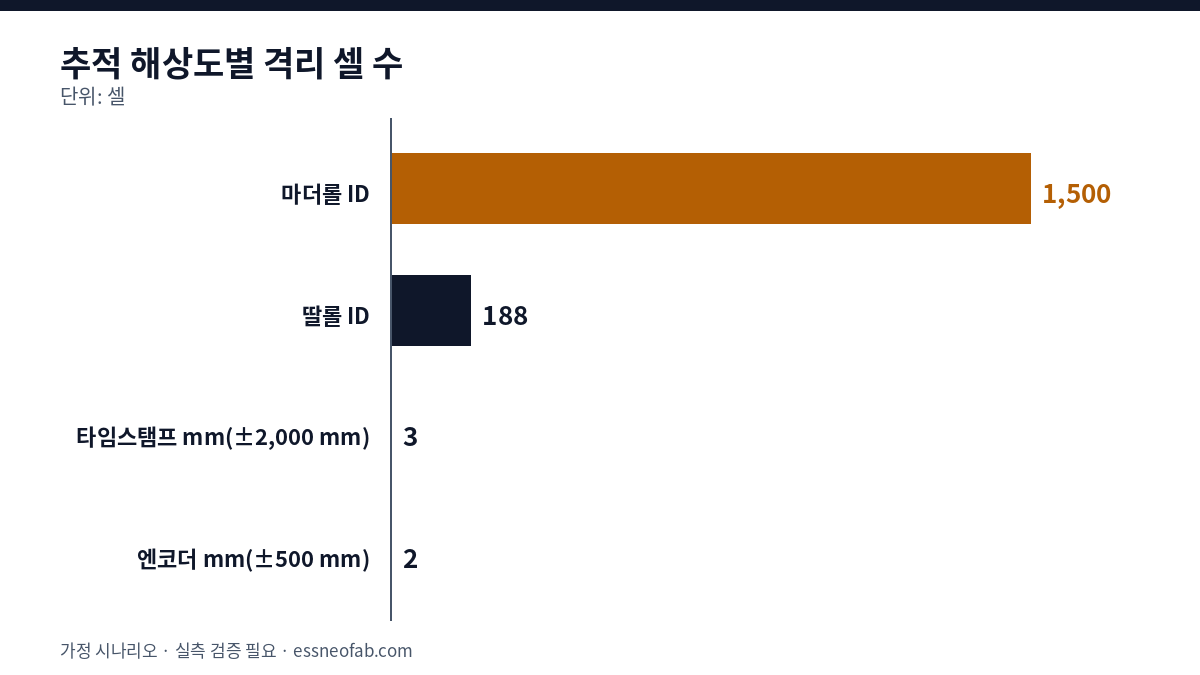
표 2의 1행과 2행 사이의 8배 차이는 슬리팅에서 레인 번호와 세그먼트 구간 두 필드를 재발행하는 것만으로 얻어진다. 2행과 4행 사이의 약 94배 차이는 노칭·스태킹에서 셀 ID에 딸롤 좌표 구간을 결속해야 얻어진다. 즉 격리 범위 축소의 대부분은 새로운 계측 장비가 아니라 기존 분할·병합 이벤트에 필드를 추가하는 데이터 모델 변경으로 달성된다.
3행은 좌표 정밀도의 병목이 센서가 아니라 시계 동기일 수 있음을 보여준다. 타임스탬프 환산 방식에서 시계 동기 오차 1 s는 라인속도 60 m/min에서 1,000 mm의 위치 오차가 되므로, 공정 간 시각 동기 정확도는 라인속도와 함께 사양화해야 한다.
4. 적용 한계 — 방향 비트와 연신 보정이 만드는 오격리
표 2의 5행은 이 글의 가장 중요한 관찰이다. 되감기마다 권취 방향이 뒤집힌다고 가정하면, 코팅 좌표 600,000~605,000 mm의 결함은 방향 비트가 누락된 딸롤 좌표계에서 895,000~900,000 mm의 거울 위치로 해석된다. 이 경우 시스템은 결함과 무관한 2셀을 정확히 격리하고, 실제 결함 셀은 정상으로 출하한다. 롤 ID 추적은 보수적으로 과잉 격리할 뿐 유출은 만들지 않으므로, 방향 정보 없는 mm 추적은 롤 ID 추적보다 위험하다.
연신 보정도 같은 구조다. 롤프레스 연신율을 1.0%로 가정하면 코팅 좌표 600,000 mm 지점은 프레스 후 약 6,000 mm 이동하며, 이는 격리 창의 양측 불확도 ±500 mm를 넘는다. 실제 연신율은 설비·전극 사양별로 달라 실측이 필요하며, 보정계수는 롤별로 재발행 키에 포함되어야 한다. 단위 설비 내부의 연신 거동 자체는 본 글의 범위 밖이며 별도 검토가 필요하다.
이는 셀 이력관리, 라인 단위에서 끊기는 지점은 어디인가와 결이 다르다. 그 글이 셀 이력 결속의 단절 위치를 일반론으로 다뤘다면, 이 글은 셀 ID가 부여되기 이전의 연속체(웹) 구간에서 1→N 분할과 N→1 병합이 반복될 때 키가 어떤 필드를 들고 재발행되어야 해상도가 보존되는지를 다룬다. 격리 대상이 된 딸롤·셀을 흡수하는 공정 간 재고의 역할은 공정 간 버퍼의 관점과 연결된다.
5. 결론과 시사점
전극 계보는 연결성만으로 평가할 수 없으며, 분할·병합 지점별 해상도 감사가 필요하다. 본 가정에서 격리 범위는 마더롤 ID 1,500셀에서 엔코더 mm 좌표 2셀까지 750배 폭을 가지며, 그 축소의 대부분은 슬리팅의 레인·구간 필드와 스태킹의 좌표 구간 결속이라는 데이터 모델 변경으로 달성된다.
목표 사양으로는 전 재발행 지점에서 4요소 키(부모 ID·부모 좌표 구간·방향 비트·변환 계수) 100% 기록, 셀 단위 좌표 불확도 ±500 mm 이하, 공정 간 시각 동기 오차 0.1 s 이하를 제안한다. 이 값은 본 가정 시나리오 기반의 임의 설정값이며, 파일럿 라인 결과를 양산 라인에 1:1로 대입하지 않고 추가 검증이 필요하다.
FAQ
Q. 코팅 결함은 코팅기 인라인 검사에서 마킹 후 노칭에서 자동 배출되므로, 계보 해상도가 낮아도 문제없지 않은가?
A. 인라인 검사가 검출한 결함은 그렇게 처리될 수 있다. 계보 해상도가 문제가 되는 것은 셀 조립 이후 화성·검사 단계나 필드에서 사후적으로 원인 구간을 역추적해야 하는 경우이며, 이때 검출 시점에 결함 마킹이 없었다는 전제가 성립한다. 사후 역추적의 격리 범위를 결정하는 것은 인라인 배출 기능이 아니라 재발행 키의 해상도다.
Q. 전극 시트마다 코드를 직접 마킹하면 재발행 키 설계가 필요 없지 않은가?
A. 시트 단위 마킹은 노칭 이후의 해상도를 크게 높이지만, 마킹 이전 구간(코팅~슬리팅)의 좌표 변환 문제는 여전히 남는다. 코팅 단계에서 마킹하는 방식을 연구한 사례도 있으나, 마킹 위치·판독률·공정 간섭 조건이 라인마다 달라 양산 적용 시 추가 검증이 필요하다.
현장 적용 노트
월요일 아침에 바로 실행 가능한 항목으로 정리했다.
| 체크 | 실행 방법 | 비고 |
|---|---|---|
| ☐ 재발행 지점 필드 감사 | 코팅·롤프레스·슬리팅·노칭·스태킹 각 이벤트 레코드에 4요소 키가 있는지 표 1 양식으로 점검 | 하나라도 없으면 그 지점이 해상도 상한 |
| ☐ 방향 비트 검증 시험 | 코팅 시 기준 좌표에 테스트 마크를 넣고 노칭에서 검출 위치와 MES 환산 위치를 대조 | 거울 위치로 나오면 즉시 격리 로직 점검 |
| ☐ 연신 보정계수 실측 | 롤프레스 전후 롤 길이를 롤별로 기록해 보정계수 분포(평균·표준편차) 산출 | 표본 롤 수·온습도 조건 함께 기록 |
| ☐ 공정 간 시각 동기 확인 | 코팅기·노칭기 제어기 시각 편차를 측정하고 라인속도(m/min)로 위치 오차(mm) 환산 | 타임스탬프 환산 방식 사용 라인 우선 |
| ☐ 격리 모의훈련 | 과거 결함 1건을 선정해 현 시스템으로 격리 셀 수를 산출하고 표 2 해상도 단계와 비교 | 산출 소요 시간(s)도 함께 기록 |
각주
[1] 롤 계보(Roll Genealogy): 전극 롤의 분할·병합 이력을 부모-자식 관계로 기록해 임의의 셀에서 원 마더롤과 그 내부 위치까지 역추적할 수 있게 하는 데이터 구조.
[2] 딸롤(Daughter Roll, Pancake): 슬리팅으로 마더롤에서 분할되어 새로 감긴 폭이 좁은 롤.
[3] R2R(Roll-to-Roll): 연속 웹 형태의 소재를 풀고 감으면서 연속 가공하는 공정 방식.
[4] 스플라이스(Splice): 선행 롤의 끝과 후행 롤의 시작을 이어 연속 공급을 유지하는 접합부.
출처: IEC, “IEC 62264-2:2013 Enterprise-control system integration — Part 2” 샘플(3.1.5 material lot, 3.1.7 material sublot 정의), https://cdn.standards.iteh.ai/samples/16716/96db6d02f14e4980a49304902050b913/IEC-62264-2-2013.pdf / IEC, “IEC 62264-2:2026″(제3판, 2026-03-06; 신판의 동일 정의 유지 여부는 확인 필요), https://webstore.iec.ch/en/publication/75127 / Design World, “Lithium Ion Battery Manufacturing – RFID is on a Roll”, 2023-05-02, https://www.designworldonline.com/lithium-ion-battery-manufacturing-rfid-is-on-a-roll/ / Sommer et al., “Marking of Electrode Sheets in the Production of Lithium-Ion Cells as an Enabler for Tracking and Tracing”, Procedia CIRP 104, 2021, https://www.sciencedirect.com/science/article/pii/S2212827121010684 / Sommer et al., “Integration of an Electrode-Sheet-Based Traceability System into the Manufacturing Process of Lithium-Ion Battery Cells”, Energy Technology, 2024, https://onlinelibrary.wiley.com/doi/full/10.1002/ente.202301221 / Lindenblatt et al., “Image-matching in electrode production of lithium-ion batteries for marker-free tracking and tracing applications”, Future Batteries 5, 2025, https://www.sciencedirect.com/science/article/pii/S2950264025000280
측정·산정 조건: 마더롤 3,000,000 mm, 4레인 × 길이 2분할(딸롤 8개, 각 1,500,000 mm), 시트 피치 200 mm, 셀당 양극 시트 40매(웹 8,000 mm), 셀 100 Ah·3.2 V, 결함 길이 5,000 mm(레인 2, 코팅 좌표 600,000~605,000 mm), 좌표 불확도 ±500 mm(엔코더) 및 ±2,000 mm(코팅 속도 60 m/min × 시계 동기 오차 ±2 s), 되감기마다 방향 반전, 롤프레스 연신율 1.0%는 전부 가정값이다. 헤드·테일 트림과 음극 측 결함 전파는 제외했다. 실측 검증이 필요하다.


당신이 좋아할 만한
배터리 여권 정적·동적 데이터, ESS 계층별 소유권과 갱신 주기의 인터페이스 문제
ESS 조립라인, 침지냉각이 병목이 되는 이유