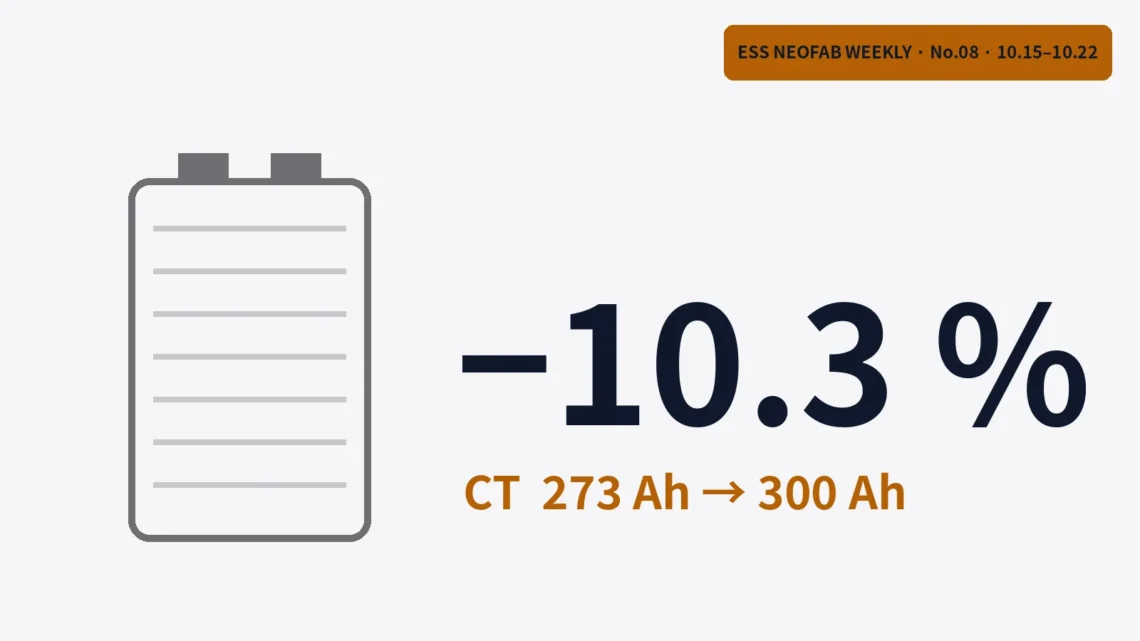
CT 장비값 10.3% 감소로 읽는 삼성SDI 미국 3호 라인
ESS NEOFAB WEEKLY · No.08 · 공정
같은 공장의 세 번째 라인이라도 장비값은 공정마다 다른 쪽으로 움직입니다.
요약
삼성SDI가 미국 인디애나 합작 공장에 까는 세 번째 ESS용 LFP 라인의 장비 계약이 2026년 10월 21일 잇달아 보도됐습니다. 같은 공장을 두고 CT 검사장비 계약액은 첫 라인보다 10.3 % 줄었고, 스태킹이 포함된 조립장비 계약액은 두 번째 라인보다 20.9 % 늘었습니다. 셀이 273Ah급에서 300Ah급으로 커질 때 셀 개수에 비례하는 검사 공정은 약 9.0 % 덜 필요하다는 계산이 나오고, 공시된 CT 감소폭 10.3 %와 1.3 %p 차이로 가깝습니다. 스태킹 쪽 증가는 셀 크기만으로는 설명되지 않았고, 라인 용량과 셀 전압은 제가 가정한 값입니다.
세 번째 라인의 장비값은 두 방향으로 갈렸습니다
2026년 10월 21일, 이차전지 장비 회사 두 곳이 삼성SDI 미국 공장의 세 번째 ESS용 LFP1 라인에 장비를 공급한다는 기사가 나왔습니다[1][2]. 필에너지는 861억 원 규모의 조립공정 장비를, 엠오티는 101억 원 규모의 조립장비를 맡았습니다. 공장은 삼성SDI와 스텔란티스의 합작 법인 스타플러스 에너지(SPE)가 인디애나에 지은 곳입니다. 전기차용으로 지은 4개 라인 가운데 3개가 ESS용 LFP 라인으로 바뀌고 있습니다. 1라인은 10월에 가동을 시작한다고 보도됐습니다.
이 공장의 장비 계약은 올해 들어 라인 순서대로 하나씩 공개됐습니다. 그래서 같은 공정의 계약액을 라인끼리 나란히 놓을 수 있습니다. 저는 여기서 두 숫자가 서로 다른 쪽을 가리킨다는 데 눈이 갔습니다. 하나는 내려가고 하나는 올라갑니다. 이노메트리의 CT 검사장비는 첫 라인 55억 2,337만 원에서 세 번째 라인 49억 5,529만 원으로 10.3 % 줄었습니다[3]. 필에너지의 조립장비는 두 번째 라인 712억 원에서 세 번째 라인 861억 원으로 20.9 % 늘었습니다[1].
제가 찾은 답의 절반은 셀 크기에 있습니다. 첫 라인은 273Ah2급 각형3 셀을, 세 번째 라인은 300Ah급 셀을 만든다고 보도됐습니다[3]. 셀이 커지면 같은 에너지를 만드는 데 필요한 셀 수가 줄고, 셀 한 개씩 검사하는 공정의 일감도 함께 줄어듭니다. 계산해 보면 약 9.0 %가 줄어야 하고, 공시된 CT 감소폭은 10.3 %입니다.
나머지 절반은 풀리지 않았습니다. 스태킹4처럼 전극 면적을 다루는 공정은 셀이 커져도 같은 에너지에 쌓는 전극의 양이 거의 같습니다. 셀 크기만으로는 20.9 % 증가가 나오지 않습니다. 다른 이유가 있다는 뜻입니다. 세 번째 라인은 첫 라인을 그대로 복사한 라인일까요?
셀을 세는 공정과 면적을 세는 공정
질문에 답하려면 공정마다 일감을 무엇으로 세는지부터 나눠야 합니다. 쌀 10 kg으로 주먹밥을 만드는 장면을 떠올리면 쉽습니다. 주먹밥을 크게 빚으면 개수는 줄고, 하나씩 씌우는 포장지도 그만큼 덜 듭니다. 그러나 밥을 펴고 뭉치는 손일은 쌀 10 kg만큼 그대로 남습니다. 쌀의 양이 같으니까요.
배터리 조립 라인도 비슷하게 갈립니다. 노칭5과 스태킹은 전극을 자르고 쌓는 공정이라 일감이 전극 면적에 가깝게 늘어납니다. 젤리롤6을 캔에 넣고 뚜껑을 닫아 용접하는 공정, 그리고 완성 셀을 한 개씩 찍는 CT 검사7는 셀 한 개가 한 번의 일입니다. 셀이 커지면 앞의 공정은 일감이 거의 그대로입니다. 뒤의 공정은 일감이 셀 수만큼 줄어듭니다.
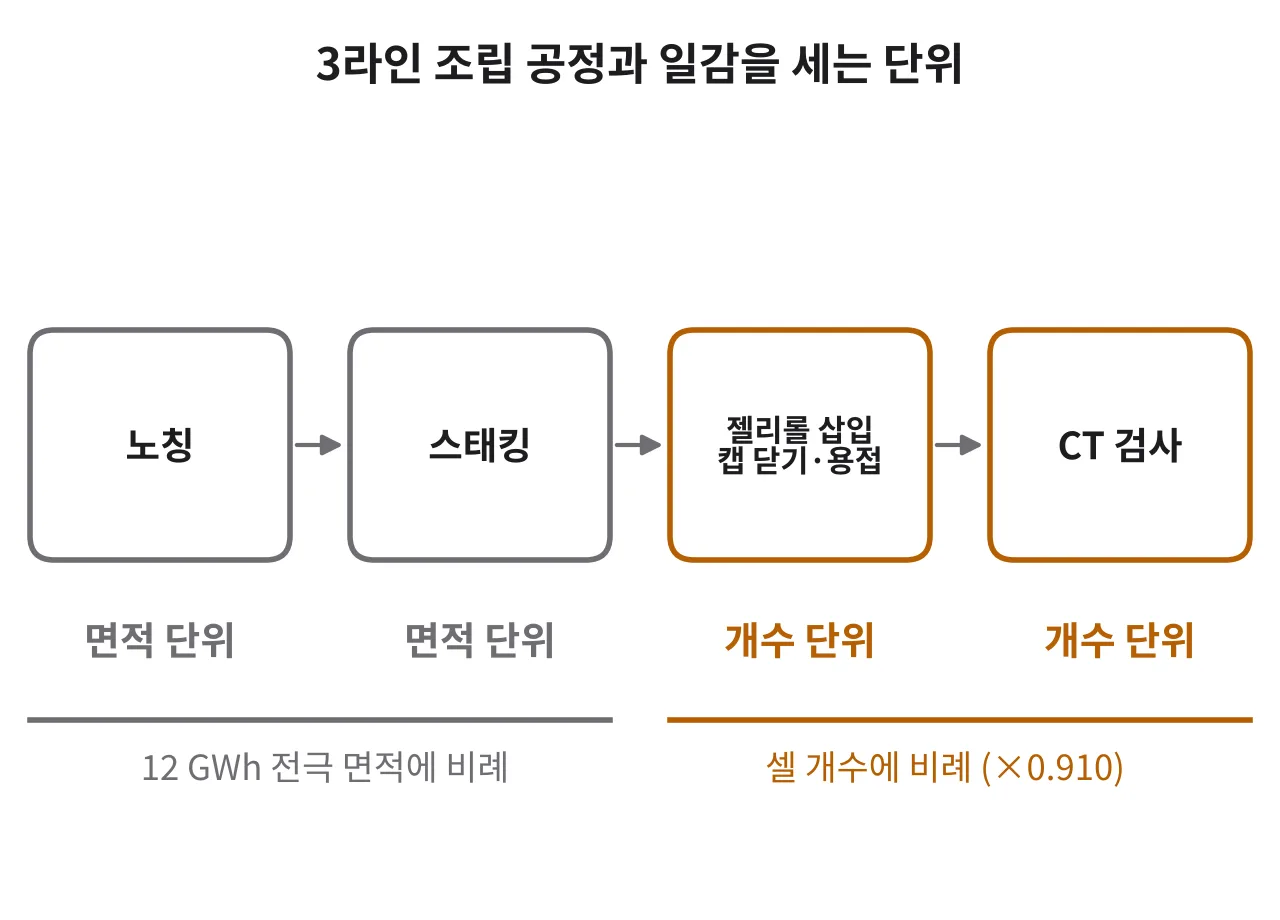
그림은 세 번째 라인 기사에 나온 공정을 흐름 순서로 늘어놓고, 각 공정이 일감을 세는 단위를 붙인 것입니다. 왼쪽 두 공정은 면적 단위이고 오른쪽 공정들은 개수 단위입니다. 같은 라인 안에서도 셀 규격이 바뀌면 두 쪽이 받는 영향이 다릅니다. 이 차이가 장비 계약에 그대로 찍힙니다.
주먹밥과 셀이 갈리는 지점도 있습니다. 실제 셀은 크기를 키우면 전극 한 장의 면적이 커질 수도, 장수가 늘 수도 있고, 어느 쪽이냐에 따라 스태킹 한 번에 걸리는 시간이 달라집니다. 검사 공정도 셀이 커지면 한 개를 찍는 시간이 길어질 수 있습니다. 그래서 이 구분은 방향을 알려 줄 뿐 장비 대수를 정확히 정하지는 못합니다.
그래도 이 구분 하나로 라인 밸런싱8을 보는 눈이 달라집니다. 라인 전체가 같은 속도로 셀을 내보내려면 공정마다 장비 대수를 맞춰야 합니다. 가장 느린 공정이 라인의 속도를 정하기 때문입니다. 셀 규격이 바뀌면 개수 단위 공정은 장비가 남고 면적 단위 공정은 그대로입니다. 그래서 장비 목록을 라인마다 새로 짜게 됩니다.
공시와 기사에 적힌 숫자들
이번 라인의 숫자는 기사 네 편에서 모았습니다. 디일렉의 두 기사가 이번 계약을, 리드경제 기사가 이노메트리의 라인별 CT 계약과 셀 규격을, 전자신문 기사가 6월 시점의 라인 용량과 장비 공급사를 전했습니다[1][2][3][4]. 공시 원문은 열지 않았습니다. 기사에 옮겨진 값만 썼습니다.
| 공급사·장비 | 대상 라인 | 계약액 | 보도된 날짜·계약기간 |
|---|---|---|---|
| 이노메트리·CT 검사 | 1라인(273Ah급) | 55억 2,337만 원 | 1월 16일 수주 |
| 이노메트리·CT 검사 | 2라인(테슬라향) | 52억 9,979만 원 | 5월 30일 수주 |
| 이노메트리·CT 검사 | 3라인(300Ah급) | 49억 5,529만 원 | 8월 27일 수주 |
| 필에너지·조립장비 | 2라인 | 712억 원 | 7월 수주 |
| 필에너지·조립장비 | 3라인 | 861억 원 | 10월 21일 보도, 2027-04-01까지 |
| 엠오티·조립장비 | 3라인 | 101억 원 | 10월 21일 보도, 2027-04-20까지 |
표의 계약 여섯 건을 공정별로 다시 묶으면 흐름이 보입니다. CT 검사는 세 라인이 모두 공개돼서 1라인을 100으로 놓으면 96.0, 89.7로 차례로 내려갑니다. 조립장비는 두 라인만 공개됐고 2라인을 100으로 놓으면 3라인이 120.9입니다.
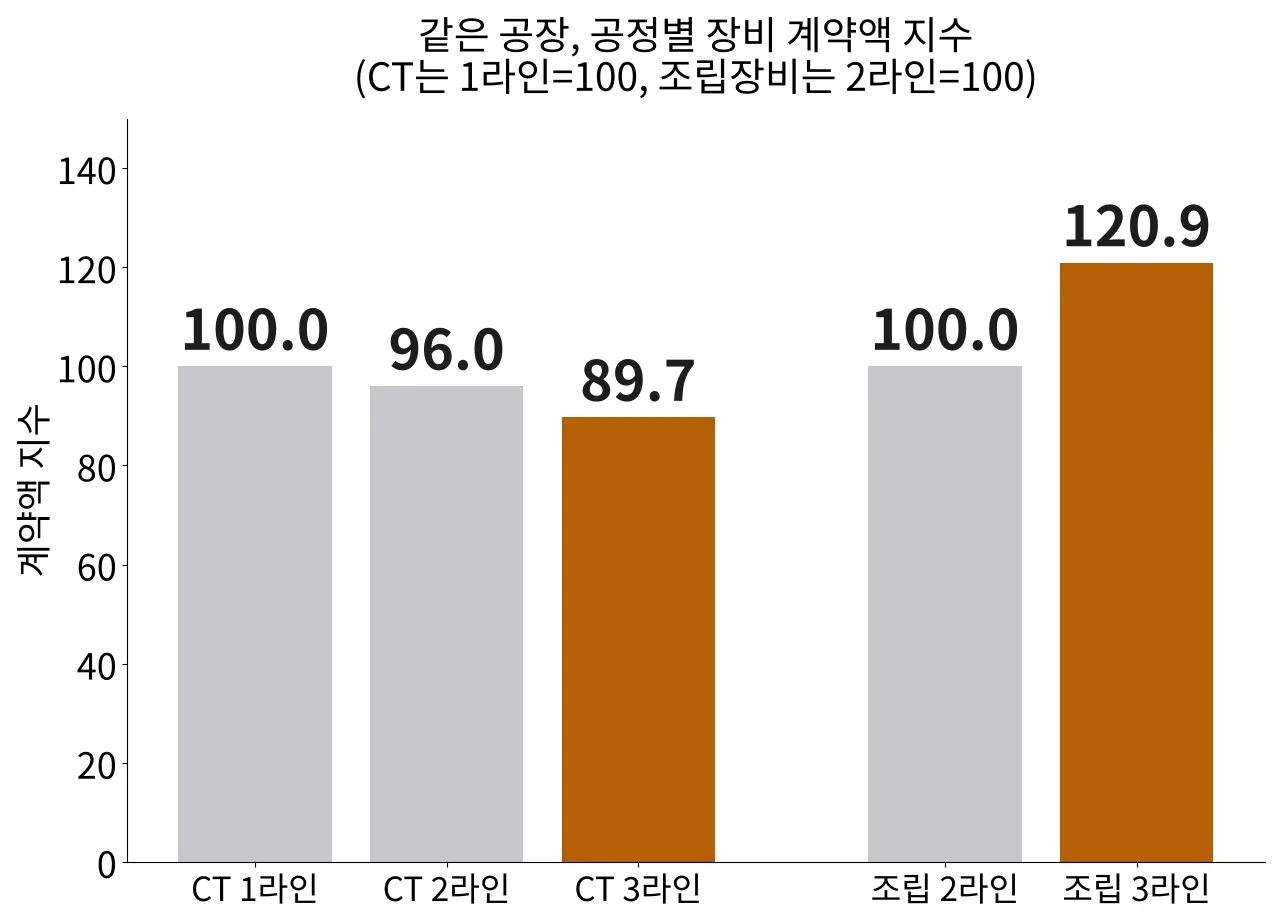
막대 높이만 보면 한 공장 안에서 두 장비가 반대로 움직인 것처럼 보입니다. 다만 필에너지 계약의 범위는 기사에 노칭과 스태킹이 예시로만 적혀 있고, 2라인과 3라인 계약에 같은 장비 목록이 들어갔는지는 알 수 없었습니다. 엠오티의 장비는 젤리롤 삽입, 캡 닫기, 용접과 그 앞의 레이저 세정 공정에 쓰인다고 보도됐습니다[2]. 2라인에도 엠오티 장비가 들어갔는지는 기사에 없었습니다. 그래서 개수 단위 조립 공정끼리의 라인 비교는 할 수 없었습니다.
공시 금액을 더하면 라인 하나의 투자비가 나온다고 여기기 쉽습니다. 3라인에 공개된 세 건을 더하면 1,011억 5,529만 원입니다. 큰 돈입니다. 그래도 라인 전체는 아닙니다. 저는 이 합을 라인 투자비로 읽으면 안 된다고 판단합니다. 전자신문 기사에는 전해액 주입기와 냉각 부품 공급사도 거론됐는데 금액은 나오지 않았고, 전극 공정과 활성화 공정 장비는 이 기사들에 아예 등장하지 않습니다[4].
계약기간도 두 날짜로 갈립니다. 필에너지는 2027년 4월 1일까지, 엠오티는 4월 20일까지이고 그 차이는 19일, 1,641,600 s입니다. 스태킹이 끝난 전극 묶음은 엠오티의 조립장비로 넘어가야 셀이 되므로, 두 회사 장비가 만나는 인터페이스9에서 라인 전체의 시운전 시점이 정해집니다. 계약기간이 곧 설치 완료일이라는 보장은 기사에 없습니다. 19일은 참고로만 적습니다.
273Ah와 300Ah의 택타임을 나란히 놓았습니다
CT 감소폭이 셀 크기로 얼마나 설명되는지 확인하려고 두 라인의 택타임10을 계산했습니다. 택타임 = 가용가동시간 / 고객요구수량입니다. 고객요구수량은 라인이 1년에 내보내야 하는 셀 수로 놓았습니다. 라인 하나의 용량은 6월 전자신문 기사의 LFP 라인당 약 12 GWh11를 가정으로 썼습니다[4].
에너지는 용량에 전압을 곱해 구합니다. LFP 셀의 공칭 전압을 3.2 V로 가정하면 273Ah 셀은 873.6 Wh, 300Ah 셀은 960 Wh입니다. 12 GWh를 채우려면 273Ah 셀은 1년에 1,373만 6,264개가 필요합니다. 300Ah 셀은 1,250만 개면 됩니다. 연간 가용가동시간을 330일 × 24시간인 28,512,000 s(약 330일)로 놓으면 택타임은 각각 2.08 s와 2.28 s입니다.
네오팹의 계산 노트
셀 1개 에너지 = 273 Ah × 3.2 V = 873.6 Wh, 300 Ah × 3.2 V = 960 Wh
연간 셀 수 = 12,000,000,000 Wh ÷ 873.6 Wh = 13,736,264개, ÷ 960 Wh = 12,500,000개
택타임 = 가용가동시간 / 고객요구수량 = 28,512,000 s ÷ 13,736,264 = 2.08 s, ÷ 12,500,000 = 2.28 s
개수 단위 공정의 필요 대수 비 = 2.08 ÷ 2.28 = 873.6 ÷ 960 = 0.910 (9.0 % 감소)
공시 CT 계약액 비 = 49.5529 ÷ 55.2337 = 0.897 (10.3 % 감소), 차이 1.3 %p
면적 단위 공정의 일감 비 = 12 GWh ÷ 12 GWh = 1.00 (공시 조립장비 비 861 ÷ 712 = 1.209)
가정: 라인 용량 12 GWh/년, LFP 공칭 전압 3.2 V, 가용가동시간 28,512,000 s, CT 장비 1대가 셀 1개를 찍는 시간은 셀 크기와 무관, 면적 단위 공정은 전극 크기와 층당 용량이 같음. 3라인의 실제 용량과 셀 전압은 보도되지 않았습니다.
계산 노트의 넷째 줄을 보면 됩니다. 셀 한 개를 찍는 데 같은 시간이 든다면 CT 장비 대수는 택타임에 반비례하고, 그 비는 셀 에너지의 비와 같아집니다. 셀이 9.9 % 커지면 개수 단위 공정은 9.0 % 덜 필요합니다. 면적 단위 공정은 셀 크기와 무관하게 같은 양이 남습니다. 전극 총면적이 12 GWh에 묶여 있기 때문입니다.
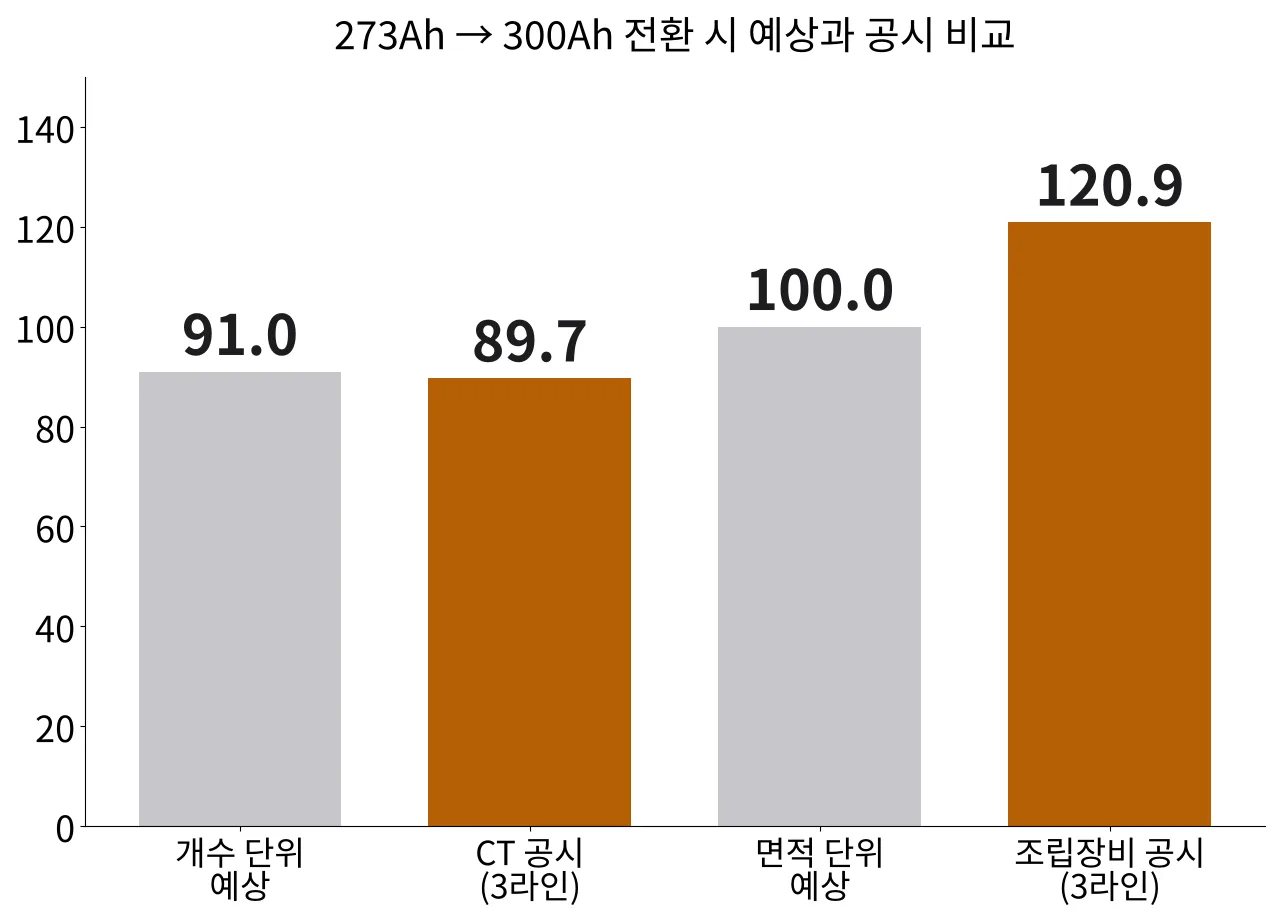
그림의 세 막대는 1라인을 100으로 놓은 값입니다. 계산으로 예상한 91.0과 공시 계약액의 89.7이 1.3 %p 차이로 붙어 있고, 면적 단위 공정의 예상 100과 조립장비의 120.9는 멀리 떨어져 있습니다. 두 장비가 같은 규칙을 따랐다면 이런 모양이 나오지 않습니다.
CT 쪽이 가깝게 맞았다고 해서 원인이 셀 크기라고 단정할 수는 없습니다. 장비 단가가 내렸을 수도 있고, 3라인 계약은 357만 8,863달러로 체결돼 환율도 섞여 있습니다[3]. 저는 1.3 %p라는 차이를 셀 크기 가설을 버릴 이유가 없다는 정도로만 읽습니다. 맞았다고 말하기엔 이릅니다.
3라인은 복사본이 아니라 다시 맞춘 라인입니다
세 번째 라인은 첫 라인의 복사본으로 보기 어렵습니다. 셀이 273Ah급에서 300Ah급으로 바뀌면 같은 12 GWh에서도 택타임이 2.08 s에서 2.28 s로 늘어납니다. 개수 단위 공정은 장비를 덜 사도 되고, 면적 단위 공정은 같은 양을 그대로 사야 합니다. 라인마다 공정별 장비 대수를 새로 맞췄다고 보는 편이 숫자와 맞습니다. CT 계약액의 10.3 % 감소는 그 계산과 1.3 %p 차이입니다.
저는 같은 공장의 다음 라인 소식을 읽을 때도 셀 규격부터 확인하는 것이 맞다고 판단합니다. 규격 하나로 택타임이 9.9 % 바뀌고, 그 변화가 공정마다 다른 크기로 장비 목록에 옮겨지기 때문입니다. 라인 수가 늘었다는 소식만으로는 장비 회사들의 일감이 같은 비율로 늘지 않습니다.
조립장비의 20.9 % 증가는 이 틀로 설명되지 않습니다. 2라인은 테슬라향 대용량 각형 셀을 만든다고만 보도됐고 셀 용량이 나오지 않았습니다[3]. 2라인 셀이 3라인보다 크다면 면적 단위 공정은 여전히 같은 양이어야 하므로, 증가분은 계약 범위나 장비 대수의 차이에서 왔을 가능성이 큽니다. 두 계약의 장비 목록은 공개되지 않았습니다. 그 이상은 말할 수 없습니다.
이 계산이 기대는 가정도 다시 적어 둡니다. 라인 용량 12 GWh는 6월 기사의 2·3라인 값이고, 그 뒤 3라인이 신규 고객용으로 바뀌면서 용량이 달라졌을 수 있습니다. 셀 전압 3.2 V는 LFP의 일반적인 공칭값을 쓴 것입니다. 다만 택타임의 비는 용량과 전압이 두 라인에 같다면 셀 용량의 비로만 정해져서, 이 두 가정이 틀려도 9.0 %라는 감소폭은 그대로 남습니다.
제가 다음에 확인할 숫자는 두 가지입니다. 하나는 삼성SDI가 4분기에 체결할 것으로 보도된 3라인 고객사와의 본계약에서 연간 GWh가 나오는지이고[3], 다른 하나는 2라인 셀의 용량입니다. 2라인 용량이 나오면 조립장비 712억 원과 861억 원을 같은 단위로 다시 나눠 볼 수 있습니다.
자주 묻는 질문
CT 장비값이 10.3 % 줄어든 건 그냥 단가를 깎은 결과 아닌가요?
그럴 수 있습니다. 공시 금액에는 대수와 단가가 함께 들어 있어서 둘을 나눌 수 없습니다. 이번 계산은 셀이 273Ah급에서 300Ah급으로 커질 때 개수 단위 공정의 필요 대수가 9.0 % 줄어든다는 것까지 보여 줄 뿐입니다. 공시 감소폭 10.3 %가 그 값과 가깝다는 사실은 단가 인하를 배제하지 못합니다.
셀이 크면 스태킹 장비도 더 커져야 하니 21 % 늘어난 게 당연하지 않나요?
장비 한 대가 커지는 것과 라인에 필요한 장비가 늘어나는 것은 다른 이야기입니다. 전극 설계가 같다면 12 GWh를 만드는 동안 쌓는 전극의 총면적은 셀 크기와 상관없이 거의 같습니다. 셀이 커져 한 대가 느려지면 대수가 늘 수는 있지만, 그만큼 셀 개수가 줄어 택타임도 길어집니다. 두 효과가 맞물려 면적 단위 공정의 일감은 1.00배 근처에 머뭅니다.
독자별 실천 노트
세 번째 라인의 장비 계약 여섯 건을 읽는 자리마다 쓸모가 다릅니다.
| 독자 | 이 글에서 가져갈 것 | 바로 해볼 것 |
|---|---|---|
| 취업 준비생 | 273Ah에서 300Ah로 바뀌면 택타임이 2.08 s에서 2.28 s로 늘고, CT 검사처럼 셀 한 개씩 다루는 공정은 장비가 9.0 % 덜 필요하다는 것 | 관심 있는 조립 공정 하나를 골라 그 공정이 셀 개수와 전극 면적 중 무엇으로 일감을 세는지 적어 보기 |
| 일반 독자 | 같은 공장의 같은 회사 장비라도 3라인 CT는 10.3 % 줄고 조립장비는 20.9 % 늘 수 있다는 것 | ‘라인 증설’ 기사를 읽을 때 셀 규격이 라인마다 같은지부터 확인하기 |
| 투자에 관심 있는 독자 | 3라인에 공개된 장비 계약 합계 1,011억 원은 전극·활성화 공정이 빠진 값이라 라인 투자비가 아니라는 것 | 4분기 본계약 공시에서 3라인 연간 GWh가 나오면 장비 계약액을 GWh당 금액으로 다시 나눠 두기 |
이 글은 정보 제공용이며 투자 권유가 아닙니다. 자세한 내용은 면책조항을 참고하세요.
용어 풀이
- LFP(Lithium Iron Phosphate, 리튬인산철) — 양극에 리튬인산철을 쓰는 배터리 셀 종류입니다. 여기서는 ESS용 셀을 만드는 라인의 제품을 가리킵니다. ↩
- Ah(Ampere-hour, 암페어시) — 셀이 담을 수 있는 전하량을 나타내는 단위입니다. 이 글에서는 셀 크기를 비교하는 기준으로 썼고, 전압을 곱하면 Wh가 됩니다. ↩
- 각형 셀(Prismatic Cell) — 단단한 직육면체 캔에 전극을 넣은 셀입니다. SPE 공장의 ESS 라인이 만드는 셀 형태입니다. ↩
- 스태킹(Stacking) — 양극·분리막·음극을 차례로 쌓아 전극 묶음을 만드는 공정입니다. 이 글에서는 일감이 전극 면적에 비례하는 공정으로 분류했습니다. ↩
- 노칭(Notching) — 롤 형태의 전극을 셀에 들어갈 모양으로 잘라 내는 공정입니다. 스태킹 바로 앞에 놓입니다. ↩
- 젤리롤(Jelly Roll) — 쌓거나 감은 전극 묶음을 부르는 말입니다. 조립 공정에서 캔에 넣고 뚜껑을 닫아 용접합니다. ↩
- CT 검사(Computed Tomography Inspection) — X선으로 셀 내부를 여러 각도에서 찍어 전극 정렬과 이물을 보는 검사입니다. 셀 한 개씩 찍으므로 개수 단위 공정으로 분류했습니다. ↩
- 라인 밸런싱(Line Balancing) — 라인의 모든 공정이 같은 속도로 제품을 내보내도록 공정별 장비 대수와 작업량을 맞추는 일입니다. ↩
- 인터페이스(Interface) — 앞 공정과 뒤 공정, 또는 서로 다른 공급사의 장비가 물건과 신호를 주고받는 접점입니다. 여기서는 스태킹 장비와 조립장비의 연결부를 뜻합니다. ↩
- 택타임(Takt Time) — 고객 수요를 맞추려면 제품 하나를 몇 초마다 내보내야 하는지 나타내는 값입니다. 택타임 = 가용가동시간 / 고객요구수량입니다. 자세히: 택타임 계산법 ↩
- GWh(기가와트시) — 에너지의 양을 재는 단위로 1 GWh는 1,000,000,000 Wh입니다. 배터리 라인의 규모를 1년에 만드는 셀 에너지의 합으로 말할 때 씁니다. ↩
출처와 주석
- 디일렉 김은규, 「필에너지, 올해만 삼성SDI 美 ESS 장비 1500억 수주」, 2026-10-21. 3라인 조립공정 장비 861억 원, 계약기간 2027-04-01, 7월 2라인 조립장비 712억 원 인용. https://www.thelec.kr/news/articleView.html?idxno=64047
- 디일렉 김은규, 「엠오티, 삼성SDI 美 LFP 배터리 3호 라인 장비 수주」, 2026-10-21. 조립장비 101억 원, 계약기간 2027-04-20, 젤리롤 삽입·캡 닫기·용접·레이저 세정 공정 인용. https://www.thelec.kr/news/articleView.html?idxno=64079
- 리드경제 김재윤, 「삼성SDI, 中 선그로우 전용 LFP 라인 인디애나에 깔았다」, 2026-09-11. 라인별 셀 규격(1라인 273Ah급, 3라인 300Ah급), 이노메트리 CT 계약 3건과 3라인 달러 금액, 4분기 본계약 예정 인용. https://www.leadeconomy.co.kr/news/articleView.html?idxno=9684
- 전자신문 박유민, 「삼성SDI, 美 합작공장 ESS 전환 본격화…장비 발주 착수」, 2026-06-24. LFP 라인당 약 12 GWh, 공정별 장비 공급사, 2027년 상반기 설비 구축 인용. https://www.etnews.com/20260624000157
- 가정값: 라인 용량 12 GWh/년(6월 기사의 LFP 라인 값을 3라인에 적용), LFP 셀 공칭 전압 3.2 V, 연간 가용가동시간 28,512,000 s(330일 × 24시간), CT 장비가 셀 1개를 찍는 시간은 셀 크기와 무관, 면적 단위 공정은 전극 크기와 층당 용량이 같다고 보았습니다. 3라인의 실제 연간 용량, 셀 전압, 2라인 셀 용량, 각 계약의 장비 목록은 기사에 나오지 않습니다.
- 계산 방식: 연간 셀 수는 12 GWh ÷ 셀 1개 에너지, 택타임은 가용가동시간 ÷ 연간 셀 수, 개수 단위 공정의 필요 대수 비는 두 택타임의 역비입니다. 지수는 CT는 1라인, 조립장비는 2라인 계약액을 100으로 놓았습니다. 라인 번호는 리드경제 기사의 구분을 따랐고, 6월 전자신문 기사는 라인 구성을 다르게 적고 있습니다.


당신이 좋아할 만한
배터리 공정·장비 관점의 시장 동향 — 46파이 램프업, 건식 공정, 장비 내재화
리콜·격리 범위와 트레이서빌리티 해상도: 로트 추적과 셀+공정 파라미터 추적의 격리 셀 수 비교