셀 그레이딩 빈 수와 등급별 WIP: 모듈 매칭 이력은 무엇을 남겨야 하는가
초록
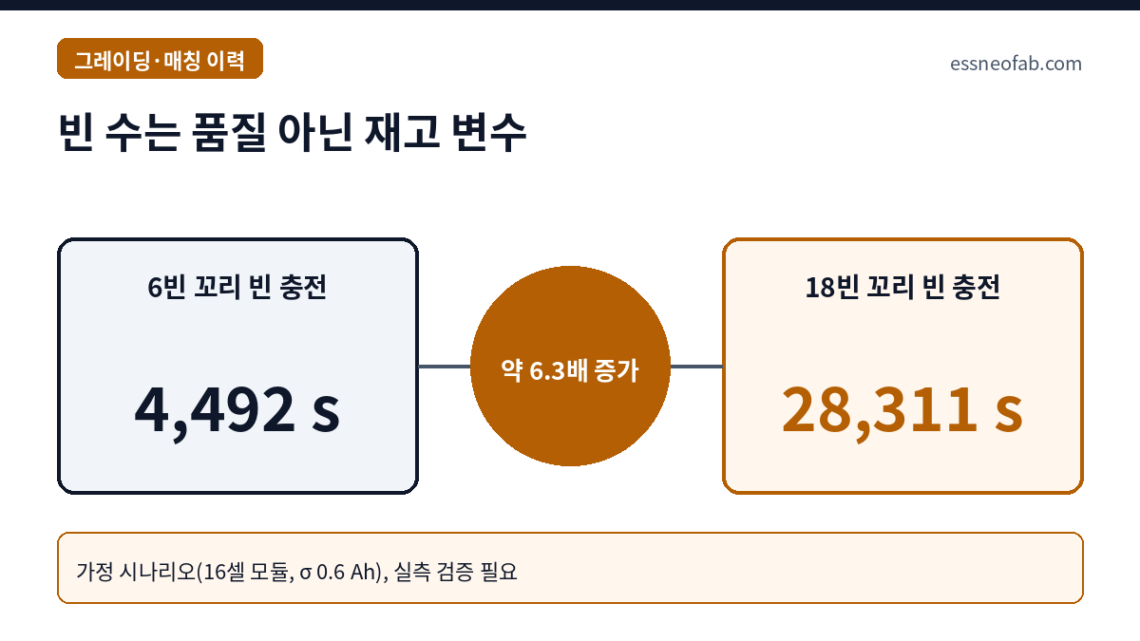
셀 그레이딩 빈(bin) 수를 늘리면 모듈 내 용량 편차는 빈 폭에 비례해 줄지만, 등급별 대기 WIP는 빈 수에 비례해 늘고 가장 드문 꼬리 빈이 모듈 1개 분량을 채우는 시간은 그보다 빠르게 늘어난다. 연 약 446만 셀·16셀 모듈의 가정 라인에서 빈을 6개에서 18개(용량 6 × 내부저항 3)로 늘리면 용량 빈 폭 0.6 Ah는 그대로인 채 평균 부분 적재 WIP는 45셀에서 135셀로, 꼬리 빈 충전 시간은 약 4,492 s에서 약 28,311 s로 증가한다. 램프업 구간(정격의 30% 가동)에서는 이 시간이 약 94,370 s로 늘어 가정한 등급 유효시간 86,400 s를 넘으므로, 빈 수 설계는 편차가 아니라 등급의 유효기간으로 제약된다. 등급 이력이 ESS 랙 불균형 분석에 쓰이려면 빈 라벨이 아니라 원측정값, 측정 조건, 빈 규칙 버전, 버퍼 체류시간, 모듈 내 위치가 함께 남아야 한다.
1. 결론부터 — 빈 수는 품질 변수가 아니라 재고 변수다
그레이딩[1] 빈 수는 모듈 편차를 줄이는 품질 설계값으로 다뤄지지만, 라인에서는 등급별 WIP[2]와 대기 시간을 결정하는 재고 설계값으로 먼저 작동한다. 그리고 그 대기 시간이 길어지면 등급 자체가 낡는다.
상황(S): 화성·에이징을 마친 셀은 용량, 내부저항[3], OCV 등의 측정값으로 등급이 분류되고, 모듈 조립 공정은 같은 등급 또는 허용편차 안의 셀만 묶어 매칭[4]한다. 전개(C): 편차를 줄이려고 빈을 세분할수록 각 빈으로 들어오는 셀의 유입률은 낮아지고, 모듈 1개 분량이 찰 때까지 셀은 등급별 버퍼에 머문다. 질문(Q): 빈 수와 매칭 허용편차는 등급별 WIP와 모듈 편차를 각각 얼마나 움직이며, 그 이력은 현장에서 무엇으로 남아야 하는가? 답(A): WIP는 빈 수에 선형으로, 꼬리 빈 대기 시간은 초선형으로 증가한다. 현장 분석에 필요한 것은 빈 라벨이 아니라 그 라벨을 만든 원측정값과 규칙이다.
본 글은 셀 내부 화학이 편차를 만드는 원인은 다루지 않는다. 편차가 존재한다는 전제에서, 그 편차를 분류·보관·추적하는 라인 버퍼와 데이터 구조만을 분석한다.
2. 메커니즘 — 빈이 버퍼를 만들고, 버퍼가 등급을 낡게 한다
모듈이 셀 M개로 구성되고 빈 i의 점유 확률이 pi, 셀 유입률이 λ일 때, 빈 i가 모듈 1개 분량을 채우는 데 걸리는 시간은 M ÷ (λ · pi)이다. 각 빈에는 항상 0~(M−1)개의 부분 적재 셀이 남으므로, 정상 상태 평균 부분 적재 WIP는 약 N × (M−1) ÷ 2, 최대치는 N × (M−1)로 근사된다. 즉 평균 WIP는 빈 수 N에 선형이지만, 대기 시간은 가장 작은 pi가 지배한다.
분포의 양 끝에 놓이는 꼬리 빈은 빈을 세분할수록 점유 확률이 급격히 줄어든다. 여기에 2차원 분류(용량 × 내부저항)를 적용하면 꼬리 빈 확률은 두 축 확률의 곱이 되어 한 자릿수 이상 작아진다. 대기 시간이 길어지면 OCV는 체류 중 변하므로, 분류 시점의 등급은 조립 시점의 셀 상태를 더 이상 대표하지 못한다.
| 남겨야 할 이력 항목 | 기록 단위 | 없을 때 랙 불균형 분석에서 생기는 문제 |
|---|---|---|
| 원측정값(용량, 내부저항, OCV) | 셀 ID별 수치 | 빈 라벨만 있으면 빈 폭(예: 0.6 Ah) 이내의 차이를 복원할 수 없음 |
| 측정 조건(온도 °C, 측정 시각) | 측정 이벤트별 | 온도 보정 여부를 알 수 없어 로트 간 비교가 통제된 변인이 되지 못함 |
| 빈 규칙 버전[5] | 분류 이벤트별 | 같은 라벨 “B2″가 시기에 따라 다른 구간을 뜻해 라벨 간 비교가 무의미해짐 |
| 버퍼 입고·출고 시각 | 셀 ID별 | 체류시간과 OCV 변화의 관계를 분리할 수 없음 |
| 모듈 ID + 모듈 내 위치, 랙 ID + 랙 내 위치 | 조립 이벤트별 | BMS[6]가 보고하는 셀 전압 채널을 제조 이력에 역매핑할 수 없음 |
표 1의 기준선은 빈 라벨만 저장하는 방식이다. 이 방식에서는 랙 현장에서 셀 전압 편차가 관측되어도 원인이 제조 편차인지, 버퍼 체류인지, 모듈 내 위치(열 환경)인지를 구분할 수 없다. 시사점은 등급 라벨이 분석의 결과물이지 원천 데이터가 아니라는 점이며, 라벨만 남기면 현장 분석은 원천 데이터를 잃은 상태에서 시작된다.
3. 가정 시나리오 — 빈 수에 따른 등급별 WIP 계산
가정 조건은 다음과 같다. 연 약 4,464,286셀(4 GWh/년 ÷ 280 Ah·3.2 V), 가용가동시간 28,512,000 s에서 택타임[7]은 셀당 약 6.39 s이고 셀 유입률 λ는 약 0.157셀/s다. 모듈은 16셀(1P16S), 용량은 표준편차 0.6 Ah의 정규분포, 빈은 ±3σ 구간을 등폭 분할하고 구간 밖은 양 끝 빈에 포함한다.
| 빈 구성 | 용량 빈 폭 | 최소 빈 점유 확률 | 평균 부분 적재 WIP | 최대 부분 적재 WIP | 꼬리 빈 충전 시간 |
|---|---|---|---|---|---|
| 3빈(용량) | 1.2 Ah | 15.9% | 22.5셀 | 45셀 | 약 644 s |
| 6빈(용량) | 0.6 Ah | 2.28% | 45셀 | 90셀 | 약 4,492 s |
| 9빈(용량) | 0.4 Ah | 0.98% | 67.5셀 | 135셀 | 약 10,411 s |
| 12빈(용량) | 0.3 Ah | 0.62% | 90셀 | 180셀 | 약 16,456 s |
| 18빈(용량 6 × 내부저항 3) | 0.6 Ah | 0.36% | 135셀 | 270셀 | 약 28,311 s |
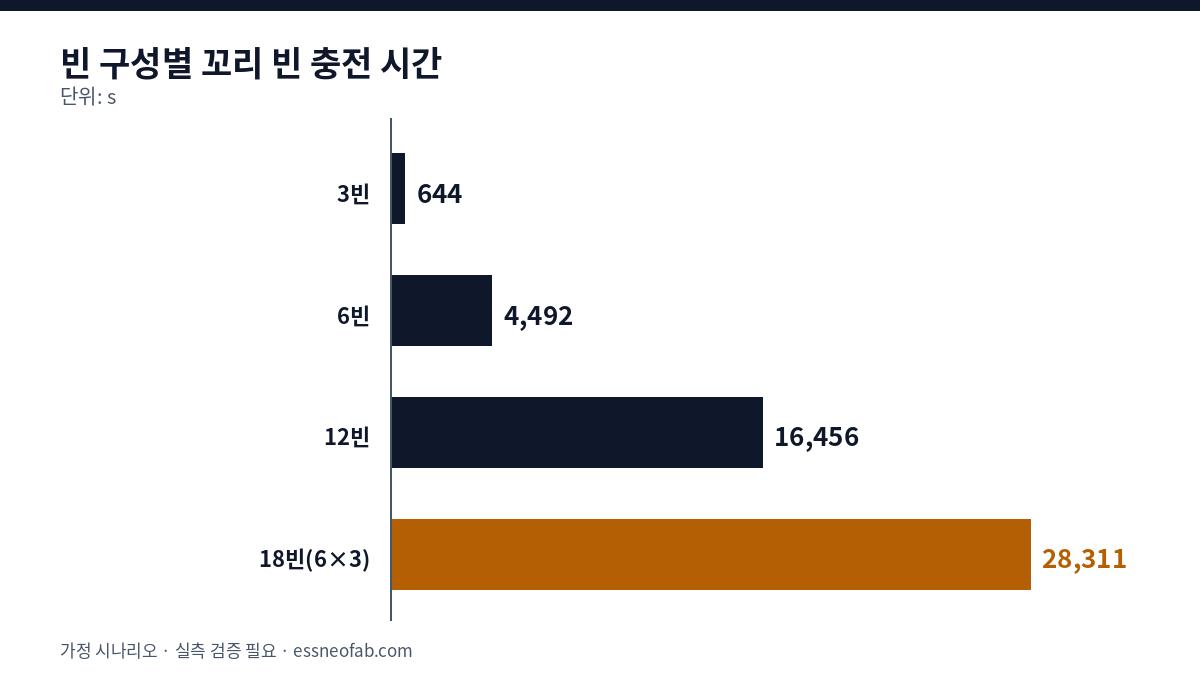
표 2에서 6빈을 기준선으로 두면, 12빈은 모듈 내 용량 편차 상한을 0.6 Ah에서 0.3 Ah로 절반으로 줄이는 대가로 평균 WIP를 2배(45→90셀), 꼬리 빈 충전 시간을 약 3.7배(4,492→16,456 s)로 늘린다. 18빈 2차원 분류는 용량 빈 폭을 그대로 둔 채 꼬리 빈 충전 시간을 약 6.3배로 늘린다. 시사점은 빈 세분화의 비용이 평균 WIP가 아니라 꼬리 빈 대기 시간에서 먼저 드러난다는 것이다.
이 시간은 생산 속도에 반비례한다. 램프업 구간에서 정격의 30%로 가동하면 18빈 구성의 꼬리 빈 충전 시간은 약 94,370 s가 되어, 등급 유효시간을 86,400 s로 가정할 경우 이를 초과한다. 이때 꼬리 빈 셀은 모듈에 투입되기 전에 재측정하거나 인접 빈과 혼합해야 하며, 어느 쪽이든 그 처리 이력 자체가 추가로 기록되어야 한다.
4. 허용편차 매칭과 적용 한계
빈 방식의 대안은 허용편차 매칭이다. 고정 빈 대신 버퍼에 쌓인 셀 가운데 모듈 내 편차가 허용편차 이내가 되는 조합을 선택하면, 빈 경계에 걸친 셀도 함께 묶일 수 있어 꼬리 빈 체류가 줄어든다. 다만 이 경우 셀에는 빈 라벨조차 없으므로, 매칭 알고리즘 버전과 허용편차 설정값을 조립 이벤트별로 남기지 않으면 사후 재현이 불가능하다.
이 분석은 공정 간 버퍼 용량 전반을 다룬 공정 간 버퍼와는 결이 다르다. 그 글이 설비 가동 차이를 흡수하는 버퍼를 다룬다면, 본 글의 버퍼는 가동 차이와 무관하게 분류 규칙만으로 생기는 ‘등급 분산형 WIP’다. 또한 랙 단위 문서화 요구는 NFPA 855 2026년판, ESS 랙 설계와 Traceability 문서에서 다룬 범위와 연결되지만, 본 글의 표 1 항목이 해당 표준의 요구사항인지는 별도 검토가 필요하다.
적용 한계로, 정규분포·등폭 빈·단일 로트 가정은 실제 분포의 비대칭이나 로트 전환을 반영하지 않는다. 로트별로 빈을 분리 운영하면 동시에 열린 로트 수만큼 WIP가 배로 늘어난다. EU 배터리 규정(2023/1542)의 배터리 여권은 2027년 2월 18일부터 2 kWh 초과 산업용 배터리 등에 적용되지만, 셀 등급 이력까지 포함해야 하는지는 확인 필요다.
5. 결론 및 시사점
빈 수와 매칭 허용편차는 모듈 편차만이 아니라 등급별 WIP, 꼬리 빈 대기 시간, 등급의 유효기간을 함께 결정하는 라인 변수다. 가정 시나리오에서 빈 수를 2배로 늘리면 평균 WIP는 2배지만 꼬리 빈 대기 시간은 약 3.7배로 늘었으며, 램프업 시에는 등급 유효시간을 넘는 구간이 생긴다.
따라서 빈 수는 정격 속도가 아니라 최저 가동 속도에서 검증해야 한다. 그리고 등급 이력은 빈 라벨이 아니라 원측정값, 측정 조건, 빈 규칙 버전, 버퍼 체류시간, 모듈·랙 내 위치를 한 묶음으로 남길 때 비로소 랙 현장의 불균형을 제조 단계까지 역추적하는 근거가 된다. 다만 모듈 편차가 랙 불균형에 기여하는 크기는 운전 조건에 따라 달라지므로 추가 검증이 필요하다.
FAQ
Q. 빈을 세분할수록 모듈 편차가 줄어드니 결국 현장 불균형도 줄어드는 것 아닌가?
A. 제조 시점 편차만 보면 그렇다. 그러나 꼬리 빈 셀은 버퍼에 더 오래 머물고, 그 사이 OCV가 변한 상태로 모듈에 들어간다. 즉 세분화는 분류 시점 편차를 줄이는 대신 체류시간 편차라는 새로운 변인을 모듈 안에 들여온다. 두 효과 중 어느 쪽이 큰지는 버퍼 체류시간이 기록되어 있어야만 통계적으로 판별할 수 있다.
Q. BMS가 셀 밸런싱을 하므로 제조 등급 이력은 현장에서 필요 없지 않은가?
A. 밸런싱은 전압 편차를 운전 중 보정할 뿐, 편차의 원인을 알려주지 않는다. 특정 랙에서 밸런싱 부하가 유의미하게 높을 때 그 원인이 제조 로트인지, 꼬리 빈 체류인지, 설치 위치인지 구분하려면 제조 이력이 필요하며, 이 판단은 별도 검토가 필요한 운전 데이터와 결합해야 한다.
현장 적용 노트
월요일 아침에 바로 실행 가능한 항목으로 정리했다.
| 체크 | 실행 방법 | 비고 |
|---|---|---|
| ☐ 빈별 점유 확률 산출 | 최근 로트의 그레이딩 결과에서 빈별 셀 수를 집계해 최소 점유 확률 빈을 식별 | 최소 빈의 점유 확률로 꼬리 빈 충전 시간 M ÷ (λ · p) 계산 |
| ☐ 버퍼 최장 체류 셀 확인 | 등급 버퍼의 입고 시각을 조회해 체류시간 상위 20셀의 빈을 확인 | 입고 시각이 기록되지 않으면 그것이 첫 개선 항목 |
| ☐ 등급 유효시간 기준 문서화 | 분류 후 몇 s 이내에 모듈 투입해야 하는지, 초과 시 재측정·인접 빈 혼합 중 무엇을 하는지 규정 | 본문 가정 86,400 s, 자사 기준으로 확인 필요 |
| ☐ 빈 규칙 버전 필드 추가 | MES 등급 테이블에 빈 경계값 세트의 버전 ID를 분류 이벤트마다 저장 | 과거 데이터에는 적용 기간으로 사후 태깅 |
| ☐ 램프업 속도 기준 재계산 | 표 2 방식으로 정격 대비 30% 가동 시 꼬리 빈 충전 시간을 재산정 | 유효시간 초과 빈이 있으면 램프업 기간 빈 수 축소 검토 |
각주
[1] 그레이딩(Grading): 셀 측정값(용량·내부저항·OCV 등)을 기준 구간에 따라 등급으로 분류하는 공정 단계.
[2] WIP(Work In Process, 재공재고): 공정 사이에서 다음 작업을 기다리는 중간 재고. 본 글에서는 등급별 버퍼에 대기 중인 셀 수.
[3] 내부저항(Internal Resistance, IR): 셀 단자 사이에서 측정되는 저항 성분. 본 글에서는 분류 입력값으로만 다룬다.
[4] 매칭(Matching): 모듈 내 셀 간 편차가 허용 범위 안에 들도록 셀을 선택해 묶는 작업.
[5] 빈 규칙 버전(Bin Rule Version): 빈 경계값 세트에 부여한 식별자. 같은 등급 라벨이 시기별로 다른 구간을 뜻하는 문제를 막는다.
[6] BMS(Battery Management System, 배터리관리시스템): 셀·모듈 전압·온도를 감시하고 보호·밸런싱을 수행하는 제어 계층.
[7] 택타임(Takt Time): 가용가동시간 ÷ 고객요구수량. 사이클타임(Cycle Time)이나 FPY와 혼용하지 않는다.
출처: Bizhong Xia 외, “Using Self Organizing Maps to Achieve Lithium-Ion Battery Cells Multi-Parameter Sorting Based on Principle Components Analysis”, Energies 12(15), 2019, https://www.mdpi.com/1996-1073/12/15/2980 (단일 변수 분류가 변수 간 관계를 무시한다는 지적, 다변수 분류의 모듈 SOC 일관성 개선). Regulation (EU) 2023/1542, EUR-Lex, https://eur-lex.europa.eu/eli/reg/2023/1542/oj/eng. “Battery passport”, Wikipedia, https://en.wikipedia.org/wiki/Battery_passport (2027-02-18 적용, LMT·2 kWh 초과 산업용·EV 배터리 대상). “Article 77 Battery Passport”, TracePass, https://www.tracepass.eu/regulatory/battery-articles/article-77.
측정·산정 조건: 라인 생산능력 4 GWh/년, 셀 280 Ah·3.2 V(연 약 4,464,286셀), 가용가동시간 28,512,000 s, 택타임 약 6.39 s, 모듈 16셀(1P16S), 용량 표준편차 0.6 Ah 정규분포, ±3σ 등폭 빈, 내부저항 3빈, 단일 로트, 등급 유효시간 86,400 s, 램프업 가동률 30%는 모두 가정값이다. 실제 분포 형상·로트 전환·버퍼 운영 규칙에 따라 결과가 달라지므로 실측 검증이 필요하며, 파일럿 조건의 결과를 양산 라인에 1:1로 대입하지 않는다.

당신이 좋아할 만한
화성·에이징 셀 이력 연결: 트레이 ID + 슬롯 매핑이 만드는 이력 오염
전극 롤 계보: 슬리팅·스태킹의 키 재발행이 불량 격리 범위를 1,500셀에서 2셀로 줄이는 구조