셀 조립 설비 FAT에서 읽는 화성 채널 사이징 — 택타임 1s가 채널 3,350개를 움직인다
초록
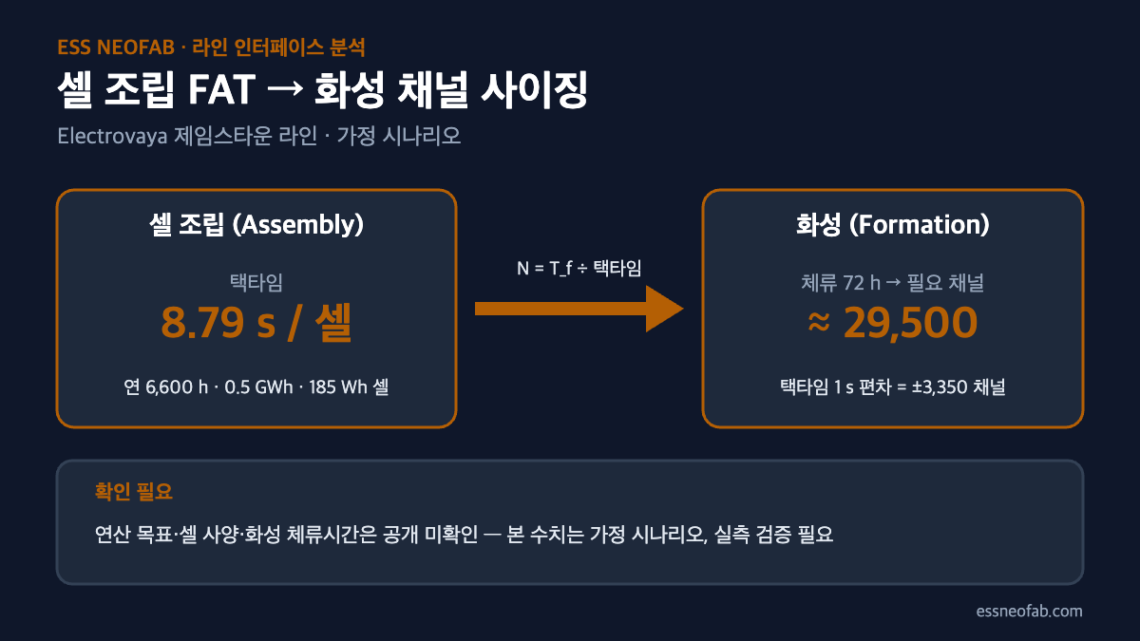
Electrovaya는 2026년 8월 24일 뉴욕 제임스타운 셀 공장용 자동 셀 조립·화성(Formation) 설비의 공장 인수시험(FAT, Factory Acceptance Test)을 개시했고, 10월 초 완료 후 출하·현장 인수시험(SAT)으로 이어진다고 밝혔다. 본 글은 이 FAT를 “설비 검수”가 아니라 초 단위로 움직이는 셀 조립과 시간 단위로 체류하는 화성 사이의 택타임(Takt Time) 불일치를 화성 채널 수로 흡수하는 사이징 검증으로 재해석한다. 가정 시나리오(연산 0.5GWh, 185Wh 셀, 연 6,600h 가동, 화성 체류 72h)에서 조립 택타임은 약 8.79s/셀, 필요 화성 채널은 약 29,500채널이며, 조립 택타임이 1s 짧아질 때마다 약 3,350채널이 추가로 필요하다. 생산등급 소재로 FAT를 수행하는 결정은 이 비율의 분모(택타임 재현성)를 SAT 이전에 고정하는 행위로 해석된다.
1. 결론: 화성 채널 수는 조립 택타임의 함수이며, FAT는 그 분모를 확정하는 단계다
상황(S): Electrovaya는 제임스타운 공장(약 52에이커 부지, 약 12,540㎡ 규모 건물)에 자체 세라믹 분리막 기반 셀 라인을 구축 중이며, 8월 24일 설비 제조사 현장에서 셀 조립·화성 설비의 FAT를 시작했다. 약 10명의 향후 제임스타운 운전 인력이 FAT에 직접 참여하고, 생산등급 소재로 기능·공정 성능·재현성을 검증한다.
복잡화(C): 셀 조립 공정은 사이클이 초 단위이지만 화성·에이징 공정은 셀 1개가 수십 시간 체류한다. 두 공정을 하나의 라인 택타임으로 묶으려면 화성 측에 “택타임 × 체류시간” 비율만큼의 병렬 채널이 있어야 하는데, 이 채널 수는 FAT에서 확정되는 조립 택타임의 재현성에 직접 의존한다.
질문(Q): FAT 단계에서 확인되는 조립 택타임의 편차가 화성 채널 사이징과 SAT 이후 램프업에 어떤 정량적 영향을 주는가?
답(A): 가정 시나리오에서 조립 택타임 1s의 편차는 화성 채널 약 3,350채널의 과부족으로 전이된다. 따라서 FAT에서 재현성을 생산등급 소재로 검증하는 것은 SAT 이후 화성 채널 증설이라는 가장 비싼 설계 변경을 피하는 선행 조치다.
2. 메커니즘: 초 단위 조립과 시간 단위 화성의 인터페이스
택타임(Takt Time)은 가용가동시간을 고객요구수량으로 나눈 값이다[1]. 셀 조립 라인의 택타임이 8.79s라면 8.79s마다 셀 1개가 화성 공정으로 넘어와야 하고, 화성은 그 셀을 체류시간 Tf 동안 붙잡고 있어야 한다. 이때 동시에 화성 중인 셀 수, 즉 필요 채널 수 N은 다음과 같다.
N = Tf / 택타임 (Tf: 화성+에이징 체류시간[s], 택타임[s/셀])
이 식은 화성 채널이 사실상 라인 내 WIP(Work-In-Process) 버퍼임을 보여준다. 채널 수가 N보다 적으면 조립 라인이 화성 투입 대기로 정지하고, OEE(Overall Equipment Effectiveness)의 가용성 요소가 깎인다[2]. 반대로 조립 측 가용성이 떨어지면 화성 채널이 비어 채널 가동률이 하락한다. 결국 화성 채널 수는 조립 택타임의 “재현성”을 전제로만 확정될 수 있다.
Electrovaya가 FAT에서 생산등급 소재(자체 세라믹 분리막 포함)를 사용한다고 명시한 점이 여기서 중요하다. 분리막 두께·강성·마찰 특성은 스태킹·권취 사이클에 직접 영향을 주므로, 대체 소재로 FAT를 통과한 택타임은 SAT에서 재현되지 않을 위험이 있다. 즉 FAT 소재 선택은 위 식의 분모를 SAT 이전에 고정하는 결정이다.
3. 가정 시나리오: 택타임 역산과 화성 채널 사이징
제임스타운 공장의 셀 사양과 연산 목표는 공개 자료에서 확인되지 않아, 아래 값은 전부 가정값이다. 실측 사양 확보 시 재계산이 필요하다.
| 항목 | 가정값 | 비고 |
|---|---|---|
| 연산 목표 | 0.5GWh/년 | 확인 필요 |
| 셀 사양 | 50Ah × 3.7V = 185Wh | 확인 필요 |
| 연간 셀 수 | 약 2,702,700개 | 0.5GWh ÷ 185Wh |
| 가용가동시간 | 연 300일 × 2교대 22h = 6,600h = 23,760,000s | 계획정지 제외 가정 |
| 조립 택타임 | 약 8.79s/셀 | 23,760,000s ÷ 2,702,700 |
| 화성+에이징 체류 | 72h = 259,200s | 확인 필요 |
| 필요 화성 채널 N | 약 29,500채널 | 259,200 ÷ 8.79 |
| 여유율 10% 반영 | 약 32,400채널 | 가용성 손실 흡수분 |
체류시간과 택타임 편차에 대한 민감도는 다음과 같다. 택타임에 대한 편미분 ∂N/∂택타임 = −Tf/택타임² ≈ −3,350채널/s 이므로, 조립 측이 FAT 목표보다 1s 빨라지면 약 3,350채널이 부족해지고, 1s 느려지면 같은 규모의 채널이 유휴가 된다.
| 시나리오 | 체류시간 | 택타임 | 필요 채널 N |
|---|---|---|---|
| 기준 | 72h | 8.79s | 약 29,500 |
| 화성 단축 | 48h | 8.79s | 약 19,700 |
| 화성 연장 | 96h | 8.79s | 약 39,300 |
| 조립 고속화 | 72h | 7.79s | 약 33,300 |
※ 산정 조건: 위 표 가정값 기준, 온도·습도 조건 미반영, 화성 채널 고장률 0 가정. 표본 수 없음(계산식 결과). 파일럿·랩스케일 수치가 아니므로 양산 라인 성능으로 확언하지 않는다.
4. 동향 스냅샷
LG에너지솔루션 미시간 랜싱 공장 가동(8월 19일): ESS용 LFP와 EV용 NCM을 함께 생산하는 연 35GWh 이상 규모 공장이 가동을 시작했고, 하반기 ESS 생산이 상반기 대비 약 2배로 예상된다는 보도가 이어졌다. 혼류 라인에서는 화학계별 화성 프로토콜이 달라 채널 풀을 공유할 수 없으므로, 2절의 N을 화학계별로 분리 산정해야 한다는 점이 본 글의 메커니즘과 맞닿는다.
배전망 ESS 1차 사업 PCS 배분: 32개 배전선로 중 HD현대플라스포가 19개소(약 60%)의 PCS(Power Conversion System)를 공급하고 효성중공업이 나머지를 담당하는 구도가 보도됐다. 배터리 공급비중은 이전 글(?p=250)에서 다뤘으며, PCS 이원화가 BMS(Battery Management System)–PCS 인터페이스 표준화에 주는 영향은 별도 검토가 필요하다.
5. 시사점: FAT 성적서에 택타임 분포를 요구할 것
통상 FAT 성적서는 사이클타임(Cycle Time)의 평균값만 기재한다. 그러나 화성 채널 사이징은 택타임의 재현성, 즉 분산에 민감하다. 사이클타임은 설비 1대의 동작 시간이고 택타임은 라인이 수요를 맞추기 위해 지켜야 하는 시간이므로 두 값을 혼용하면 N 산정이 틀어진다[3]. FAT 단계에서 생산등급 소재로 연속 운전한 사이클타임 분포(평균·표준편차·최대값)를 확보하고, 여기서 도출한 택타임 상하한으로 채널 수 범위를 정하는 것이 SAT 이후 증설을 피하는 유일한 경로다.
이는 그리드포밍 PCS의 출하 FAT 택타임을 다룬 이전 글(?p=218)과는 층위가 다르다. 그 글은 제품 검사 시간이 출하 택타임을 결정하는 구조를 다뤘고, 본 글은 생산라인 자체의 FAT가 후속 공정의 채널 사이징을 결정하는 구조를 다룬다. 또한 고체전해질 파일럿의 상류-하류 버퍼재고를 다룬 글(?p=221)과도, 변수가 “재고량”이 아니라 “체류시간/택타임 비”라는 점에서 구분된다. 이 세 편을 함께 읽으면 FAT–버퍼–택타임이 하나의 라인 설계 변수 체계로 연결된다.
FAQ
Q. 화성 채널 수는 설비 업체가 알아서 정하는 값이 아닌가?
A. 설비 업체는 발주 사양서의 목표 택타임과 체류시간을 받아 채널 수를 제안한다. 문제는 그 목표 택타임이 FAT에서 재현되지 않을 때 발생하며, 이 편차는 발주자 측 소재·공정 조건에서 비롯되는 경우가 많다. Electrovaya가 자사 소재로 FAT를 수행하는 이유가 바로 이 책임 경계를 FAT 시점에 닫기 위한 것으로 해석된다.
Q. 화성 체류시간을 줄이면 채널 수 문제는 해소되지 않는가?
A. 3절 표에서 72h→48h 단축 시 채널이 약 9,800개 줄어드는 것은 맞다. 다만 화성 프로토콜 단축은 셀 수명에 영향을 줄 수 있어(US20230029405A1 참고) 라인 설계 변수만으로 결정할 수 없으며, 본 블로그의 범위(셀 내부 화학)를 벗어나므로 별도 검토가 필요하다.
Q. 10명이 FAT에 참여한다는 사실이 라인 성능과 무슨 관계인가?
A. FAT 참여자가 SAT·양산 운전자와 동일하면, FAT에서 확인된 사이클타임 편차 원인(소재 투입 방식, 정렬 보정 등)이 문서가 아닌 사람을 통해 이관된다. 이는 SAT 램프업 기간의 가용성 손실을 줄이는 변수이지만, 정량 효과는 실측 없이 확언할 수 없다.
현장 적용 노트
| 구분 | 월요일 아침 실행 항목 | 확인 지표 |
|---|---|---|
| 발주 사양 | FAT 사양서에 “생산등급 소재 사용”과 “연속 운전 사이클타임 분포(평균·σ·최대) 제출”을 명기 | 사양서 조항 유무 |
| 사이징 | N = Tf ÷ 택타임으로 화성 채널 기준값 산정, 택타임 ±1s 범위의 N 상하한 병기 | N 범위표 |
| 민감도 | ∂N/∂택타임 = −Tf/택타임² 계산해 1s당 채널 증감 수치를 설계 리뷰 자료에 기재 | 채널/s 값 |
| 혼류 대응 | 화학계(LFP/NCM 등)별 화성 프로토콜이 다르면 채널 풀을 분리 산정 | 화학계별 N |
| 인력 이관 | FAT 참여자 명단과 SAT·양산 배치표를 대조, 미일치 인원의 인수인계 항목 정의 | 일치율 |
확인 필요 항목: 제임스타운 공장 연산 목표(GWh), 셀 사양(Ah·V), 화성·에이징 실제 체류시간, 설비 제조사명, 화성 채널 실제 발주 수량. 위 항목은 공개 자료에서 확인되지 않아 본문 수치는 전부 가정 시나리오다.
참고 특허 (일반 선행기술)
US20230029405A1 (Early-Life Diagnostics for Fast Battery Formation Protocols) · KR20000042002A (이차 리튬 전지의 화성 및 에이징 방법) · CN104810565B (리튬이온전지 충방전 방법, 설비 채널 효율) · US9214659B2 (세라믹 분리막의 리튬이온전지 적용). Electrovaya 제임스타운 라인과 직접 매칭되는 특허는 검색되지 않았다.
각주
[1] 택타임(Takt Time) = 가용가동시간 ÷ 고객요구수량. 본 글에서는 연산 목표를 고객요구수량으로 치환했다.
[2] OEE(Overall Equipment Effectiveness) = 가용성 × 성능 × 품질. 화성 투입 대기 정지는 가용성 손실로 분류한다.
[3] 사이클타임(Cycle Time)은 설비 1대가 1개를 처리하는 시간, 택타임은 라인이 수요를 맞추기 위해 지켜야 하는 간격. FPY(First Pass Yield)와도 혼용하지 않는다.


당신이 좋아할 만한
고체전해질 연속공정과 조립라인 사이, 버퍼 인터페이스는 어떻게 설계하는가
레이저 노칭 사이클타임과 라인 택타임의 인터페이스 — 디이엔티 오하이오 공급계약이 보여주는 헤드 수 산정 문제