고체전해질 연속공정과 조립라인 사이, 버퍼 인터페이스는 어떻게 설계하는가
초록
씨아이에스 대구 3공장의 황화물계 고체전해질 연속식 파일럿 라인(연 2~5 t, 기존 회분식 840 kg 대비 확대)과 엠플러스의 전고체 배터리 조립장비 6종 수주(2026년 말 개발·제작 완료 목표)는 상류 소재공정과 하류 조립공정의 생산능력이 같은 시점에 스케일업되지 않는 전형적인 인터페이스(Interface) 문제를 드러낸다. 본고는 이 두 공정 사이에 필요한 버퍼재고(Buffer Stock)와 택타임(Takt Time) 손실을 가정 시나리오로 산정해, 소재-조립 인터페이스 설계가 왜 라인 전체 OEE(Overall Equipment Effectiveness)에 선행 변수가 되는지를 정량적으로 짚는다. 계산에 사용된 하류 조립설비 목표 처리량과 셀당 전해질 사용량은 공개 자료에서 확인되지 않아 임의로 설정한 가정값이며, 실제 라인 적용 전 반드시 실측 검증이 필요하다.
1. 소재 스케일업은 조립 캐파와 함께 설계되지 않으면 버퍼 문제로 전가된다
결론부터 말하면, 상류 소재공정(전해질 생산)이 회분식(Batch Process)에서 연속식(Continuous Process)으로 전환될 때 하류 조립공정의 목표 처리량이 동시에 확정되어 있지 않으면, 그 격차는 반드시 버퍼재고 규모와 택타임 손실이라는 형태로 라인 어딘가에 나타난다.
2026년 이차전지 업계는 전고체 배터리 상용화를 앞두고 소재·조립 양쪽에서 개별적으로 스케일업을 진행하고 있다(Situation). 씨아이에스는 고체전해질 생산능력을 회분식 840 kg/year에서 연속식 2~5 t/year로 확대했고, 엠플러스는 전고체 조립장비 6종을 별도로 수주해 연내 개발을 마무리할 계획이다(Complication: 두 공정이 서로 다른 주체·다른 일정으로 진행). 문제는 두 공정의 순간 처리율(g/s, cells/h)이 공개된 적이 없다는 점이다(Question: 상류와 하류의 속도가 어긋날 때 필요한 완충 설계는 무엇인가). 본고는 공개된 연간 생산능력치를 초 단위 처리율로 환산하고, 하류 조립 목표치를 가정 시나리오로 설정해 필요한 버퍼재고와 택타임 손실을 계산한다(Answer).
2. 데이터 스냅샷: 소재-조립 인터페이스 현황
아래는 이번 분석의 근거가 된 실측 데이터와 관련 특허 문헌이다.
| 구분 | 내용 | 출처 |
|---|---|---|
| 상류(전해질) | 씨아이에스 대구 3공장, 황화물계 고체전해질 연속식 파일럿 라인. 연간 생산능력 2~5 t(기존 회분식 840 kg 대비 확대) | 리드경제, BatteryDive |
| 하류(조립) | 엠플러스, 전고체 배터리 조립 장비 6종 수주. 2026년 말 개발·제작 완료 목표 | yelec.kr |
| 공정 특허 | US11251460B2 — 전구체를 저온 처리 후 500~1000℃ 열처리해 5 nm~1000 ㎛ 두께 고체전해질 박막을 형성하는 방법 | Google Patents |
| 공정 특허 | US10566611B2 — 저융점 전해질 슬러리를 캐스팅한 뒤 용매를 증발시켜 건조분말 코팅을 형성하는 방법 | Google Patents |
| 공정 특허 | WO2016196445A1 — 양·음극 활물질 및 고체전해질에 대한 연속·균일 나노코팅 기술 | Google Patents |
세 건의 특허 문헌은 모두 고체전해질을 “연속적이고 균일한 박막” 형태로 제조하는 방향을 지향한다는 공통점이 있다. 이는 씨아이에스의 회분식→연속식 전환이 업계 전반의 기술 방향과 일치함을 시사하지만, 연속화된 상류 공정의 처리율이 하류 조립 설비의 목표 택타임과 정합하는지는 별도로 검증되어야 하는 문제다.
3. 메커니즘 분석: 회분식→연속식 전환이 만드는 버퍼 인터페이스
아래 계산은 가정 시나리오다. 굵게 표시한 항목만 공개 자료에서 확인된 실측치이며, 나머지는 인터페이스 설계 논리를 보이기 위해 임의로 설정한 값이다.
| 항목 | 값 | 비고 |
|---|---|---|
| 회분식(기존) 생산능력 | 840 kg/year | 실측(뉴스 확인) |
| 연속식(신규) 생산능력 범위 | 2,000~5,000 kg/year | 실측(뉴스 확인), 계산에는 중간값 3,500 kg/year 채택 |
| 연간 가동일(가정) | 300 day/year | 가정 시나리오 — 실측 검증 필요 |
| 1일 가동시간(가정) | 20 h/day | 가정 시나리오(정비 4h 제외) — 실측 검증 필요 |
| 상류 처리율(계산값) | 0.1620 g/s | 3,500,000g ÷ 300day ÷ 20h ÷ 3600s |
| 셀당 전해질 사용량(가정) | 20 g/cell | 가정 시나리오(파우치형 대형셀 가정) — 실측 검증 필요 |
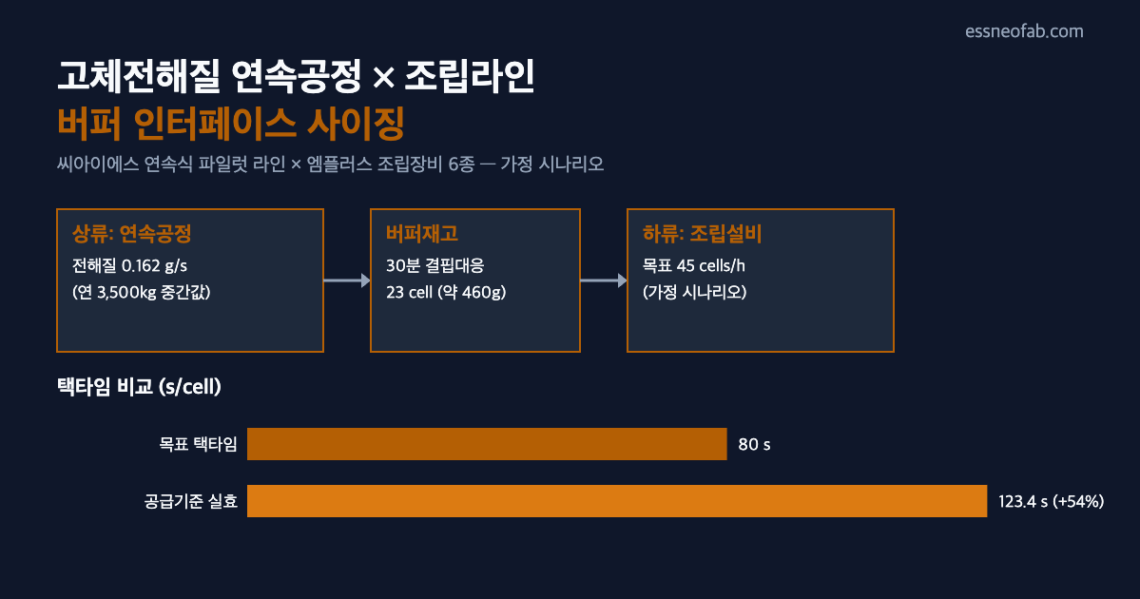
| 상류 공급 가능 조립속도(계산값) | 29.17 cells/h | 0.1620 g/s × 3600 ÷ 20 g/cell |
| 하류 목표 조립속도(가정) | 45 cells/h | 가정 시나리오(스테이션 목표치) — 실측 검증 필요 |
| 목표 택타임 | 80 s/cell | 3600 ÷ 45 |
| 공급기준 실효 택타임 | 123.4 s/cell | 3600 ÷ 29.17 |
| 택타임 손실 | 43.4 s/cell (약 54% 증가) | 123.4 − 80 |
| 30분(1,800s) 결핍 대응 버퍼재고 | 23 cell (약 460 g) | 1800s ÷ 80s/cell, 올림 처리 |
계산 결과, 상류 연속공정이 신규 목표 생산능력(3,500 kg/year, 중간값)을 그대로 가동해도 하류 조립설비가 45 cells/h를 목표로 운전한다면 초당 처리율 기준으로는 상류가 병목이 된다. 이 격차를 완충재고 없이 방치하면 조립설비는 결핍(Starvation) 상태로 대기하게 되고, 그 대기시간만큼 하류의 실효 OEE 중 가용성(Availability) 요소가 잠식된다. 30분 단위 결핍에 대응하려면 약 23개 셀 분량(460 g)의 전해질 버퍼재고를 조립설비 앞단에 상시 확보해야 한다는 것이 이번 가정 시나리오의 결론이다.
여기서 강조할 점은, 총량(연간 t 단위) 비교만으로는 이 병목이 드러나지 않는다는 것이다. 연 3,500 kg이라는 숫자는 크게 보이지만, 이를 실제 가동시간(초 단위)으로 나누면 조립설비 목표 택타임에 못 미치는 순간 처리율로 환산될 수 있다. 라인 엔지니어링 관점에서는 연간 생산능력이 아니라 초당·시간당 처리율을 기준으로 인터페이스 버퍼를 설계해야 한다.
4. 동향 스냅샷
이번 주 관찰된 인접 동향 두 건을 간략히 덧붙인다. 두 사안 모두 이번 글의 메인 메커니즘(소재-조립 버퍼 사이징)과는 별개의 인터페이스이므로 스냅샷으로만 인용한다.
- 하이니켈·실리콘 음극재 양산 동향: ‘인터배터리 2026’ 전시에서 에코프로가 니켈 94% 양산 달성·95% 개발 완료를 공개했고, 대주전자재료는 실리콘 음극재 6세대 양산을 준비 중이다(7세대는 R&D 단계). 포스코퓨처엠은 실리콘 음극재 양산기술을 확보해 2028년 양산을 계획하고 있다. 이 소재 전환들 역시 향후 조립 캐파와의 인터페이스 정합 문제를 동일하게 안고 있을 가능성이 높다.
- 배터리 패스포트(Battery Passport): 세계경제포럼(WEF) 산하 글로벌배터리얼라이언스(GBA)가 다보스포럼에서 배터리 전자여권 시제품을 최초 공개했다. 아우디·BASF·CATL·LG에너지솔루션·테슬라·폭스바겐이 참여하며, 원료부터 생산·이용·폐기까지 전주기 데이터를 추적(Traceability)하는 구조다. 본고에서 다룬 버퍼재고 입출고 데이터도 향후 이런 전주기 추적 체계와 연동될 가능성이 있다.
5. 결론 및 시사점
씨아이에스의 연속식 전환과 엠플러스의 조립장비 수주는 각각 독립적인 호재로 보도되지만, 라인 엔지니어링 관점에서는 두 공정의 순간 처리율이 정합하는지가 먼저 확인되어야 할 선행 변수다. 본고의 가정 시나리오는 격차가 존재할 경우 택타임 손실이 최대 54%까지 발생할 수 있고, 이를 상쇄하려면 30분 결핍 기준 약 23개 셀 분량의 버퍼재고가 필요하다는 점을 보였다. 다만 이 수치는 공개되지 않은 하류 목표 처리량과 셀당 전해질 사용량을 임의로 가정한 결과이므로, 실제 라인 설계에 적용하기 전 반드시 두 수치의 실측 검증이 선행되어야 한다.
FAQ
Q. 상류 생산능력이 연 2~5 t로 이미 하류보다 훨씬 크다면 버퍼가 필요 없는 것 아닌가?
A. 연간 총량으로 보면 상류가 커 보이지만, 인터페이스 설계에서 중요한 것은 순간 처리율이다. 회분식에서 연속식으로 전환한 지 얼마 되지 않은 라인은 안정화 구간에서 처리율이 균일하지 않을 수 있고, 이 구간에서 순간 공급이 하류 목표 택타임보다 낮아지는 시점이 발생할 수 있다. 총량 비교만으로 인터페이스 설계를 판단하면 이런 순간 결핍 리스크를 놓치게 된다 — 이것이 본고가 연간치를 초 단위로 환산해 별도로 산정한 이유다.
현장 적용 노트
| 항목 | 체크사항 | 실행 시점 |
|---|---|---|
| 상류 실측 처리율 확인 | 연속식 라인의 실제 g/s 처리율을 로그로 확보해 본고의 가정치(0.1620 g/s)를 대체 | 즉시 |
| 하류 목표 택타임 확정 | 조립장비 6종의 스테이션별 목표 택타임(s/cell)을 문서화 | 이번 주 |
| 셀당 전해질 사용량 실측 | 파일럿 셀 분해분석으로 g/cell 실측치 확보 | 2주 내 |
| 버퍼재고 규모 재계산 | 실측치로 본고의 계산식을 재검증하고 필요시 버퍼 랙 용량 조정 | 실측치 확보 후 |
| Traceability 로그 연동 | 버퍼 입출고 데이터를 배터리 패스포트 규격과 정합시키는 데이터 항목 사전 정의 | 배터리 패스포트 규격 확정 후 |


당신이 좋아할 만한
46파이 원통형 셀 라인전환, 압력센서-BMS 인터페이스가 택타임을 결정한다
10GWh 팩-컨테이너 통합 라인의 합류점 설계: 파워트랙×선카리드 발주로 본 두 상류 라인 동기화와 AGV 대수 산정