본문으로 바로가기
Ess-neofab

ESS·배터리 라인과 시스템 관점의 공정 기록

  • 한국어
  • English
  • 홈
  • 공정
  • 시스템
  • 인터페이스
  • Traceability
  • 뉴스·동향
  • 소개
  • 문의
  • 한국어
  • English
  • 홈
  • 공정
  • 시스템
  • 인터페이스
  • Traceability
  • 뉴스·동향
  • 소개
  • 문의

카테고리

  • Traceability (22)
  • 공정 (36)
  • 뉴스·동향 (20)
  • 시스템 (32)
  • 인터페이스 (31)

최근 글

  • 셀은 제때 나왔는데 LG엔솔 ESS 매출은 계획의 94 %였다2026년 10월 29일
  • CT 장비값 10.3% 감소로 읽는 삼성SDI 미국 3호 라인2026년 10월 22일
  • ACC 셀 500만 개, 명판 용량으로는 몇 달 분량일까2026년 10월 15일
  • 160 MW 배터리 시운전 6주, 기준선이 3배와 4.17배로 갈린다2026년 10월 8일
  • 하루 두 번 충·방전은 하루의 106.8 %, 잔존율 구간이 셀 물량을 1.47 GWh 가른다2026년 10월 1일
  • Battwoo의 EV 배터리 재사용 — 합격선 80 %와 퇴역 분포가 겹치면 병목은 입고 선별이다2026년 9월 30일
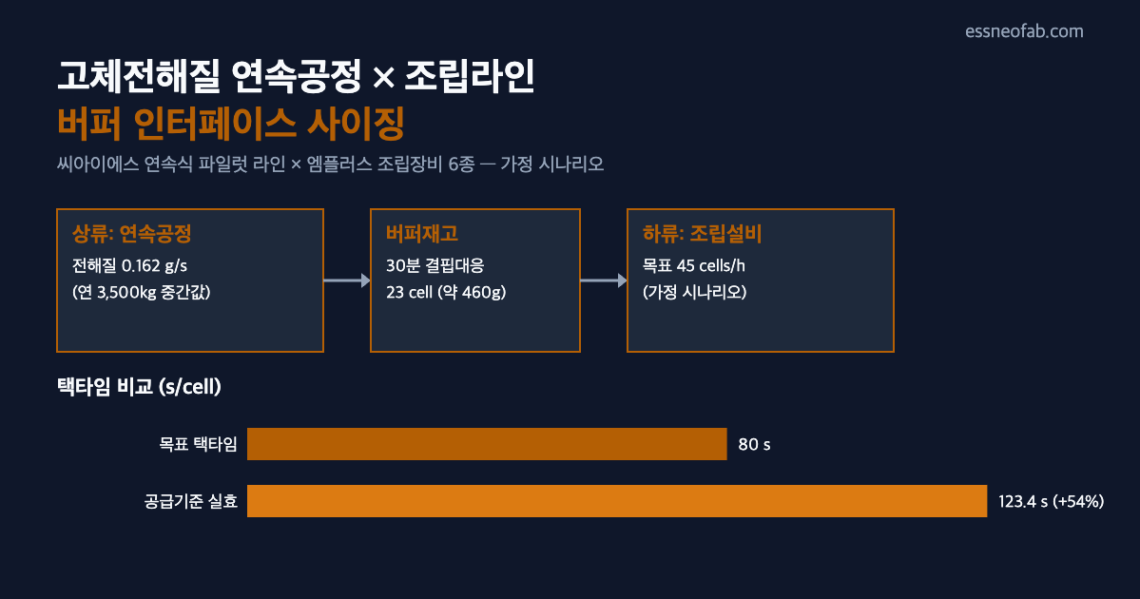
  • 고체전해질 연속공정과 조립라인 사이 버퍼재고 인터페이스 다이어그램
    공정,  인터페이스

    고체전해질 연속공정과 조립라인 사이, 버퍼 인터페이스는 어떻게 설계하는가

    2026년 8월 31일 /

    씨아이에스 대구 3공장의 황화물계 고체전해질 연속식 파일럿 라인(연 2~5 t, 기존 회분식 840 kg 대비 확대)과 엠플러스의 전고체 배터리 조립장비 6종 수주(2026년 말 개발·제작 완료 목표)는 상류 소재공정과 하류 조립공정의 생산능력이 같은 시점에 스케일업되지 않는 전형적인 인터페이스 문제를 드러낸다. 본고는 이 두 공정 사이에 필요한 버퍼재고와 택타임 손실을 가정 시나리오로 산정해, 소재-조립 인터페이스 설계가 왜 라인 전체 OEE에 선행 변수가 되는지를 정량적으로 짚는다. 계산에 사용된 하류 조립설비 목표 처리량과 셀당 전해질 사용량은 공개된 자료에서 확인되지 않아 임의로 설정한 가정값이며, 실제 라인 적용 전 반드시 실측 검증이 필요하다.
    더 보기
    ESS-neofab 댓글 1개

    당신이 좋아할 만한

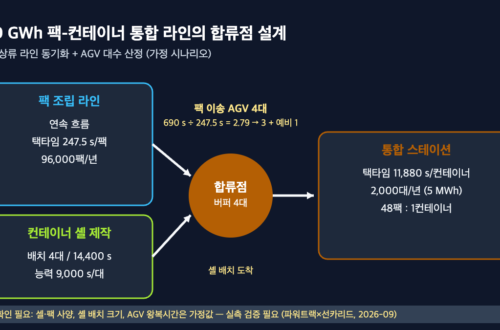
    팩 조립 라인과 컨테이너 셸 제작 라인이 합류점 버퍼에서 만나 통합 스테이션으로 이어지는 10 GWh BESS 라인 도식, AGV 4대 산정

    10GWh 팩-컨테이너 통합 라인의 합류점 설계: 파워트랙×선카리드 발주로 본 두 상류 라인 동기화와 AGV 대수 산정

    2026년 9월 10일
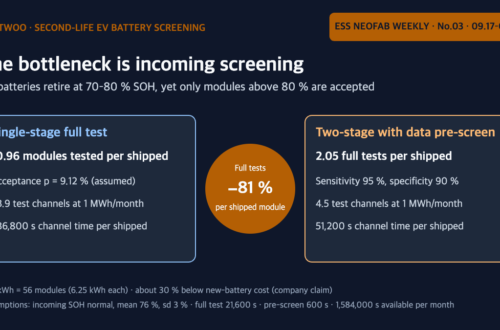
    EV 재사용 배터리 선별 공정에서 단일 전수 시험과 데이터 기반 2단 선별의 출하 모듈당 시험 수와 채널 수 비교 도식

    Battwoo의 EV 배터리 재사용 — 합격선 80 %와 퇴역 분포가 겹치면 병목은 입고 선별이다

    2026년 9월 30일
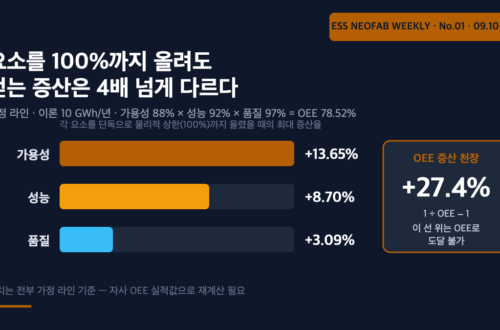
    OEE 세 요소를 각각 100%까지 올렸을 때의 최대 증산율을 비교한 막대 도식과 증산 천장 27.4퍼센트 표시

    신설이 막히면 증산은 OEE 안에서만 나온다 — 세 요소의 한계 증산 비교

    2026년 9월 18일
© 2026 Ess-neofab · ESS·배터리 라인과 시스템 관점의 공정 기록
  • 소개
  • 문의
  • 개인정보처리방침
  • 면책조항
Ashe 테마: WP Royal.
This page is also available in English. Read in English →