CATL 데브레첸 시험생산 개시 — 시험생산 기간은 설비가 아니라 목표 불량률의 자릿수가 정한다
초록
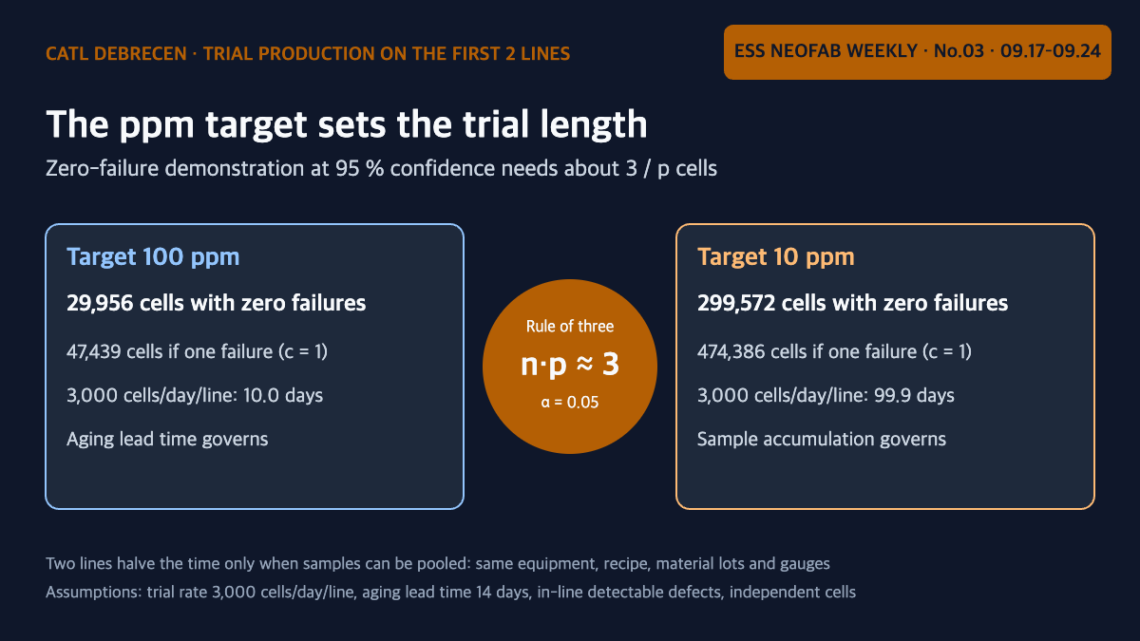
CATL은 2026년 9월 22일 헝가리 데브레첸 셀 공장의 첫 2개 생산라인에서 시험생산을 시작했고, 목적을 “양산 전 설비와 제조 공정의 셋업·최적화·검증”으로 밝혔다¹. 검증을 불량률 입증으로 정의하면, 무고장으로 95 % 신뢰수준에서 100 ppm을 입증하는 데 29,956셀, 10 ppm에는 299,572셀이 필요하다. 가정한 숙성 판정 리드타임 14일과 비교하면 100 ppm 목표에서는 숙성이, 10 ppm 목표에서는 표본 누적이 기간을 정한다. 두 번째 라인은 표본을 합산할 때만 기간을 절반으로 줄이는데, 무고장 데이터로는 라인 간 동등성을 입증할 수 없으므로 합산의 근거는 결과가 아니라 설비·레시피·자재 로트의 동일성 기록이어야 한다.
1. 결론부터 — 시험생산 기간은 목표 ppm의 자릿수가 정한다
시험생산(Trial Production)의 길이를 정하는 것은 설비 조정 속도가 아니라 “몇 ppm을 입증하려는가”다. 목표 불량률의 자릿수가 하나 내려가면 필요한 표본은 10배가 되고, 기간의 병목은 숙성 판정에서 표본 누적으로 넘어간다. 라인을 둘로 늘려도 표본을 합산할 근거가 없으면 기간은 줄지 않는다.
상황(S): CATL은 2022년 8월 데브레첸 공장을 발표했고, 2023년 여름 첫 셀 동 착공, 2026년 봄 설비 반입, 2026년 8월 사용 승인을 거쳐 IPPC 허가의 선행 조건을 충족한 뒤 9월 22일 첫 2개 라인을 가동했다¹. 문제(C): 시험생산은 “검증”을 목적으로 하지만, 무엇을 얼마의 신뢰수준으로 입증하면 끝나는지는 공개되지 않는다. 질문(Q): 시험생산의 최소 기간은 어떤 변수로 정해지는가. 답(A): 목표 ppm, 허용 불량 수, 숙성 리드타임, 그리고 라인 간 표본 합산 가능 여부다.
| 항목 | 공개 내용 | 이 글에서의 용도 |
|---|---|---|
| 시험생산 개시 | 2026-09-22, 셀 공장 첫 2개 생산라인 | 기준 사건 |
| 시험생산 목적 | 양산 전 생산설비·제조공정의 셋업·최적화·검증 | “검증”의 정량 정의 대상 |
| 계획 용량 | 전체 시설 완비 시 100 GWh(CATL 중국 외 최대) | 후속 라인 확장 맥락 |
| 기존 가동 | 2024년 가을부터 모듈 생산, 누적 537,000개 | 참고(계산 미사용) |
| 인허가 | 2026-08 사용 승인, IPPC 허가 선행조건 충족 | 참고 |
2. 메커니즘 — 무고장 입증 표본 수는 약 3/p다
불량률 p 이하임을 신뢰수준 1−α로 입증하려면, 불량 0건으로 n개를 통과시켜야 한다. 이항분포에서 (1−p)ⁿ ≤ α이므로 n = ln α / ln(1−p)이고, 95 % 신뢰수준에서는 n ≈ 2.996/p, 이른바 “3의 법칙”이 된다. 불량을 c건까지 허용하면 n = χ²(0.95; 2c+2)/(2p)로 늘어나 c = 1에서 1.584배, c = 2에서 2.102배가 된다.
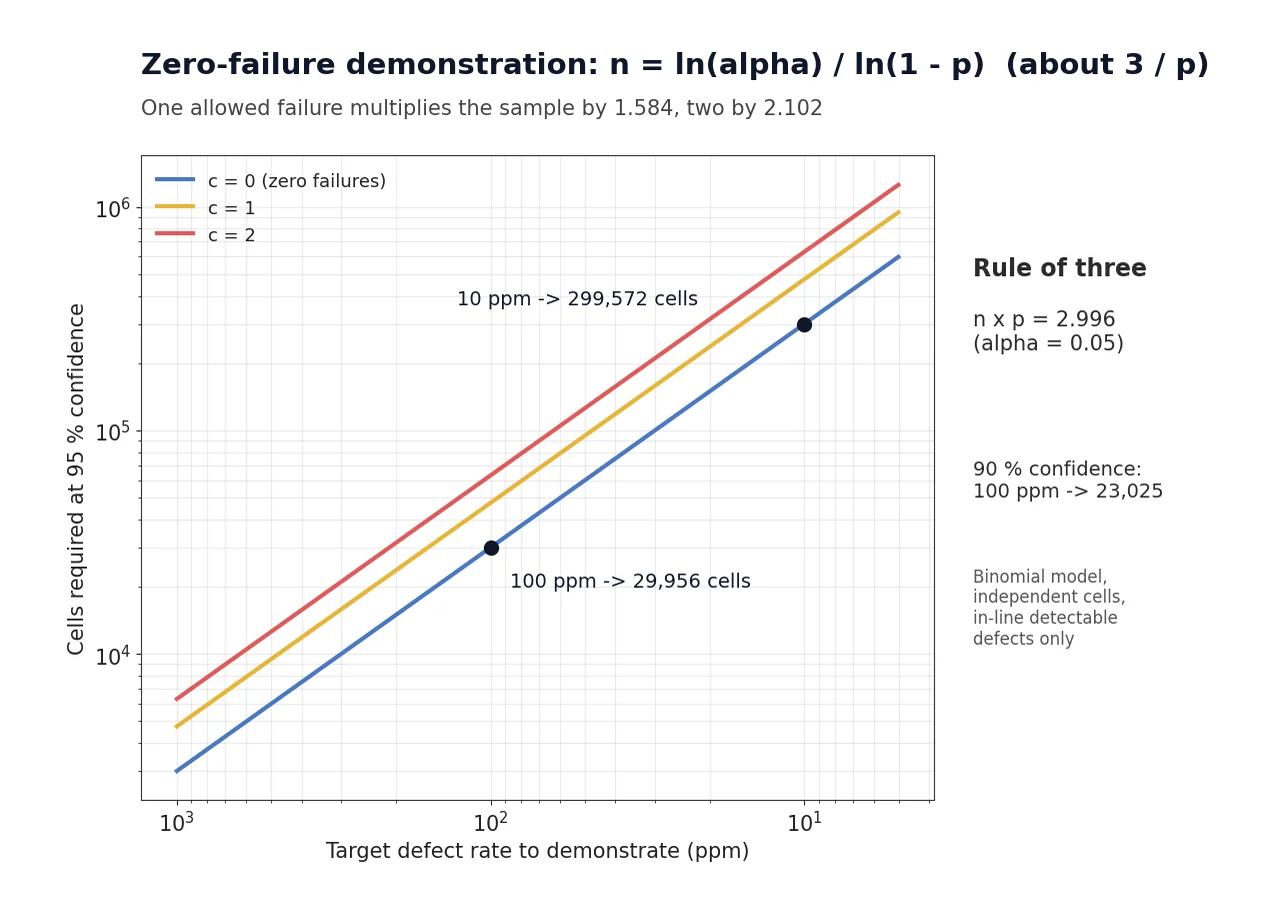
| 목표 불량률 | 무고장(c = 0) | 1건 허용(c = 1) | 2건 허용(c = 2) |
|---|---|---|---|
| 500 ppm | 5,990셀 | 9,488셀 | 12,592셀 |
| 200 ppm | 14,978셀 | 23,719셀 | 31,479셀 |
| 100 ppm | 29,956셀 | 47,439셀 | 62,958셀 |
| 50 ppm | 59,914셀 | 94,877셀 | 125,916셀 |
| 10 ppm | 299,572셀 | 474,386셀 | 629,579셀 |
※ 산정 조건: 신뢰수준 95 %(90 %로 낮추면 100 ppm 무고장 표본은 23,025셀), 셀 간 불량 독립(이항분포), 판정 대상은 라인 내 최종 검사로 검출 가능한 불량. 시사점: 표본 수는 설비가 아니라 목표 p에 반비례하므로, 목표 ppm을 먼저 적지 않은 시험생산 계획은 종료 조건이 없다.
이 값은 OEE(= 가용성 × 성능 × 품질) 중 품질 요소의 해상도와도 연결된다. 29,956셀 무고장이 말해 주는 것은 “품질 요소가 99.99 % 이상일 가능성이 95 %”라는 사실이며, 그보다 촘촘한 품질 수준은 이 표본으로 구분되지 않는다.
3. 계산 — 숙성 리드타임과 표본 누적 중 긴 쪽이 기간을 정한다
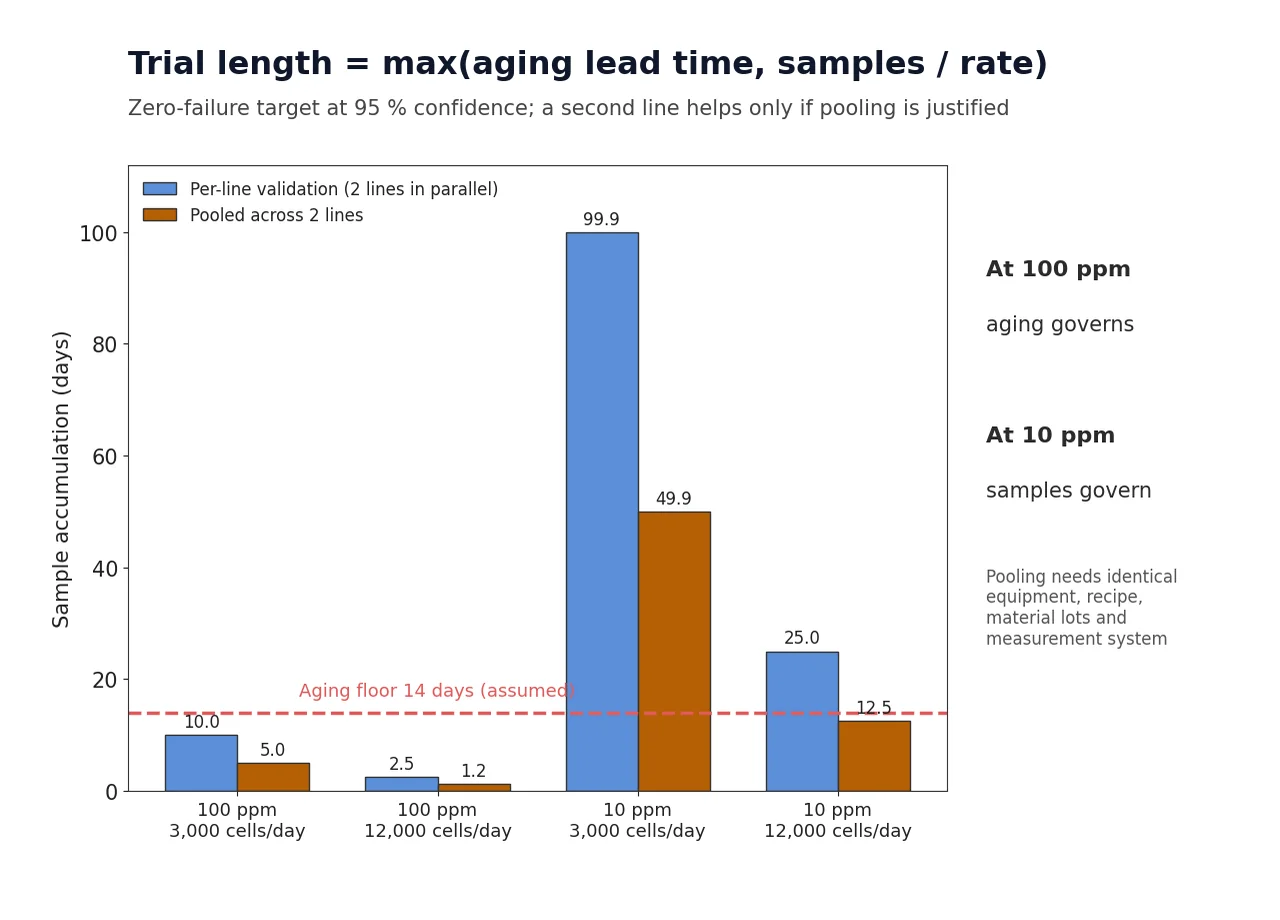
시험생산 속도를 라인당 3,000셀/일과 12,000셀/일 두 경우로 가정하고, 화성 후 숙성·자가방전 판정 리드타임을 14일(1,209,600 s)로 가정했다. 최소 기간은 “표본 누적 기간”과 “숙성 리드타임” 중 긴 쪽이며, 조정 반복이 생기면 그만큼 더해진다. 라인 2개를 따로 검증하면 각 라인이 표본을 따로 채워야 하므로 기간은 라인 1개와 같다.
| 목표 / 라인당 속도 | 표본 누적(라인별 검증) | 표본 누적(2개 라인 합산) | 지배 요인(숙성 14일 대비) |
|---|---|---|---|
| 100 ppm / 3,000셀·일 | 10.0일 | 5.0일 | 숙성 리드타임 |
| 100 ppm / 12,000셀·일 | 2.5일 | 1.2일 | 숙성 리드타임 |
| 10 ppm / 3,000셀·일 | 99.9일 | 49.9일 | 표본 누적 |
| 10 ppm / 12,000셀·일 | 25.0일 | 12.5일 | 합산 시 숙성, 라인별이면 표본 |
※ 산정 조건: 시험생산 속도·숙성 리드타임·목표 ppm은 모두 가정값(CATL 비공개), 무고장 기준, 조정 반복 0회. 비교 기준선은 “라인별 검증”이며, 합산은 아래 4절의 조건을 충족할 때만 성립한다.
표가 보여 주는 관찰은 두 가지다. 100 ppm 목표에서는 어느 속도에서도 숙성 리드타임이 기간을 정하므로, 라인 속도를 올려도 시험생산은 짧아지지 않는다. 10 ppm 목표에서는 표본 누적이 지배하고, 이때 비로소 두 번째 라인과 표본 합산이 기간을 절반으로 줄이는 실질 변수가 된다.
4. 라인·데이터 관점 — 합산의 근거는 결과가 아니라 공정 동일성 기록이다
두 라인의 표본을 합산해 공장 단위로 100 ppm을 입증했다고 해도, 각 라인이 기여한 표본은 14,978셀씩이므로 라인별로는 200 ppm까지만 입증된 상태다. 두 라인 모두 불량 0건이면 결과 데이터로는 한 라인이 30 ppm이고 다른 라인이 150 ppm인 상황을 구별할 수 없다. 즉 무고장 데이터로는 라인 간 동등성(Equivalence)을 입증할 방법이 없다.
따라서 합산의 근거는 공정 조건의 동일성, 곧 설비 사양·레시피 버전·자재 로트·측정 시스템이 같다는 기록이어야 한다. 이는 트레이서빌리티(Traceability) 데이터가 셀 ID에 라인·설비·레시피·자재 로트를 연결해 두어야 가능한 판단이다. 로트 단위로 불량이 몰리는 경우 유효 표본은 줄어드는데, 설계 효과(Design Effect)가 2이면 100 ppm 무고장 표본은 59,914셀로 두 배가 된다.
양산 중 표본 추출과 분산·평균 검정으로 용접 품질을 판정하는 방법(CN103376278A)², 공정 신호를 인라인으로 분석해 품질 문제를 조기에 검출하는 방법(US20210365009A1)³이 일반 선행기술로 알려져 있다. 다만 두 특허는 이번 시험생산과 1:1로 대응하지 않는다.
이 글은 #194(ESS-LFP 양산 전환 초기의 품질 요소 병목)와 #263(순차 커미셔닝이 만드는 혼합 OEE 착시)과 층위가 다르다. 두 글이 램프업 중 지표의 움직임을 다뤘다면, 이 글은 양산 전환 판정에 필요한 표본의 크기와 그 합산 조건을 다룬다.
5. 결론과 한계
시험생산의 최소 기간은 max(숙성 리드타임, 목표 표본 ÷ 표본 누적 속도)로 정해지고, 목표 표본은 약 3/p로 목표 ppm이 정한다. 라인 증설은 표본 합산이 정당화될 때만 검증 기간을 줄이며, 그 정당화는 무고장 결과가 아니라 공정 동일성 기록으로만 가능하다. 따라서 시험생산 계획서의 첫 줄은 설비 일정이 아니라 목표 ppm과 신뢰수준이어야 한다.
한계로, 이 모형은 라인 내 검사로 검출되는 불량만 다루며 시장에서 드러나는 잠재 불량은 별도의 신뢰성 시험이 필요하다. 또한 CATL의 실제 목표 ppm·시험 속도·판정 기준은 공개되지 않았으므로, 위 기간은 가정 시나리오이고 추가 검증이 필요하다.
FAQ
Q1. 시험생산 중 불량이 1건 나오면 어떻게 되는가?
허용 불량 수를 c = 1로 바꾸어 다시 계산하면 100 ppm 입증 표본은 29,956셀에서 47,439셀로 58.4 % 늘어난다. 이미 누적한 표본은 그대로 쓰되 종료 조건이 뒤로 밀린다. 불량 원인이 조정으로 제거되었다면 그 시점 이후를 새 표본으로 볼지, 판정 규칙을 사전에 정해 두어야 한다.
Q2. 공정능력지수(Cpk)로 입증하면 표본이 훨씬 적지 않은가?
맞다. 용량·OCV·자가방전율처럼 연속값으로 측정되는 계량형(Variables) 특성은 125셀에서 관측 Cpk 1.50이면 95 % 하한 1.336으로 Cpk 1.33 이상을 주장할 수 있고, 이는 정규분포 가정에서 단측 33 ppm에 해당한다. 그러나 정규성이 꼬리에서 성립하는지, 그리고 이물·미세 단락처럼 연속값으로 잡히지 않는 계수형(Attribute) 불량은 여전히 3/p 규칙을 따른다는 점에서 둘을 분리해 계획해야 한다.
Q3. 모듈을 이미 537,000개 만든 공장이라면 검증이 쉬운 것 아닌가?
모듈 공정의 이력은 셀 공정의 불량률을 입증하지 못한다. 공정이 다르면 표본도 달라야 하며, 모듈 라인의 경험은 측정 시스템과 데이터 연결 체계를 앞당기는 데 쓰일 뿐이다.
현장 적용 노트
| 실행 항목 | 실행 방법 | 판단 기준 | 비고 |
|---|---|---|---|
| ☐ 목표 ppm·신뢰수준 명시 | 시험생산 계획서 첫 장에 특성별 목표 ppm, 신뢰수준, 허용 불량 수 c 기재 | 종료 조건이 수치로 정의되었는가 | 가정 예: 100 ppm·95 %·c = 0 |
| ☐ 계수형·계량형 분리 | 연속값 특성은 Cpk, 불량 유무 특성은 무고장 표본으로 계획 분리 | 특성별 판정 방식 1:1 지정 | 정규성 확인 필요 |
| ☐ 합산 조건 체크리스트 | 라인 간 설비 사양·레시피 버전·자재 로트·측정 시스템 동일성 기록 | 4개 항목 전부 일치 시에만 합산 | 셀 ID 연결 필수 |
| ☐ 불량 발생 시 재산정 규칙 | c 증가 시 표본 재계산, 조정 전후 표본 구분 규칙 사전 합의 | 규칙 문서화 여부 | 사후 해석 금지 |
| ☐ 숙성 리드타임 명시 | 숙성·판정 리드타임(s)을 일정의 하한으로 표기 | max(숙성, 표본 누적) 계산 | 가정 14일 |
출처와 주석
¹ CATL, “CATL kicks off trial production of battery cells in Hungary,” PR Newswire, 2026-09-22. 시험생산 개시일·첫 2개 라인·목적(셋업·최적화·검증)·100 GWh·모듈 537,000개·인허가 경과 인용.
² CN103376278A, “Method for detecting welding firmness of lithium ion battery tab,” GCL Power New Materials(Yancheng), 2013-10-30 공개(patents.google.com). 일반 선행기술 참고.
³ US20210365009A1, “Battery manufacturing processes based on acoustic and process signal analysis,” Feasible Inc, 2021-11-25 공개(patents.google.com). 일반 선행기술 참고.
※ 특허 검색: 공개일 기준 최근 7일 신규 특허가 없어 30일로 확장 검색했으나 관련 신규 특허 0건.
※ 용어: 무고장 입증(Zero-failure Demonstration)은 불량 0건으로 목표 불량률 이하임을 보이는 계수형 판정, 설계 효과(Design Effect)는 로트 군집으로 유효 표본이 줄어드는 배수를 뜻한다. 목표 ppm·시험 속도·숙성 리드타임은 가정 시나리오이며 실측 검증이 필요하다.
이번 호 다른 기사
- 파이런텍 588·601 Ah LFP 셀 양산 — 셀 수가 절반이어도 에너지 가중 가용성은 그대로인 이유
- Battwoo의 EV 배터리 재사용 — 합격선 80 %와 퇴역 분포가 겹치면 병목은 입고 선별이다


당신이 좋아할 만한
라인에 심는 AI 비전검사 게이트: OEE·택타임 설계 변수 재정의
셀 조립 설비 FAT에서 읽는 화성 채널 사이징 — 택타임 1s가 채널 3,350개를 움직인다