레이저 노칭 사이클타임과 라인 택타임의 인터페이스 — 디이엔티 오하이오 공급계약이 보여주는 헤드 수 산정 문제
초록
디이엔티는 LH배터리컴퍼니(LG에너지솔루션-혼다 합작사)와 두 차례에 걸쳐 873억원 규모 레이저 노칭(laser notching)1 장비 공급계약을 체결했으며, 미국 오하이오주 신설 2차전지 공장에 2026년 3월까지 공급할 예정이다. 이 공급계약은 단순한 수주 소식이 아니라 노칭 공정의 사이클타임(Cycle Time)2과 라인 택타임(Takt Time)3 사이의 인터페이스 설계 문제를 드러낸다. 노칭 헤드 1개의 처리시간이 라인이 요구하는 택타임보다 길면 병렬 헤드 증설이 불가피하며, 버(burr)4 폭 규격을 강화할수록 헤드당 처리시간이 늘어나 필요 헤드 수가 비선형적으로 증가한다. 본고는 가정 시나리오를 통해 필요 헤드 수 산정식과 그 민감도를 정량화하고, 실측 검증이 필요한 항목을 별도로 표시한다.
1. 오하이오 공급계약이 던지는 질문 — 노칭 헤드는 몇 대가 필요한가
결론부터 말하면, 레이저 노칭 장비의 공급 대수는 계약 금액이나 장비 사양표만으로는 결정되지 않는다. 노칭 헤드 1대가 극판 1매를 처리하는 데 걸리는 시간(헤드 사이클타임)이 라인이 요구하는 택타임보다 길면, 라인은 반드시 복수 헤드를 병렬 배치해 유효 처리속도를 택타임 이하로 낮춰야 한다.
상황(Situation): 디이엔티는 LH배터리컴퍼니의 오하이오 신설 공장에 레이저 노칭 장비를 2026년 3월까지 공급하기로 했다. 복잡화(Complication): 공급계약 발표에는 라인 목표 생산능력, 셀 스펙, 노칭 헤드 사양이 공개되지 않았다 — 이는 장비 공급사와 발주사 사이에서만 공유되는 정보로, 외부에서는 “몇 대가 필요한가”라는 질문에 답할 수 없다. 질문(Question): 그렇다면 라인 설계자는 무엇을 기준으로 노칭 헤드 수를 산정하는가. 답(Answer): 헤드 사이클타임과 라인 택타임의 비율로 필요 헤드 수를 역산하고, 버 품질 규격이 헤드 사이클타임에 미치는 트레이드오프를 반영해야 한다.
2. 메커니즘 — 헤드 사이클타임 대 라인 택타임
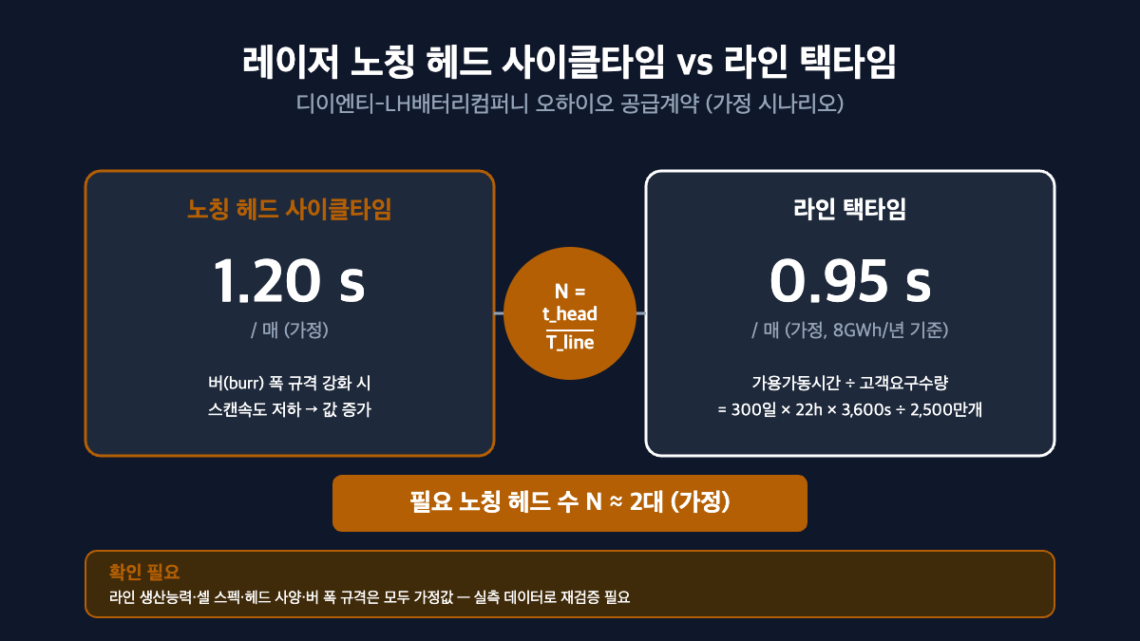
노칭 공정은 극판 웹(web)에서 개별 전극 시트를 연속적으로 절단·분리하는 공정이다. 레이저 헤드 1대가 극판 1매를 처리하는 데 필요한 시간을 헤드 사이클타임(t_head)이라 하면, 병렬 헤드 수 N대를 배치했을 때 유효 사이클타임은 t_head/N이 된다. 이 값이 라인 택타임(T_line) 이하가 되어야 노칭 공정이 병목이 되지 않는다.
필요 헤드 수는 다음 식으로 산정한다.
N ≥ t_head / T_line
여기서 라인 택타임(T_line)은 OEE5 및 생산목표에서 역산한 값이다. 다음은 확인이 필요한 가정값을 명시한 시나리오다.
| 변수 | 가정값 | 비고 |
|---|---|---|
| 라인 연산 생산능력 | 8 GWh/년 (가정) | 확인 필요 — 오하이오 공장 공식 목표 미공개 |
| 셀 스펙 | 100 Ah × 3.2 V = 320 Wh/셀 (가정) | 확인 필요 — 파우치/각형 여부 미공개 |
| 가동조건 | 연 300일 × 2교대 22 h/일 (가정) | 기존 업계 관행값 적용 |
| 필요 셀 수 | 25,000,000 개/년 | 8×10⁹ Wh ÷ 320 Wh |
| 연간 가동시간 | 23,760,000 s | 300일 × 22 h × 3,600 s |
| 라인 택타임(T_line) | 0.95 s/매 (가정) | 매엽 기준 단순화 — 실제로는 적층수만큼 세분 필요(확인 필요) |
| 헤드 사이클타임(t_head, 표준 스캔) | 1.20 s/매 (가정) | 레이저 스캔속도 기준 |
| 필요 헤드 수(N) | 2대 | N = 1.20/0.95 = 1.26 → 올림 |
버 폭 규격을 강화하면(예: 목표 버 폭을 0.025 mm 이하로 낮추면) 레이저 스캔 속도를 늦춰야 하므로 헤드 사이클타임이 늘어난다. 이때 t_head가 1.50 s/매로 증가한다고 가정하면 N = 1.50/0.95 = 1.58 → 여전히 2대로 반올림되지만, 헤드당 여유율(버퍼)은 크게 줄어든다. 민감도는 다음과 같이 표현된다.
∂N/∂t_head = 1/T_line ≈ 1.05 (헤드 수/s)
즉 헤드 사이클타임이 1 s 늘어날 때마다 필요 헤드 수는 약 1.05대씩 증가하는 관계다. 버 품질 규격과 처리속도 사이의 이 트레이드오프가 노칭 헤드 증설 여부를 결정하는 실질적 변수이며, 공급계약의 금액이나 납기만으로는 드러나지 않는다.
3. 근거 — 디이엔티 계약과 선행 특허
디이엔티는 기존 레이저 노칭 장비 외에 ‘프레스’ 장비 라인업을 신규로 추가한다고 밝혔다. 이는 노칭 이후 공정(스태킹·압연)과의 인터페이스를 자사 장비 포트폴리오 내에서 통합 관리하려는 전략으로 해석할 수 있다. 아래는 레이저 노칭 및 버 관리와 관련된 선행 특허로, 디이엔티-LH배터리컴퍼니 계약과 1:1로 매칭되는 특허는 확인되지 않았으며 공정 일반의 선행기술 참고자료로만 인용한다.
| 공개번호 | 제목 | 관련 내용 |
|---|---|---|
| KR20200133942A | Electrode notching device | 버(burr)를 절단면에 남는 극판 바디·활물질 잔류물로 정의 |
| KR101700113B1 | Electrode Notching Processing Apparatus for Electrode of Secondary Battery | 탭 부위 이물질·진동으로 인한 절단 불량 문제 다룸 |
| KR102181983B1 | Laser notching device | 극판 필름 레이저 노칭 장치 기본 구조 |
| US11594713B2 | Notching apparatus and method for secondary battery | 공정시간 단축·건조효율 개선으로 불량률 저감 |
버 결함은 노칭 공정 내부에서 끝나지 않는다. 절단면에 남은 잔류물이 하류 스태킹 공정에서 정렬 불량이나 내부 단락 리스크로 이어질 수 있어, 노칭 직후 비전검사 게이트에서 리젝트율이 상승하면 라인 전체의 OEE 중 품질(Quality) 요소가 저하된다. 즉 노칭 헤드 수 산정은 단순 처리속도 문제가 아니라 하류 품질 게이트의 리젝트 버퍼 설계와 함께 검토해야 하는 인터페이스 문제다.
4. 동향 스냅샷
이번 주 확인된 관련 동향 중 본고의 메인 소재와 직접 연결되지는 않으나 참고할 만한 두 건을 짧게 남긴다.
- 인도 중앙전력청(CEA)이 BESS·재생에너지·양수발전 등 33 kV 이상 계통연계 기술기준 전면 개편 초안을 발표했다(2026-09-02까지 의견수렴). 같은 시기 IEEE 2800.2-2026(IBR 계통연계 시험·검증 절차 권고안)도 공표됐다 — 국내 ESS 계통접속 대기열 이슈(essneofab.com/?p=201)와는 별개로, 해외 계통연계 기술기준이 빠르게 재정비되고 있다.
- 전고체 배터리 파일럿 라인 현황이 동시다발적으로 갱신됐다: QuantumScape ‘Eagle Line'(2026-02-04 준공), 국내 SK온(대전, 2029년 목표)·삼성SDI(수원 S라인, 2027년 목표)·LG에너지솔루션(오창 구축 중)·현대차(자체 파일럿 가동)까지 각사 일정이 엇갈린다. 다만 업계 공통으로 황화물계 파일럿 라인의 초회수율(FPY)은 70% 미만으로, 상업화 기준 95% 이상과는 아직 거리가 있다.
5. 결론 및 시사점
디이엔티-LH배터리컴퍼니 계약이 보여주는 것은 노칭 장비 공급 자체가 아니라, 노칭 사이클타임과 라인 택타임 사이의 인터페이스를 어떻게 설계하느냐의 문제다. 본고에서 제시한 헤드 수 산정식(N ≥ t_head/T_line)과 민감도(∂N/∂t_head ≈ 1.05)는 모두 라인 생산능력·셀 스펙·가동조건을 임의로 가정한 시나리오에 기반한다. 실제 오하이오 공장의 라인 스펙, 노칭 헤드 사양, 버 폭 규격은 공개되지 않았으므로 위 수치는 추정 근거로만 활용하고, 실측 데이터 확보 후 재검증이 필요하다.
FAQ
Q. 노칭 헤드를 무조건 늘리면 병목이 해소되지 않는가?
A. 아니다. 헤드 수를 늘려 유효 사이클타임을 낮추더라도, 하류 스태킹·검사 게이트의 택타임이 그대로면 병목이 이동할 뿐이다. 또한 헤드 간 정렬 오차가 커지면 오히려 버 품질이 불균일해질 수 있어, 헤드 증설은 하류 인터페이스 전체를 함께 재설계할 때만 의미가 있다.
현장 적용 노트
| 점검 항목 | 확인 방법 | 비고 |
|---|---|---|
| 라인 택타임 재계산 | 실제 라인 생산목표·셀 스펙·가동시간으로 T_line 재산정 | 본고 가정값(0.95 s/매) 대체 필요 |
| 헤드 사이클타임 실측 | 공급사 사양서의 헤드당 처리시간(스캔속도 조건별) 확보 | 버 폭 규격별 값 별도 요청 |
| 버 폭 규격 확정 | 하류 스태킹 공정의 정렬 허용오차와 대조해 목표 버 폭(mm) 설정 | 확인 필요 — 본고 0.025 mm는 가정값 |
| 리젝트 버퍼 용량 점검 | 노칭 직후 비전검사 게이트 리젝트율과 버퍼 재고 여유 확인 | OEE 품질요소와 연동 관리 |
1 노칭(Notching): 전극 웹에서 개별 전극 시트를 절단·분리하는 공정.
2 사이클타임(Cycle Time): 설비 1대(또는 1개 헤드)가 제품 1개(또는 1매)를 처리하는 데 걸리는 시간. 택타임과 혼용 금지.
3 택타임(Takt Time) = 가용가동시간 ÷ 고객요구수량.
4 버(Burr): 레이저 절단면에 남는 극판 바디·활물질의 잔류물.
5 OEE = 가용성 × 성능 × 품질.


당신이 좋아할 만한
EV 라인의 ESS 전환, OEE는 어디서 깨지는가
46파이 원통형 셀 라인전환, 압력센서-BMS 인터페이스가 택타임을 결정한다