셀 ID 레이저 DPM 판독률 99.5% vs 99.95%: No-Read가 교대당 예외 건수와 OEE에 미치는 영향
초록
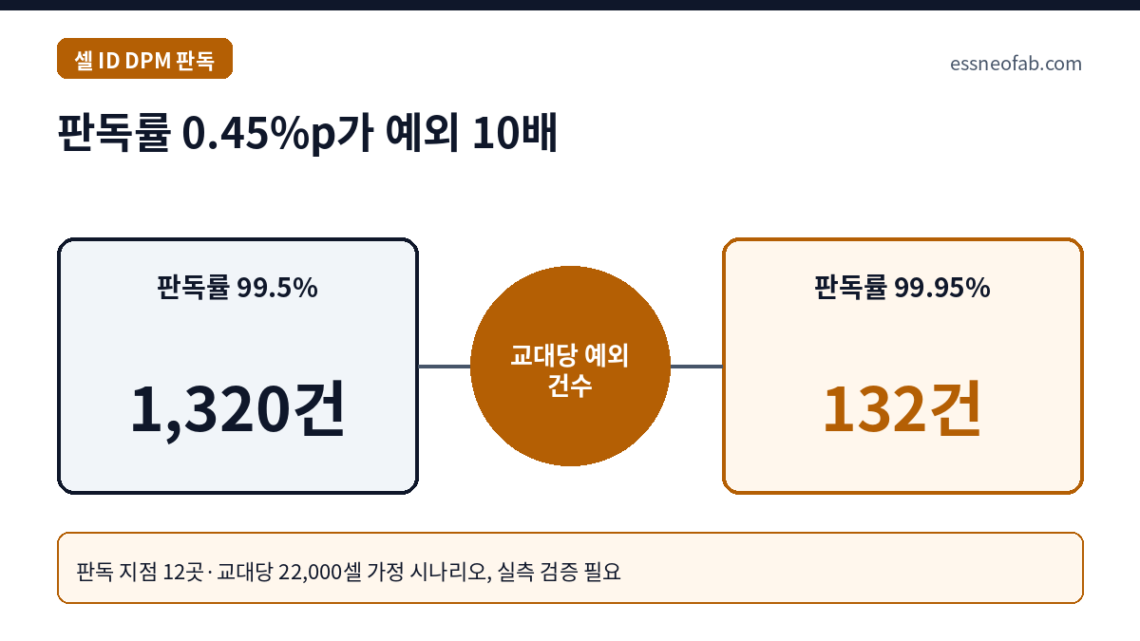
셀 ID 직접부품마킹(DPM)의 판독률은 판독 지점 1곳 기준의 확률이지만, 라인은 이를 셀 1개가 통과하는 판독 지점 수만큼 거듭제곱해서 경험한다. 판독 지점 12곳, 교대당 22,000셀을 가정하면 판독률 99.5%는 교대당 1,320건의 No-Read 예외를 만들고, 99.95%는 132건을 만든다. 같은 가정에서 OEE는 기준선 84.64% 대비 99.5%에서 75.50%로 9.14%p 하락하는 반면, 99.95%에서는 84.13%로 0.51%p 하락에 그친다. 따라서 DPM 사양은 “판독률 몇 %”가 아니라 “마킹 직후 검증 등급(ISO/IEC 29158) + 교대당 허용 예외 건수 + 예외 처리 인력 이용률”의 세 항목으로 정의해야 한다.
1. 결론부터 — 99.5%는 셀 기준으로 94%다
판독률 99.5%의 DPM은 판독 지점 12곳을 거치는 셀 라인에서 셀 100개 중 약 6개에 예외를 발생시키며, 이 예외를 처리하는 인력 수요가 교대 가용시간을 초과하는 순간 성능 손실이 가용성 손실로 전이된다. 판독률을 99.95%로 끌어올리면 같은 라인에서 예외 처리 인력 이용률은 105.0%에서 10.5%로 떨어진다.
상황(S): 셀 ID는 레이저로 캔·파우치 표면에 2D DataMatrix[1]를 직접 새기는 DPM[2] 방식으로 부여되고, 이후 공정마다 고정식 리더가 이를 판독해 공정 데이터를 셀 ID에 결속한다. 전개(C): 설비 사양서에는 흔히 “판독률 99.5% 이상” 같은 단일 수치가 적히며, 이 수치는 충분히 높아 보인다. 질문(Q): 이 수치는 라인의 예외 건수, OEE[3], 트레이서빌리티[4] 완전성으로 번역하면 얼마인가? 답(A): 판독 지점 수 N에 대해 셀 기준 무예외 통과율은 rN이며, 99.5%·12지점이면 94.16%, 99.95%·12지점이면 99.40%다.
이 글이 반박하려는 통념은 “판독률 0.45%p 차이는 미세하다”는 인식이다. 0.45%p는 예외 건수로 10배 차이이며, 예외 처리 구조에 따라 그 10배가 인력 한계를 넘는지 여부가 갈린다.
2. 메커니즘 — 검증 등급과 판독률은 다른 층위의 지표다
DPM 품질을 다루는 표준은 세 층으로 나뉜다. 심볼 구조는 ISO/IEC 16022, 인쇄 품질 등급은 ISO/IEC 15415, 직접부품마킹 전용 품질 평가는 ISO/IEC 29158이 담당한다. 라인 관점에서 중요한 구분은 검증 등급(verification grade)은 마킹 직후 1회 측정하는 마크 자체의 품질이고, 판독률(read rate)은 하류 리더가 실제 조건에서 읽어내는 비율이라는 점이다.
| 문서 | 현행판(확인일 2026-09-23) | 측정·규정 대상 | 라인에서의 역할 |
|---|---|---|---|
| ISO/IEC 16022 | 2024년판(제3판, 2006년판 대체) | DataMatrix 심볼 구조, 인코딩, 오류정정, 참조 디코딩 알고리즘 | 코드 크기·데이터 용량 설계 기준 |
| ISO/IEC 15415 | 2024년판(제3판, 2011년판 대체) | 2D 심볼 인쇄 품질. 파라미터별 등급 중 최저값이 종합 등급. 4.0~0 수치 등급(A~F 대응) | 라벨·인쇄 코드 검증. DPM에는 29158 병용 시 상관성이 더 높다고 표준 소개문이 안내 |
| ISO/IEC 29158 | 2025년판(제2판). 2020년판 및 TR 29158:2011(AIM DPM-1-2006 기반) 대체 | DPM 전용 조명 조건(90°, D, 30Q, 30T, 30S)과 셀 대비(Cell Contrast), 셀 변조(Cell Modulation), 최소 반사율 등 수정 파라미터 | 마킹 스테이션 직후 인라인 검증 기준. 등급은 조명 각도 지정자와 함께 DPM 등급으로 보고 |
표 1에서 읽어야 할 점은 29158 등급이 판독률을 직접 보증하지 않는다는 것이다. 마킹 직후 등급이 양호해도 이후 공정의 표면 오염, 외장 처리, 취급 흔적, 리더별 조명·초점 조건이 달라지면 하류 판독률은 낮아진다. 따라서 마킹 직후 요구 등급은 하류 최악 조건의 판독 여유를 역산해 정해야 하며, 이 역산은 실측 검증이 필요하다.
No-Read가 발생했을 때 라인이 택할 수 있는 처리 경로는 세 가지다. 첫째, 스테이션 내 자동 재판독(조명 전환·재촬상). 둘째, 정지 후 작업자 핸드헬드 판독(정지-해결형). 셋째, 리젝트 버퍼[5]로 분기 후 오프라인 수동 판독·재투입(분기형). 첫째와 둘째는 성능 손실을, 셋째는 인력 부하와 트레이서빌리티 결손을 만든다.
3. 가정 시나리오 계산 — 예외 건수, 인력 이용률, OEE
계산 전제는 다음과 같다(전부 가정). 교대 가용가동시간 26,400 s(교대 28,800 s − 계획정지 2,400 s), 교대당 고객요구수량 22,000셀, 따라서 택타임[6]은 26,400 s ÷ 22,000 = 1.2 s다. 셀 1개가 거치는 판독 지점은 12곳이며, 이 중 4곳은 병목과 동기 결합된 정지-해결형, 8곳은 버퍼로 분리된 분기형이다.
정지-해결형 4곳에서는 No-Read마다 자동 재판독 0.6 s가 소요되고, 그중 20%는 재판독에도 실패해 작업자 해결로 15 s 정지한다. 분기형 8곳에서는 분기 1건당 오프라인 수동 판독·재투입에 작업자 30 s가 소요된다. 예외 처리 작업자는 1명이며, 모든 No-Read 중 2%는 수동으로도 ID를 복원하지 못해 격리 대상이 된다고 가정한다. 판독 실패는 지점 간 독립으로 가정한다.
| 항목 | 판독률 99.5% | 판독률 99.9% | 판독률 99.95% |
|---|---|---|---|
| 셀 기준 무예외 통과율(r12) | 94.16% | 98.81% | 99.40% |
| 교대당 No-Read 예외 건수(12지점 합) | 1,320건 | 264건 | 132건 |
| 정지-해결형 손실 시간(4지점) | 1,584 s | 316.8 s | 158.4 s |
| 성능 손실(가용가동시간 대비) | 6.00% | 1.20% | 0.60% |
| 택타임 환산 미생산 셀 | 1,320셀 | 264셀 | 132셀 |
| 예외 처리 작업자 수요 시간 | 27,720 s | 5,544 s | 2,772 s |
| 작업자 이용률(1명, 26,400 s 기준) | 105.0% | 21.0% | 10.5% |
| 가용성 손실(초과 작업분 하한 근사) | 5.00% | 0% | 0% |
| ID 복원 불가 셀(교대당) | 26.4셀 | 5.28셀 | 2.64셀 |
| 트레이서빌리티 완전성 | 99.880% | 99.976% | 99.988% |
| OEE(기준선 84.64%) | 75.50% | 83.61% | 84.13% |
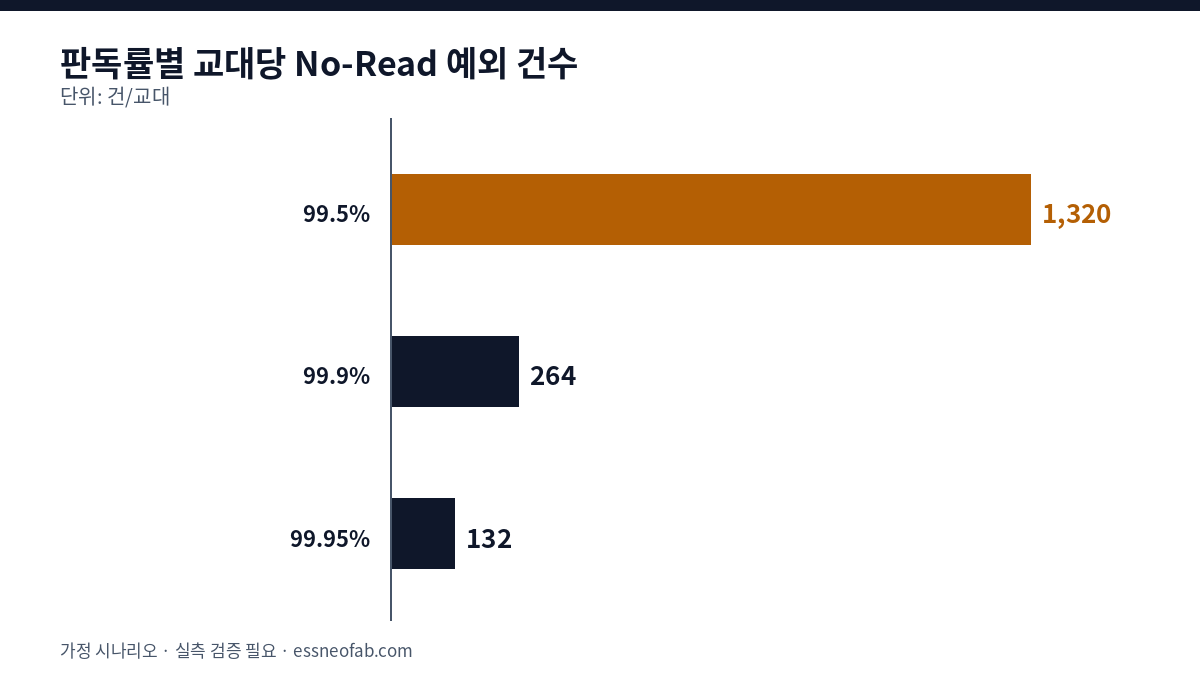
표 2의 핵심은 99.5%와 99.95% 사이의 OEE 차이 8.63%p가 성능 손실(6.00%)만으로 설명되지 않고, 거의 같은 크기의 가용성 손실(5.00%)이 작업자 이용률 100% 초과에서 추가된다는 점이다. 이용률이 100%를 넘으면 리젝트 버퍼가 비워지지 못하고, 버퍼가 차는 순간 분기형 지점도 정지-해결형으로 바뀐다. 표 2의 가용성 손실 5.00%는 초과 작업분을 정지로 1:1 환산한 하한 근사이며, 대기행렬 특성상 이용률이 100%에 근접하면 실제 손실은 이보다 커진다.
택타임은 수요로 정해지는 값이므로 No-Read가 택타임 자체를 바꾸지는 않는다. 바뀌는 것은 택타임 1.2 s를 지킬 여유이며, 99.5%에서는 교대당 1,320셀 상당의 생산 기회가 판독 예외 처리로 소실된다. 이 수치는 사이클타임이나 FPY와 별개로 관리해야 한다.
4. 적용 한계와 차별점 — 독립 가정이 깨지는 방향
표 2는 판독 실패가 지점 간 독립이라는 가정 위에 있다. 실제로는 마크 결함이 있는 셀이 여러 지점에서 반복 실패하는 상관 구조가 나타나며, 이 경우 셀 기준 예외 셀 수는 줄지만 동일 셀이 버퍼를 반복 점유해 인력 부하는 크게 줄지 않는다. 상관 계수는 라인별로 다르므로 지점별 No-Read 로그를 셀 ID 기준으로 결합해 확인해야 한다.
또한 리더 판독률은 리더 사양만의 함수가 아니다. 조명 각도, 작업거리, 트리거 타이밍, 셀 자세 편차가 모두 변인이며, 설비 단위 시험(FAT)의 판독률을 양산 라인에 1:1로 대입할 수 없다. 통제된 변인에서 측정한 판독률과 양산 판독률 사이의 차이는 추가 검증이 필요하다.
이는 셀 이력관리가 라인 단위에서 끊기는 지점을 구조적으로 다룬 셀 이력관리, 라인 단위에서 끊기는 지점은 어디인가와 결이 다르다. 그 글이 결속 구조의 단절 위치를 다뤘다면, 이 글은 결속의 입력인 판독 1회의 실패 확률이 라인 전체의 예외 부하로 증폭되는 계산을 다룬다. 셀 ID 이벤트율이 셀 개수에 비례한다는 관점은 셀 인바운드 인터페이스와 셀 ID 이벤트율에서 다뤘으며, 본 글의 예외 건수는 그 이벤트율에 (1 − r)을 곱한 값으로 연결된다.
5. 결론과 시사점
DPM 사양을 판독률 단일 수치로 정의하면 라인이 실제로 부담하는 예외 부하가 드러나지 않는다. 판독 지점 수 N, 교대당 셀 수, 예외 처리 경로별 소요 시간을 곱하면 판독률은 교대당 예외 건수와 인력 이용률로 번역되며, 이 번역 결과가 OEE의 성능·가용성 요소를 동시에 결정한다.
본 가정에서 인력 이용률이 100%를 넘지 않는 판독률 하한은 99.5%와 99.9% 사이에 위치한다. 따라서 목표 사양은 하류 전 지점 판독률 99.95% 이상, 마킹 직후 ISO/IEC 29158 등급 기준 합의, 예외 처리 작업자 이용률 50% 이하로 설정하는 것을 제안한다. 이 목표값은 본 가정 시나리오 기반의 임의 설정값이며 라인별 실측 검증이 필요하다.
FAQ
Q. 오류정정이 있는 DataMatrix라면 마크가 일부 손상되어도 읽히므로 판독률 걱정은 과장된 것 아닌가?
A. 오류정정은 마크 일부 손상을 복원할 수 있지만, 조명 반사·초점 이탈·트리거 누락처럼 이미지 자체를 확보하지 못하는 실패는 복원하지 못한다. 또한 오류정정 여유를 마킹 단계에서 이미 소진하면(검증 항목의 미사용 오류정정 등급 저하) 하류 오염에 대한 여유가 사라진다. 따라서 오류정정은 판독률의 하한을 올리는 요인이지 예외 건수 계산을 대체하지 않는다.
Q. 수동 판독 대신 작업자가 ID를 키보드로 입력하면 30 s보다 빠르지 않은가?
A. 시간은 단축될 수 있으나 전사 오류가 새로운 결함 모드로 추가된다. 잘못 입력된 ID는 다른 셀의 이력과 결속되어, 결손보다 탐지하기 어려운 오결속을 만든다. 수동 처리 경로는 핸드헬드 리더 판독으로 제한하고, 키 입력은 별도 승인 절차를 두는 편이 트레이서빌리티 완전성 관점에서 합리적이다.
현장 적용 노트
월요일 아침에 바로 실행 가능한 항목으로 정리했다.
| 체크 | 실행 방법 | 비고 |
|---|---|---|
| ☐ 판독 지점 전수 목록화 | 셀 ID를 읽는 모든 리더를 공정 순서대로 나열하고 N을 확정, 각 지점을 정지-해결형/분기형으로 분류 | N이 확정되어야 rN 계산 가능 |
| ☐ 지점별 No-Read 로그 추출 | 최근 교대 10회분 리더 로그에서 지점별 판독 시도 수와 No-Read 수를 집계 | 표본 기간·온습도 조건을 함께 기록 |
| ☐ 예외 처리 시간 실측 | 자동 재판독, 정지 해결, 오프라인 수동 판독 각 경로의 소요 시간(s)을 20건 이상 측정 | 평균과 함께 90백분위값 기록 |
| ☐ 작업자 이용률 산출 | 예외 건수 × 경로별 소요 시간 ÷ 가용가동시간으로 이용률 계산 | 50% 초과 시 버퍼 포화 위험 검토 |
| ☐ 마킹 직후 검증 등급 합의 | 마킹 공급사와 ISO/IEC 29158 기준 조명 조건·요구 등급을 서면 합의 | 하류 최악 조건 판독 여유로 역산 |
각주
[1] DataMatrix: 정사각형 또는 직사각형 모듈 배열로 데이터를 표현하는 2D 매트릭스 심볼로지. ISO/IEC 16022로 규정된다.
[2] 직접부품마킹(Direct Part Marking, DPM): 라벨 부착 없이 레이저·도트핀 등으로 부품 표면에 식별 코드를 직접 새기는 방식.
[3] OEE(Overall Equipment Effectiveness): 가용성 × 성능 × 품질.
[4] 트레이서빌리티(Traceability): 개별 제품 ID에 공정·자재·검사 이력을 결속해 역추적·순추적을 가능하게 하는 체계.
[5] 리젝트 버퍼(Reject Buffer): 주 흐름에서 분기된 예외 제품을 일시 적재하는 공간. 용량과 비우는 주기가 인력 부하와 연동된다.
[6] 택타임(Takt Time): 가용가동시간 ÷ 고객요구수량. 사이클타임(Cycle Time)이나 FPY와 혼용하지 않는다.
출처: ISO, “ISO/IEC 29158:2025 — Bar code symbol quality test specification — Direct part mark (DPM)”, 2025, https://www.iso.org/standard/87123.html / ISO, “ISO/IEC 29158:2020 — Direct Part Mark (DPM) Quality Guideline”(withdrawn), https://www.iso.org/standard/69411.html / ISO, “ISO/IEC TR 29158:2011”, https://www.iso.org/standard/45237.html / ISO/IEC TR 29158:2011 샘플 PDF(조명 조건·파라미터), iTeh Standards, https://cdn.standards.iteh.ai/samples/45237/e2de6c466ac741928e2b089ab9ad44ee/ISO-IEC-TR-29158-2011.pdf / ISO, “ISO/IEC 15415:2024 — Two-dimensional symbols”, 2024, https://www.iso.org/standard/76876.html / ISO, “ISO/IEC 16022:2024 — Data Matrix bar code symbology specification”, 2024, https://www.iso.org/standard/80926.html / Axicon, “ISO/IEC standard for 2D barcodes”(등급 체계), https://axicon.com/iso-2d
측정·산정 조건: 교대 28,800 s, 계획정지 2,400 s, 가용가동시간 26,400 s, 교대당 22,000셀, 판독 지점 12곳(정지-해결형 4, 분기형 8), 자동 재판독 0.6 s, 재판독 실패율 20%, 정지 해결 15 s, 오프라인 수동 판독 30 s, 예외 처리 작업자 1명, ID 복원 불가율 2%, 지점 간 판독 실패 독립, 기준선 OEE 구성(가용성 90%·성능 95%·품질 99%)은 전부 가정값이다. 성능 손실은 가용가동시간 대비 단순 비율로 근사했고, 온습도·표본 수 조건은 실측 시 별도 기록해야 한다. 실측 검증이 필요하다.


당신이 좋아할 만한
배터리 이력관리제 이후: 식별번호는 이어져도 운전 이력은 끊긴다 — ESS 재사용 랙의 이력 연속 확률
셀 이력관리, 라인 단위에서 끊기는 지점은 어디인가