삼성SDI, GM 합작공장을 ESS 거점으로 돌린다
초록
삼성SDI가 2026년 8월 11일 GM과의 미국 배터리 합작법인 ‘SDI-GM 시너지셀즈’의 GM 보유 지분 49.99 %를 인수해 단독 법인으로 전환한다고 밝혔다. 대상은 인디애나주 뉴칼라일의 연 27 GWh(최대 36 GWh 확장 계획) 공장이며, 삼성SDI는 2026년 말까지 미국 내 ESS 배터리 생산능력을 약 30 GWh로 끌어올린다는 방침이다. 본고는 같은 GWh를 EV 셀 대신 ESS 셀로 채울 때 공장 부하가 어떻게 재배치되는지를 가정 시나리오로 계산한다. 셀당 에너지가 큰 ESS 셀로 바꾸면 연간 셀 수는 58.7 % 줄어 조립·검사처럼 셀 개수에 비례하는 공정은 여유가 생기지만, 전극 면적에 비례하는 코팅 공정의 부하는 그대로 남아 병목이 전극 쪽으로 이동한다.
1. 결론부터 — ESS 전환은 공장을 느리게 만드는 것이 아니라 병목을 옮긴다
같은 GWh 안에서 EV 셀을 ESS 셀로 바꾸면 셀 개수 비례 공정의 부하는 크게 줄지만 에너지 비례 공정의 부하는 줄지 않으므로, 전환 설계의 초점은 조립 속도가 아니라 전극 공정의 사양 전환 유연성이다.
상황(S): EV 배터리 수요 증가세가 예상보다 둔화한 반면, AI 데이터센터와 신재생에너지 확대로 미국 ESS 수요는 빠르게 늘고 있다. 전개(C): 삼성SDI는 합작 지분을 정리해 북미 첫 단독 공장을 확보했고, 이를 ESS 확대의 생산 유연성 기반으로 설명했다. 질문(Q): EV 전용으로 설계된 라인이 ESS를 맡으면 어느 공정이 먼저 한계에 닿는가? 답(A): 셀 수가 아니라 전극 면적을 따라가는 공정이다.
2. 사실관계
| 구분 | 기존(합작 체제) | 전환 후(단독 운영) |
|---|---|---|
| 지배 구조 | 삼성SDI·GM 합작 | 삼성SDI가 GM 지분 49.99 % 인수, 단독 법인 |
| 공장 | 미국 인디애나주 뉴칼라일, 연 27 GWh(최대 36 GWh 확장 계획) | |
| 생산 대상 | EV 배터리 중심 | EV + ESS(구체 비중·시점 미공개) |
| GM과의 관계 | 차세대 각형 배터리 공동개발은 별도로 유지 | |
| 회사 목표 | 2026년 말 미국 내 ESS 배터리 생산능력 약 30 GWh | |
참고로 이 공장은 삼성SDI가 스텔란티스와 인디애나주 코코모에서 운영하는 스타플러스에너지와는 별개의 사업장이다. 뉴칼라일 공장의 ESS 전환 비중과 시점은 공식 발표되지 않았으므로 확인 필요 항목으로 둔다.
3. 메커니즘 — 같은 GWh, 다른 셀 수
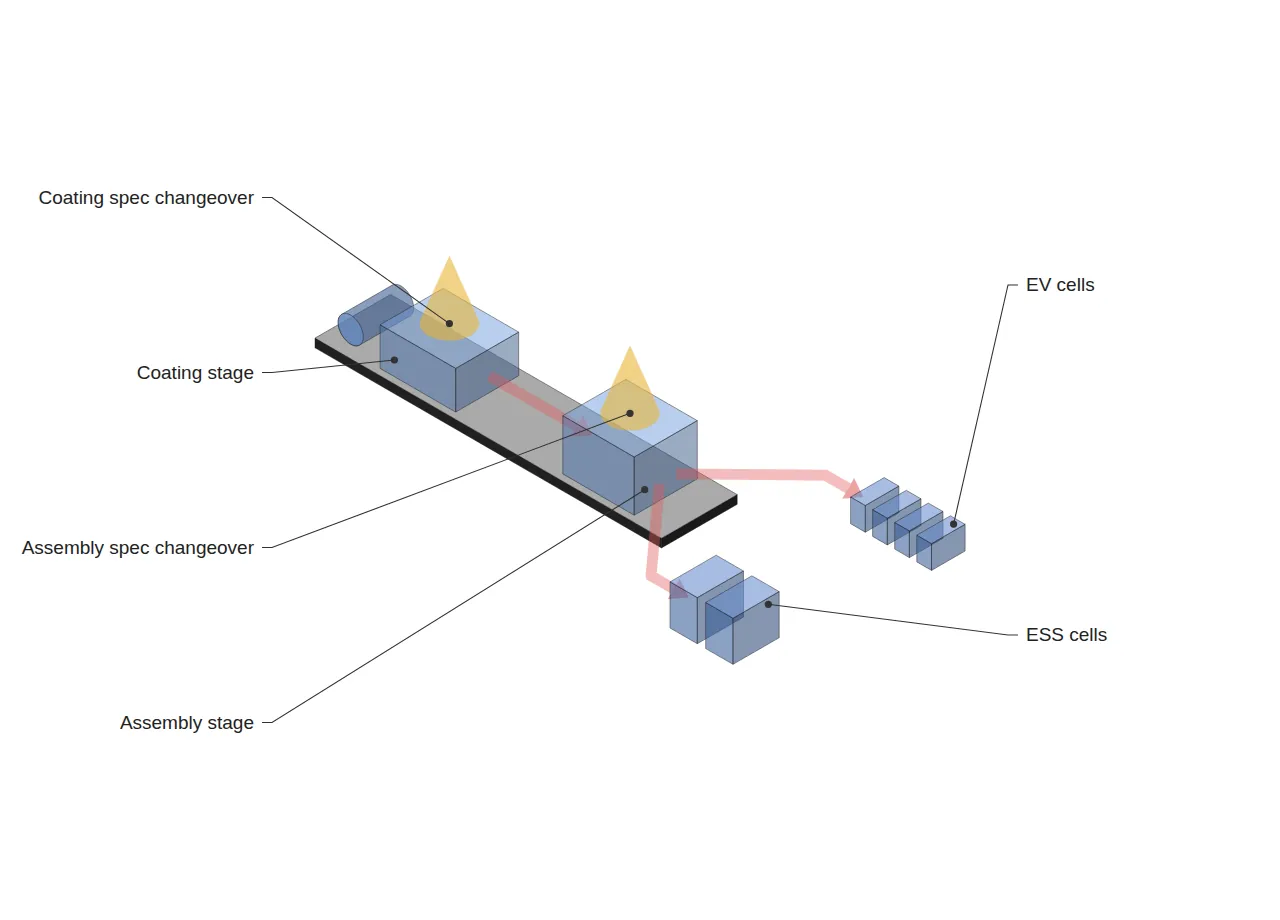
공장 생산능력을 GWh로 고정하면 연간 셀 수는 셀당 에너지에 반비례한다. 조립·검사·셀 ID 기록처럼 셀 1개마다 한 번씩 일어나는 공정은 셀 수에 비례하고, 전극 코팅처럼 전극 면적을 처리하는 공정은 에너지에 비례한다(면적당 에너지가 같다는 가정). 아래는 구조를 보이기 위한 가정 시나리오이며 삼성SDI 제품의 실제 사양이 아니다.
| 구분 | EV 셀 충당(가정) | ESS 셀 충당(가정) | 변화 |
|---|---|---|---|
| 셀당 에너지 | 0.37 kWh | 0.896 kWh | ×2.42 |
| 연간 셀 수(27 GWh) | 약 7,297만 개 | 약 3,013만 개 | −58.7 % |
| 공장 전체 택타임[1] | 0.326 s/셀 | 0.788 s/셀 | ×2.42 완화 |
| 셀 개수 비례 공정 부하 | 기준 100 | 41.3 | 여유 발생 |
| 전극 면적 비례 공정 부하 | 기준 100 | 100 | 변화 없음 |
택타임(가용가동시간 ÷ 고객요구수량)은 가용가동시간 23,760,000 s를 연간 셀 수로 나눈 값이다. ESS 셀로 바꾸면 택타임이 2.42배 완화돼 조립 구간에 여유가 생기지만, 전극 코팅 라인이 처리해야 할 면적은 같으므로 코팅 라인속도(m/min) 요구는 줄지 않는다. 즉 병목은 셀 개수 비례 공정에서 전극 공정 쪽으로 이동한다.
4. 적용 한계
이 계산은 EV·ESS 전극의 면적당 에너지가 같다고 가정했다. 실제로는 양극 소재(예: LFP 대 하이니켈)와 전극 설계가 달라 면적당 에너지가 다를 수 있으며, 그 경우 전극 부하는 증가하거나 감소할 수 있다(추가 검증 필요). 셀 사양 전환 시 폼팩터가 바뀌면 조립 설비 자체의 교체가 필요할 수 있으므로, “조립 여유”가 곧바로 재사용 가능성을 뜻하지는 않는다.
이는 셀 인바운드 트레이서빌리티 부하가 GWh가 아니라 셀 개수에 비례한다는 점을 다룬 세방리튬배터리 HEV 팩·ESS 모듈 동시 수주 — 셀 인바운드 인터페이스와 셀 ID 트레이서빌리티 부하 분석과 같은 원리를 공유하지만, 본고는 셀 공장 내부에서 셀 개수 비례 공정과 에너지 비례 공정의 부하가 서로 반대로 움직이는 층위를 다룬다.
5. 결론과 시사점
삼성SDI의 단독 전환은 EV와 ESS를 한 공장에서 오가는 의사결정을 빠르게 만드는 구조적 변화다. 라인 설계 관점에서 ESS 전환의 1차 제약은 조립 속도가 아니라 전극 공정의 처리 면적과 사양 전환 유연성이다. 전환 비중이 공개되면 본고의 가정 시나리오를 실제 셀 사양으로 대체해 병목 위치를 재검증할 필요가 있다.
FAQ
Q. GM과의 협력이 완전히 끝나는 것인가?
A. 아니다. 배터리 합작 지분만 정리되고, 차세대 각형 배터리 공동개발 협약은 별도로 유지된다.
Q. ESS 셀은 셀 수가 적으니 라인이 한가해지는 것 아닌가?
A. 셀 개수 비례 공정은 그렇다(가정 시나리오에서 부하 41.3). 그러나 GWh가 같으면 전극 면적 처리량은 줄지 않으므로 코팅 등 전극 공정의 부하는 그대로다. 공장 전체로는 병목 위치가 바뀔 뿐이다.
현장 적용 노트
| 체크 | 실행 방법 | 비고 |
|---|---|---|
| ☐ 공정 부하 기준 분류 | 공정별로 셀 개수 비례인지 전극 면적(에너지) 비례인지 표시 | 전환 시 부하 변화 방향 판단 |
| ☐ 전환 후 택타임 재산정 | 목표 GWh ÷ 신규 셀당 에너지로 셀 수를 구한 뒤 가용가동시간으로 나눔 | 공장 전체 기준 |
| ☐ 코팅 라인속도 여유 점검 | 전환 후 요구 전극 면적 ÷ 가용 시간으로 필요 m/min 산정 | 면적당 에너지 실측값 사용 |
| ☐ 사양 전환 절차 표준화 | 코팅·조립 단계 체인지오버 시간을 s 단위로 기록 | 혼류 시 OEE 가용성 관리 |
각주
[1] 택타임(Takt Time): 가용가동시간 ÷ 고객요구수량. 본고는 공장 전체를 하나로 본 값이며, 설비 1대의 사이클타임(Cycle Time)이나 FPY와 혼용하지 않는다. OEE(설비종합효율)는 가용성 × 성능 × 품질로 정의한다.
출처: GM 합작 정리한 삼성SDI…북미 JV 재편 속도(뉴스핌, 2026-08-12, https://www.newspim.com/news/view/20260812000715) / 삼성SDI, GM과 美배터리 합작 종료…지분 전량 인수(조세일보, https://m.joseilbo.com/news/view.htm?newsid=573625) / 삼성SDI, GM 배터리 합작법인 단독 전환(더빅데이터, 2026-08-11, https://www.thebigdata.co.kr/view.php?ud=2026081115051065420ecbf9426b_23)
측정·산정 조건: (본문은 2026-09-23 보강되었다.) 생산능력 27 GWh는 보도 수치. EV 셀 0.37 kWh(3.7 V × 100 Ah), ESS 셀 0.896 kWh(3.2 V × 280 Ah), 가용가동시간 23,760,000 s(연 300일 × 22 h), 전극 면적당 에너지 동일은 모두 가정값이며 삼성SDI 제품 사양이 아니다. 실측 검증이 필요하다.
함께 읽으면 좋은 글 — 전기차용에서 ESS용으로 — 얼티엄셀즈·코스모스랩이 보여주는 라인 용도 전환 · 스타플러스에너지 인디애나 공장 — NCA·LFP 순차 커미셔닝이 만드는 혼합 OEE 착시


댓글 4개
핑백 :
핑백 :
핑백 :
핑백 :