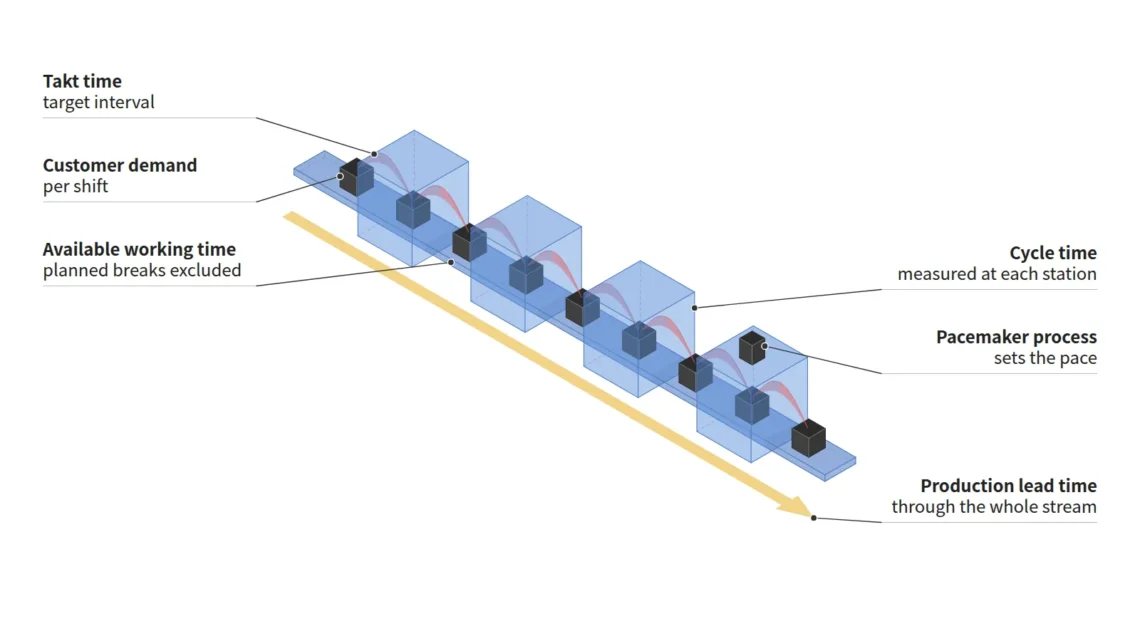
택타임 계산, 고장 시간은 빼지 않는다 — 사이클타임·리드타임과의 구분법
초록
택타임(Takt Time)은 가용 작업시간을 고객 수요로 나눈 목표 생산 간격이고, 사이클타임(Cycle Time)은 공정이 실제로 1개를 만드는 데 걸리는 실측 시간이다¹·². LEI(Lean Enterprise Institute)가 펴낸 교재의 산정 규칙은 교대 시간에서 계획된 작업자 휴식·회의·청소 등을 빼되, 비계획 설비 정지·체인지오버·기타 내부 문제의 시간은 빼지 않는다³. 이 규칙으로 구한 교대당 가용 작업시간 27,600 s를 교대당 수요 690개로 나누면 택타임은 40 s다³. 멈추는 시간까지 감당하려면 실측 사이클타임은 택타임보다 짧아야 하며, 실가동 비율을 90 %로 가정하면 그 상한은 36 s다.
1. 결론부터 — 택타임은 목표 간격, 사이클타임은 실측 결과다
결론은 두 가지다. 택타임은 고객 수요와 가용 작업시간만으로 정해지는 목표 간격이며, 설비가 얼마나 빠른지와는 관계가 없다. 사이클타임은 설비와 작업자가 실제로 낸 결과이고, 라인 설계는 사이클타임을 택타임 안쪽으로 맞추는 일이다.
상황(S)은 분명하다. 라인 밸런싱(Line Balancing)과 설비 사양 검토에는 두 시간이 늘 함께 등장한다. 문제(C)는 두 용어가 공식 자료에서도 섞인다는 점이다. 토요타 영국 공식 매거진은 택타임의 어원인 독일어 Taktzeit를 괄호 안에서 ‘cycle time’으로 풀이했고⁴, LEI 용어집은 생산 리드타임의 다른 이름으로 ‘Total Product Cycle Time’을 함께 적는다².
질문(Q)은 세 가지다. 세 시간은 각각 무엇을 재는가, 택타임은 어떻게 계산하는가, 두 시간은 어떤 관계여야 하는가. 답(A)의 요약은 아래 표이며, 2~4절이 차례로 근거를 제시한다.
| 용어 | 1차 출처의 정의(요지) | 성격(이 글의 정리) | 이 글에서 |
|---|---|---|---|
| 택타임(Takt Time) | 가용 생산시간을 고객 수요로 나눈 값¹ | 계산으로 정하는 목표값 | 2절 |
| 사이클타임(Cycle Time) | 부품 1개를 생산하거나 공정 1회를 완료하는 데 필요한 시간, 실제 측정으로 잰 값² | 실측값 | 3·4절 |
| 생산 리드타임(Production Lead Time) | 제품이 공정 또는 가치흐름 전체를 처음부터 끝까지 통과하는 데 필요한 시간² | 통과 시간 | 3절(구분용) |
2. 택타임 계산법 — 가용 작업시간에서 빼는 것과 빼지 않는 것
택타임의 식은 한 줄이다. LEI 용어집은 택타임을 “가용 생산시간을 고객 수요로 나눈 계산”으로 정의하고, 목적을 생산을 수요에 정확히 맞추는 것이라고 쓴다¹. 이 사이트의 고정 정의(택타임 = 가용가동시간 / 고객요구수량)도 같은 구조이며, 이 글의 ‘가용 작업시간'(교재의 effective working time)이 곧 이 가용가동시간으로, 2편에 나오는 JIPM의 ‘가동시간'(정지를 뺀 실제 가동 시간)과는 다른 값이다. 계산에서 실수가 나는 곳도 이 분자다.
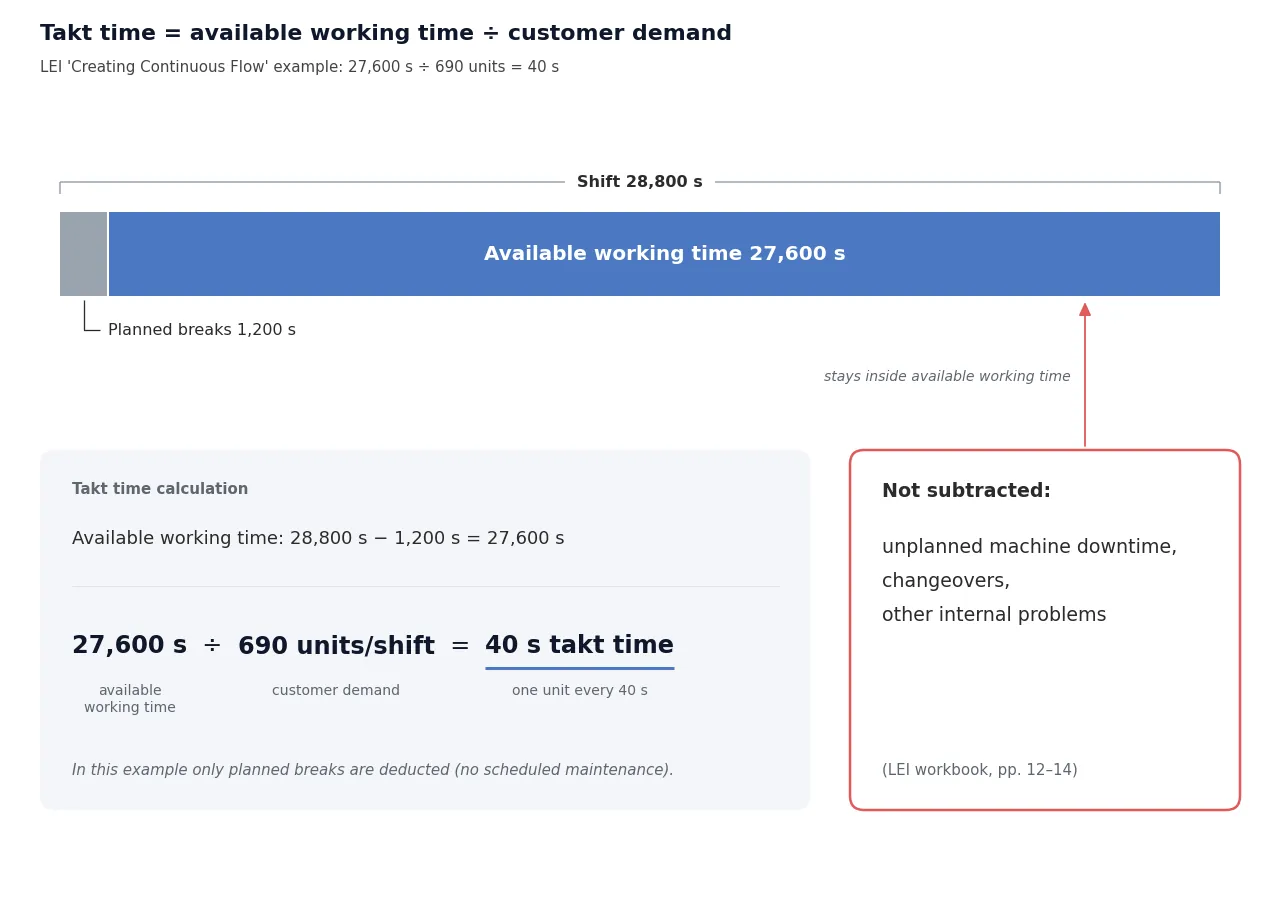
LEI가 펴낸 교재 『Creating Continuous Flow』는 가용 작업시간(effective working time)을 “교대 시작부터 종료까지의 시간에서 계획된 작업자 휴식, 회의, 청소 등을 뺀 값”으로 정한다³. 이어서 택타임은 실제 고객 수요 속도를 나타내야 하므로 비계획 설비 정지, 체인지오버, 기타 내부 문제의 시간은 빼지 않는다고 명시한다³. 즉 고장과 품종 교체로 잃는 시간은 택타임을 바꾸는 사유가 아니라, 공정이 따로 감당해야 할 손실이다.
| 단계 | 값 | 계산·비고 |
|---|---|---|
| 주당 고객 수요 | 6,900개 | 교재 예시 |
| 주당 교대 수 | 10교대 | 길이가 같은 교대 |
| 교대당 수요 | 690개 | 6,900 ÷ 10 |
| 교대 시간 | 28,800 s | 원문의 교대 길이를 s로 환산 |
| 계획 휴식 | 1,200 s | 교대당 2회 |
| 가용 작업시간 | 27,600 s | 28,800 − 1,200 |
| 택타임 | 40 s | 27,600 ÷ 690 |
※ 산정 조건: 수치는 모두 교재 예시(연료 라인 셀, 주 10교대)이며, 정비용 계획 정지가 없는 사례다³. 시사점: 같은 교대라도 계획 정지 항목을 무엇으로 정하느냐에 따라 분자가 달라지므로, 택타임 옆에는 가용 작업시간의 산정 항목을 함께 적어야 한다.
다른 예도 같은 결론을 가리킨다. LEI 용어집의 예시는 하루 가용 28,800 s에 수요 240개로 택타임 120 s를 제시하고¹, LEI 블로그(The Lean Post)에 실린 아트 번(Art Byrne)의 기명 칼럼은 27,000 s에 450개면 60 s, 가용 작업시간이 같고 수요가 900개로 두 배가 되면 30 s가 된다고 쓴다⁵(두 예시 모두 원문 단위를 s로 환산). 택타임을 움직이는 변수는 수요와 가용 작업시간뿐이다.
이름의 유래도 이 성격을 보여 준다. LEI 용어집에 따르면 Takt는 음악의 박자처럼 정밀한 시간 간격을 뜻하는 독일어이며, 1930년대 독일 항공기 산업에서 기체를 다음 생산 스테이션으로 옮기는 간격으로 처음 쓰였다¹. 이 개념은 1950년대 토요타에서 널리 쓰였고, 토요타는 통상 공정별 택타임을 매월 재검토하고 그 사이에 더 짧은 주기로 조정 검토를 한다¹(원문은 조정 검토 주기를 일 단위로 제시). 토요타 연표는 1953년 항목에서 ‘정해진 택타임, 작업 순서, 표준 재공량으로 구성된 표준작업’을 확립했다고 기록하며⁶, 토요타 공식 페이지는 JIT(Just-in-Time)의 셋째 원칙으로 “팔리는 속도에 맞춰 만든다”를 든다⁷.
3. 사이클타임과 관련 시간 용어 — 설비·작업자·유효 설비 사이클타임과 생산 리드타임
사이클타임은 한 단어지만 재는 대상이 여럿이다. LEI 용어집은 사이클타임을 “부품 1개를 생산하거나 공정 1회를 완료하는 데 필요한 시간으로, 실제 측정으로 잰 값”으로 정의하고, 관련 시간 용어를 아래처럼 나눈다². 문서에 ‘사이클타임’이라고만 적으면 어느 값인지 알 수 없으므로, 비교표에는 종류를 함께 적어야 한다.
| 용어 | LEI 정의(요지) | 구하는 방법(LEI 기준) |
|---|---|---|
| 설비 사이클타임(Machine Cycle Time) | 설비가 1개에 대한 모든 작업을 마치는 데 필요한 시간 | LEI 미규정 |
| 작업자 사이클타임(Operator Cycle Time) | 작업자가 한 스테이션의 모든 작업 요소를 마치고 반복을 시작하기까지의 시간 | 직접 관측 |
| 유효 설비 사이클타임(Effective Machine Cycle Time) | 설비 사이클타임 + 적재·하역 시간 + (체인지오버 시간 ÷ 교체 간 생산 수량) | 계산 |
| 생산 리드타임(Production Lead Time) | 제품이 공정 또는 가치흐름 전체를 처음부터 끝까지 통과하는 시간. 별칭 Throughput Time, Total Product Cycle Time | LEI 미규정 |
유효 설비 사이클타임은 설비 사이클타임과 적재·하역 시간에, 체인지오버 시간을 교체 간 생산 수량으로 나눈 몫을 더한 값이다. LEI 예시는 설비 사이클타임 20 s와 적재·하역 30 s에, 체인지오버 30 s를 최소 배치 30개로 나눈 1 s를 더해 51 s를 제시한다². 설비 단독 사이클타임만 보면 체인지오버 몫이 빠진다는 뜻이며, 체인지오버를 어떤 손실로 분류할지는 이 시리즈의 4편에서 따로 다룬다.
교재는 한 가지 정의를 더 쓴다. 사이클타임은 “완성품 1개가 페이스메이커 셀의 끝에서 실제로 나오는 빈도”이며, 택타임은 페이스메이커 공정의 생산 속도를 판매 속도에 맞추는 기준 숫자다³. 페이스메이커 공정(Pacemaker Process)은 가치흐름 전체의 속도를 정하는 공정으로, LEI는 이를 능력 부족으로 하류를 제약하는 병목 공정과 혼동하지 말라고 적는다⁸. 택타임을 맞추는 기준점은 병목이 아니라 페이스메이커라는 뜻이다.
4. 두 시간을 맞추는 법 — 사이클타임은 택타임보다 ‘조금’ 짧게
사이클타임은 택타임보다 짧아야 하지만, 얼마나 짧아야 하는지는 출처마다 표현이 다르다. LEI 용어집의 작업자 균형표(Operator Balance Chart) 항목은 각 작업자의 작업량을 “택타임과 거의 같되 약간 작게” 맞추는 것이 필요 인원을 최소화하는 핵심이라고 쓴다⁹. 아트 번의 칼럼은 사이클타임을 택타임과 같게 만드는 것을 목표로 제시하고⁵, 교재는 택타임보다 만성적으로 훨씬 빠르게 돌리면 과잉생산 가능성이 커지고 작업자를 더 쓰고 있을 수 있다고 경고한다³. 같은 교재는 3교대를 꽉 채워 돌릴 때처럼 설비나 자재 공급이 멈춰도 만회할 시간이 없으면 사이클타임을 택타임보다 약간 짧게 둘 수밖에 없다고도 쓰지만³, 여유 폭을 수치로 제시한 1차 출처는 찾지 못했다.
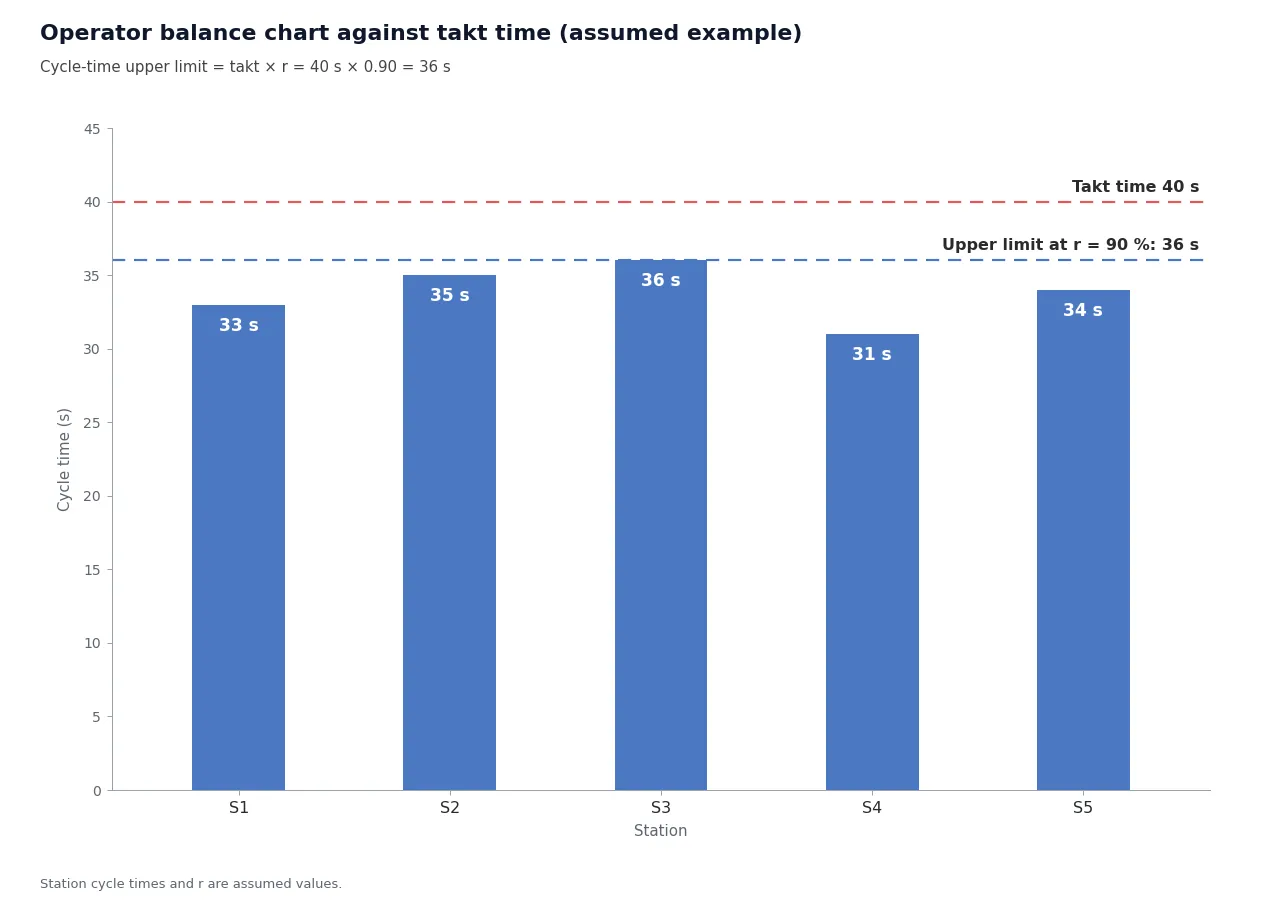
여유 폭은 2절의 산정 규칙에서 직접 구할 수 있다. 택타임의 분자에서 고장과 체인지오버 시간을 빼지 않았으므로, 라인은 실제로 가동한 시간만으로 교대당 수요를 채워야 한다. 가용 작업시간 중 실제 가동 시간의 비율을 r이라 하면 사이클타임 상한은 택타임 × r이며, 이 상한식이 이 글이 새로 더하는 부분이다.
| 실가동 비율 r(가정) | 실제 가동 시간 | 사이클타임 상한 | 택타임 대비 |
|---|---|---|---|
| 100 % | 27,600 s | 40.0 s | 0 % |
| 95 % | 26,220 s | 38.0 s | −5 % |
| 90 % | 24,840 s | 36.0 s | −10 % |
| 85 % | 23,460 s | 34.0 s | −15 % |
※ 산정 조건: 2절 교재 예시(가용 작업시간 27,600 s, 수요 690개, 택타임 40 s)에서 r만 가정으로 바꿨고, 불량은 없으며 잔업이나 완성품 재고로 손실을 만회하지 않는다고 가정했다. 시사점: 사이클타임이 택타임보다 짧다는 사실만으로는 수요를 보장하지 못하며, 상한은 실가동 비율이 정한다. r은 부하시간을 가용 작업시간과 같게 두고 체인지오버를 정지 로스로 세는 경우(JIPM 방식)의 OEE 가용성과 같은 값이어서, 이 시리즈 2편에서 두 지표를 한 식으로 잇고 4편에서 분류에 따른 차이를 다룬다.
연속 공정에도 같은 식을 대입해 볼 수 있다(해석). 수요를 개수 대신 길이로 잡는 공정을 가정하면, 교대당 필요 길이 13,800 m(가정)를 가용 작업시간 27,600 s로 나눈 평균 라인속도는 30 m/min이다. 실가동 비율이 90 %라면 가동 중 필요한 라인속도는 33.3 m/min으로 올라가며, 설비 사양서의 운전 속도를 이 값과 비교하면 택타임 검토를 속도 단위로 할 수 있다.
5. 결론과 한계
택타임은 수요가 정하는 박자이고, 사이클타임은 공정이 실제로 낸 박자다. 택타임을 계산할 때는 계획된 휴식·회의·청소 등만 빼고 고장·체인지오버 시간은 빼지 않으며, 그 손실은 사이클타임을 택타임 × r 이하로 두는 방식으로 흡수한다. 교재 예시(택타임 40 s)에서 r을 90 %로 가정하면 사이클타임 상한은 36 s다.
이 글은 두 시간의 정의와 계산법을 다루는 기초편이다. 특정 설비의 사이클타임을 라인 택타임에 맞추는 문제는 레이저 노칭 사이클타임과 라인 택타임의 인터페이스(헤드 수 산정)와 로봇 자동화설비 도입, 라인 택타임과의 인터페이스는 어디서 깨지는가에서 다뤘다. 두 글이 설비 쪽 변수를 다뤘다면, 이 글은 그 계산의 출발점인 택타임의 분자와 분모를 정리한다.
한계도 있다. 이 글의 정의는 LEI 용어집·교재와 토요타 공식 자료에 근거하며, 국내 KS A 3020(생산관리 용어 — 공정 관리)의 해당 용어 정의는 본문을 열람하지 못해 대조하지 못했다(확인 필요). 실가동 비율과 연속 공정의 필요 길이는 가정값이므로, 실제 라인에 적용하려면 라인별 실측으로 추가 검증이 필요하다.
FAQ
Q1. 택타임을 줄이면 생산성이 오르는 것 아닌가?
택타임은 수요와 가용 작업시간이 정하는 값이라 줄이는 대상이 아니다. 택타임은 수요나 가용 작업시간이 바뀔 때만 움직이며, 가용 작업시간이 같고 수요가 두 배가 되면 절반이 된다⁵. 개선 대상은 사이클타임과 정지 손실, 즉 4절 식의 r이다.
Q2. 고장 시간까지 빼야 현실적인 택타임이 되지 않나?
교재는 반대로 규정한다. 택타임은 실제 고객 수요 속도를 나타내야 하므로 비계획 정지·체인지오버·내부 문제의 시간은 빼지 않는다³. 고장 시간을 빼고 계산한 값은 택타임이 아니라 4절의 사이클타임 상한(택타임 × r)이며, 두 값을 나눠 두어야 수요 속도와 내부 손실을 따로 관리할 수 있다.
Q3. 사이클타임이 택타임보다 훨씬 짧으면 좋은 것 아닌가?
교재는 택타임보다 만성적으로 훨씬 빠르게 돌리면 과잉생산 가능성이 커지고, 작업자를 필요 이상으로 쓰고 있을 수 있다고 경고한다³. 작업자 균형표의 기준도 “택타임과 거의 같되 약간 작게”다⁹. 따라서 사이클타임은 4절의 상한(택타임 × r) 부근에 맞추고, 그보다 크게 빠른 공정은 인원과 재공을 점검하는 편이 출처들의 경고와 어긋나지 않는다(해석).
현장 적용 노트
| 실행 항목 | 실행 방법 | 판단 기준 | 비고 |
|---|---|---|---|
| ☐ 가용 작업시간 산정표 작성 | 교대 시간(s)에서 계획된 휴식·회의·청소 등만 빼고 항목별로 기재 | 비계획 정지·체인지오버를 빼지 않았는가 | 교재 규칙³ |
| ☐ 교대당 수요 확정 | 주간 수요 ÷ 주당 교대 수 | 가용 작업시간과 같은 기간 기준인가 | 예: 6,900 ÷ 10 = 690개³ |
| ☐ 택타임 게시·갱신 | 가용 작업시간 ÷ 교대당 수요 | 수요가 바뀌면 재계산 | 토요타는 매월 재검토¹ |
| ☐ 사이클타임 종류 표기 | 설비·작업자·유효 설비 사이클타임을 구분해 실측 | 비교표에 종류를 명시했는가 | LEI 정의² |
| ☐ 사이클타임 상한 계산 | 택타임 × r(최근 실가동 비율) | 실측 사이클타임 ≤ 상한 | r은 라인별 실측(본문 90 %는 가정) |
| ☐ 과속 공정 점검 | 상한보다 크게 빠른 공정을 목록화 | 과잉생산·인원 과다 여부 | 교재 경고³ |
출처와 주석
¹ Lean Enterprise Institute(LEI), Lean Lexicon “Takt Time” 항목 1~3단락, 2024-08-23 수정, lean.org. 1단락 정의, 2단락 예시(원문 단위를 s로 환산), 3단락 어원·역사·토요타 재검토 주기.
² LEI, Lean Lexicon “Cycle Time” 항목, 2022-05-23 수정, lean.org. 정의 문장, “Cycle Time-Related Terms Involving Time” 소제목 아래 설비·작업자·유효 설비 사이클타임과 생산 리드타임 정의, 51 s 예시.
³ Rick Harris·Mike Rother, 『Creating Continuous Flow』, LEI 공개 발췌본 “PART I: GETTING STARTED” pp.12–14 “Question 2: What is the Takt Time?”, lean.org PDF. 가용 작업시간 규칙, 예시 수치, 사이클타임 정의, 과속 경고.
⁴ Toyota (GB), “Toyota Production System – what it all means”, 2025-08-29, “Muri” 항목의 괄호 설명, mag.toyota.co.uk.
⁵ Art Byrne, “Ask Art: Why is Takt Time So Important in a Lean Turnaround?”, LEI The Lean Post, 2019-11-13(기명 칼럼), lean.org. 60 s·30 s 예시(원문 단위를 s로 환산), 사이클타임을 택타임과 같게 만든다는 문장.
⁶ Toyota Motor Corporation, 75 Years of TOYOTA, TPS 연표 “Establishment of standardized work (1953)” 항목, toyota-global.com PDF.
⁷ Toyota Motor Corporation, “Toyota Production System” 페이지, Just-in-Time 원칙 3), global.toyota.
⁸ LEI, Lean Lexicon “Pacemaker Process” 항목, 2020-07-02 수정, lean.org.
⁹ LEI, Lean Lexicon “Operator Balance Chart” 항목, 2020-07-02 수정, lean.org.
※ 가정값: 실가동 비율 r(85~100 %), 연속 공정의 교대당 필요 길이 13,800 m, 그림 2의 스테이션별 사이클타임은 이 글의 가정이며 실측 검증이 필요하다. KS A 3020의 해당 용어 정의는 확인 필요 항목이다.
라인 지표 기초 사전 — 시리즈 다른 글
- 2편. 가용성·성능·품질이 모두 80 %면 OEE는 51.2 % — 설비종합효율 계산법
- 3편. FAT와 SAT는 장소만 다른 시험이 아니다 — 2024년판 IEC 62381의 시험 정의
- 4편. 체인지오버는 계획 정지일까, 가용성 손실일까 — 정의에 따라 OEE가 달라진다


댓글 5개
핑백 :
핑백 :
핑백 :
핑백 :
핑백 :