공정
단위 장비의 성능을 넘어, 선행 공정의 결과물이 후공정에 미치는 시스템적 영향을 분석하는 카테고리입니다.
-
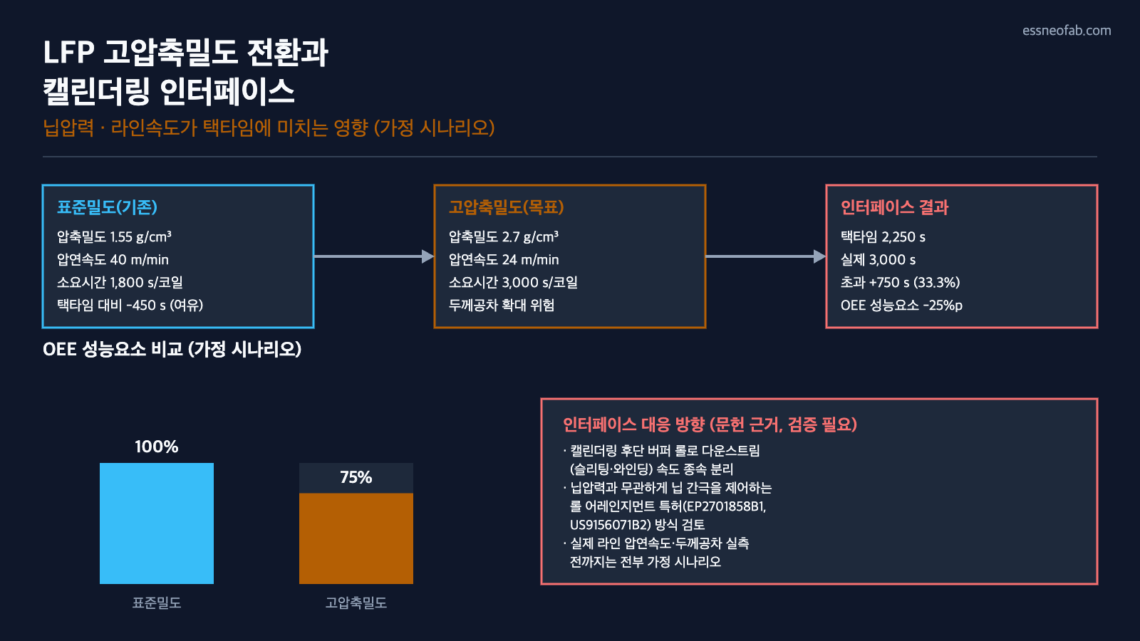
LFP 고압축밀도 전환과 캘린더링 인터페이스: 닙압력·라인속도가 택타임에 미치는 영향
LFP(리튬인산철) 양극재의 압축밀도 목표가 통상 1.4~1.6 g/cm³ 대역에서 엘앤에프가 2026년 말 양산을 목표로 공개한 2.7 g/cm³급으로 상향될 경우, 캘린더링(압연) 공정의 닙압력과 라인속도가 재설계되어야 하며 이는 기존 가동 라인의 택타임과 OEE 성능요소에 직접 영향을 미친다. 가정 시나리오 계산에서 압연속도가 40 m/min에서 24 m/min으로 감속되면 코일 1롤(1,200 m)당 캘린더링 소요시간이 1,800 s에서 3,000 s로 늘어나, 택타임 2,250 s 대비 750 s(33.3%) 초과하는 병목이 발생한다. 닙압력 증가에 따른 두께 공차 확대는 OEE 품질요소 저하로 이어질 수 있으나, 압연 하중과 무관하게 닙 간극을 제어하는 압연 장치 특허의 접근을 인터페이스 설계에 반영하면 완화 여지가 있다. 다만 본 계산은 실제 라인의 압연속도·닙압력·두께공차 사양이 확인되지 않아 전부 가정 시나리오이며, 실측 검증이 필요하다.
-
고체전해질 연속공정과 조립라인 사이, 버퍼 인터페이스는 어떻게 설계하는가
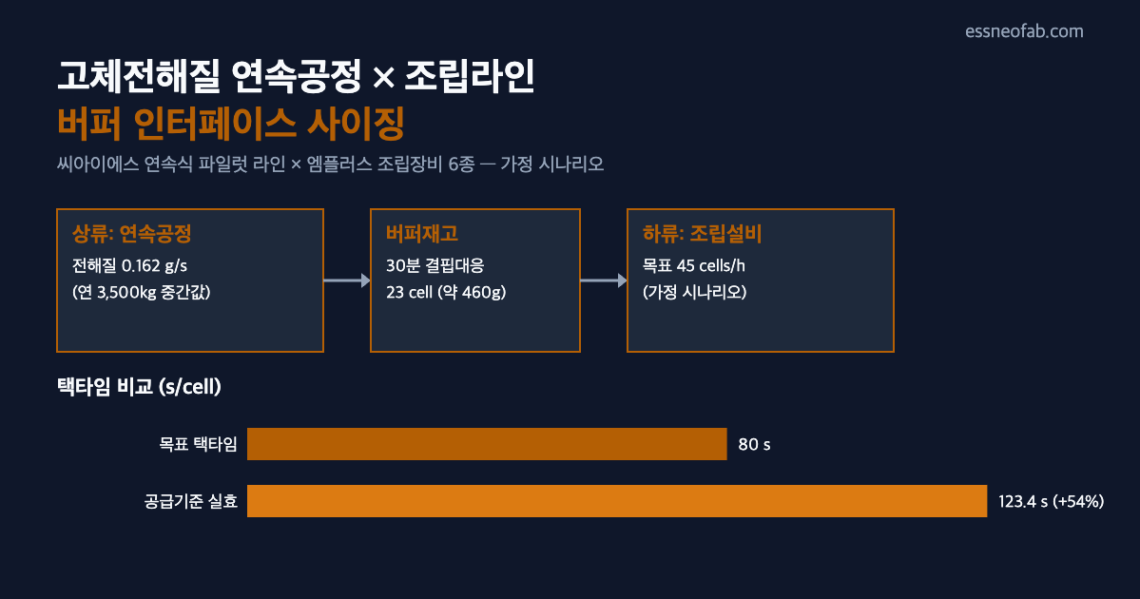
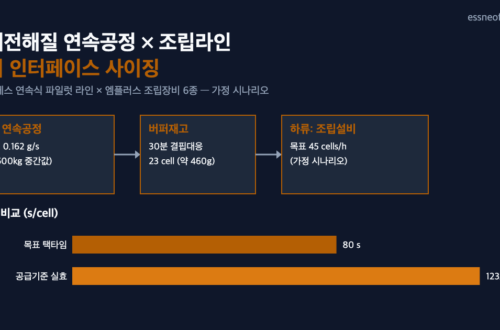
씨아이에스 대구 3공장의 황화물계 고체전해질 연속식 파일럿 라인(연 2~5 t, 기존 회분식 840 kg 대비 확대)과 엠플러스의 전고체 배터리 조립장비 6종 수주(2026년 말 개발·제작 완료 목표)는 상류 소재공정과 하류 조립공정의 생산능력이 같은 시점에 스케일업되지 않는 전형적인 인터페이스 문제를 드러낸다. 본고는 이 두 공정 사이에 필요한 버퍼재고와 택타임 손실을 가정 시나리오로 산정해, 소재-조립 인터페이스 설계가 왜 라인 전체 OEE에 선행 변수가 되는지를 정량적으로 짚는다. 계산에 사용된 하류 조립설비 목표 처리량과 셀당 전해질 사용량은 공개된 자료에서 확인되지 않아 임의로 설정한 가정값이며, 실제 라인 적용 전 반드시 실측 검증이 필요하다.
-
그리드포밍 PCS 의무화, FAT 택타임과 BMS-PCS-EMS 인터페이스를 다시 설계하다
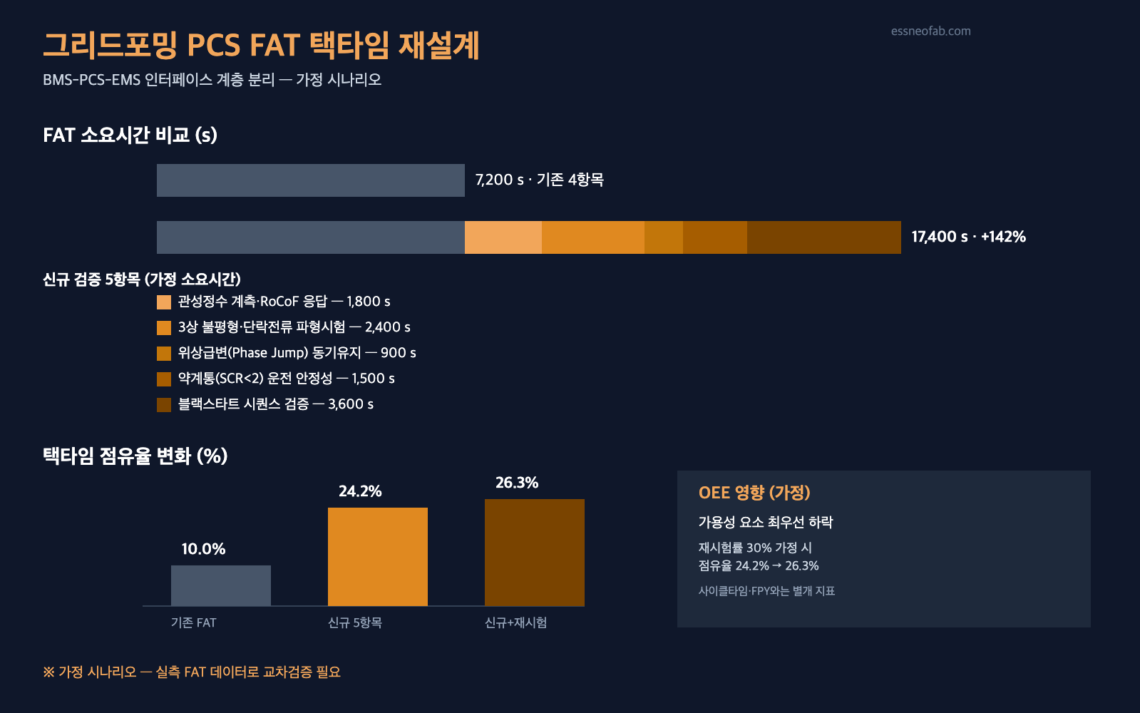
그리드포밍(Grid-Forming) 인버터 성능요건이 2027년 12월 상업운전 예정인 중앙계약시장 장주기 BESS부터 의무화되면서, PCS 제조사의 공장출하시험(FAT) 라인에 5개 항목의 신규 검증 스테이지가 추가된다. 가정 시나리오로 산정하면 유닛당 FAT 소요시간이 기존 대비 약 142% 늘어나 택타임 점유율이 10%대에서 24%대로 뛰고, 재시험이 반복될 경우 OEE 가용성 요소가 가장 먼저 흔들린다. 동시에 관성정수·위상동기 등 서브사이클 응답을 요구하는 그리드포밍 제어루프와 초 단위로 갱신되는 EMS 디스패치·BMS SOC 인터페이스 사이에 계층 분리가 필요하다는 인터페이스 설계 과제가 함께 떠오른다. 본 분석은 공개된 정책·특허 정보를 근거로 한 가정 기반 산정이며, 실제 PCS 제조사의 FAT 실측 데이터로 교차검증이 필요하다.
-
ESS 3차 입찰 저가수주 시대의 라인 체인지오버 설계 — 택타임과 OEE로 본 유연조립
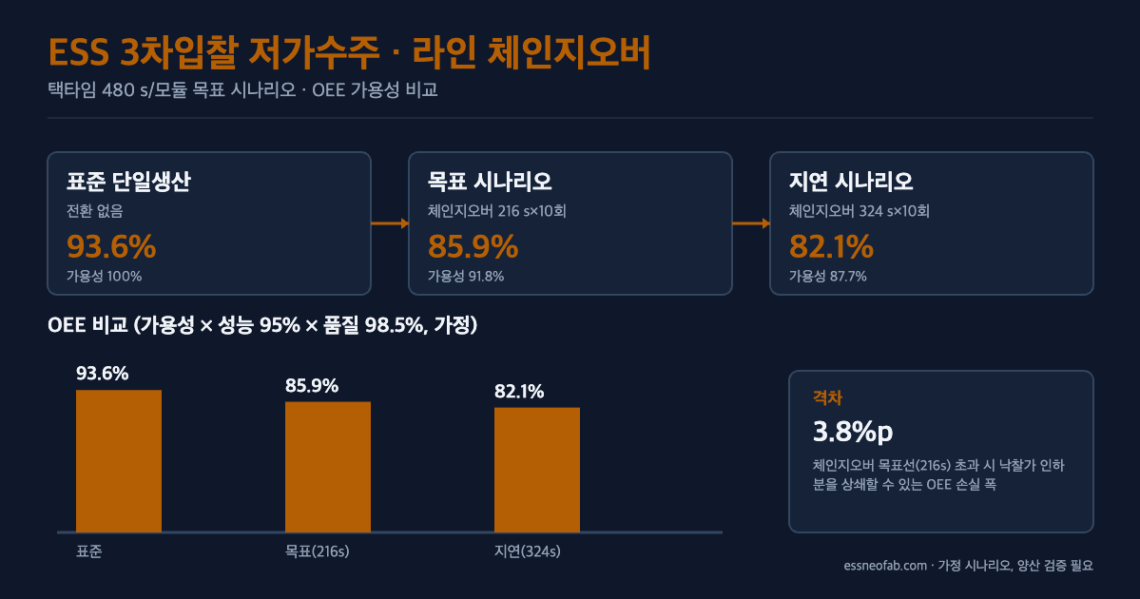
2026년 9월 공고 예정인 국내 ESS 중앙계약시장 3차 입찰(약 1조원 규모)은 1·2차 대비 입찰가 하락이 이미 관측된 상태로, 배터리 3사의 저가 수주 경쟁이 심화되고 있다. 본고는 이 저가 수주 물량이 기존 표준모델 단일생산 라인에 셀 포맷 혼류를 요구할 가능성에 주목하고, 체인지오버(전환) 시간이 택타임과 OEE 가용성 요소에 미치는 영향을 목표 시나리오로 정량화한다. 검증 결과, 체인지오버 시간을 목표치 216 s 이내로 통제할 경우와 이를 50% 초과할 경우 OEE는 약 3.8%p 격차가 발생하는 것으로 나타났다. 다만 본 수치는 공개된 입찰 규모·물량 정보를 근거로 구성한 가정 시나리오이며, 실제 양산 라인 적용 전 파일럿 검증이 추가로 필요하다.
-
엣지 AI 비전검사와 배터리팩 리크검사: 게이트웨이 집선이 Traceability 완전성에 미치는 영향
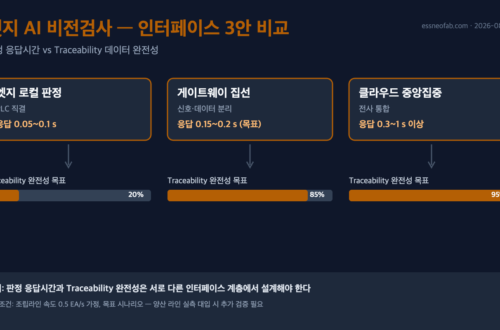
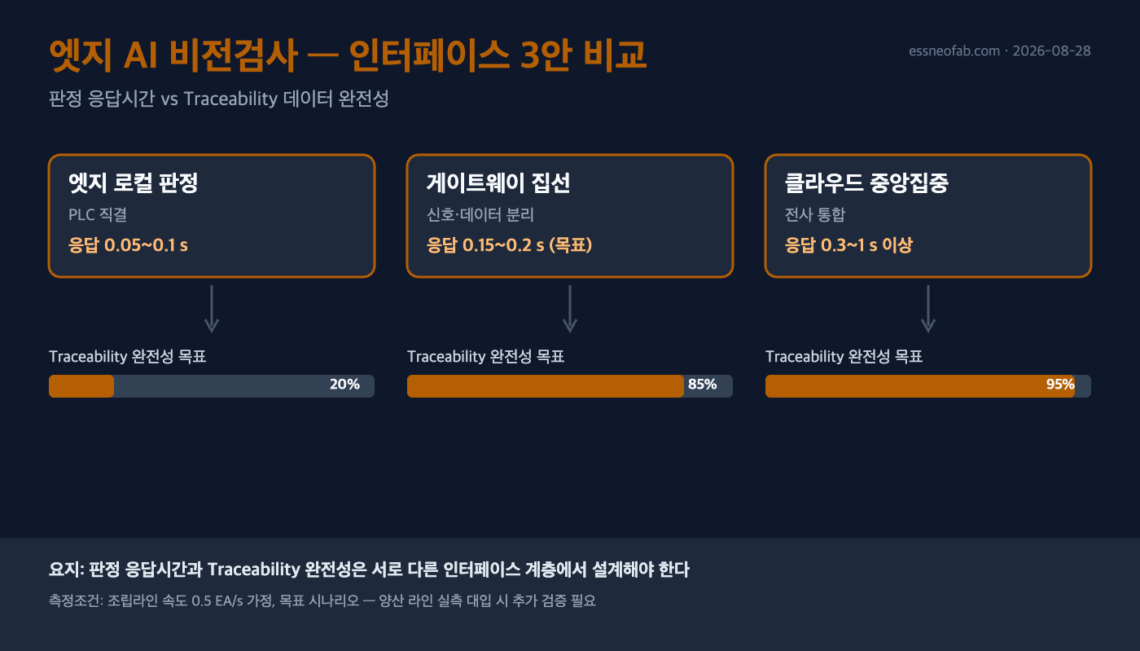
엣지 AI 비전검사는 배터리팩 조립라인에서 판정 속도 자체는 이미 해결된 문제다. GM이 공개한 리크검사 시스템 BVSeal처럼 가스이미징과 엣지컴퓨팅을 결합하면 셀당 3초 이내 판정이 가능하다. 그러나 판정 결과가 저장되는 위치, 즉 엣지 로컬인지 게이트웨이인지 클라우드인지에 따라 Traceability 데이터의 완전성은 전혀 다른 문제로 남는다. 본 글은 엣지 AI 비전검사의 데이터 아키텍처를 인터페이스 설계 관점에서 비교하고, 게이트웨이 집선 방식이 택타임 손실 없이 Traceability 완전성을 확보하는 목표 시나리오를 제시한다.
-
46파이 원통형 셀 라인전환, 압력센서-BMS 인터페이스가 택타임을 결정한다
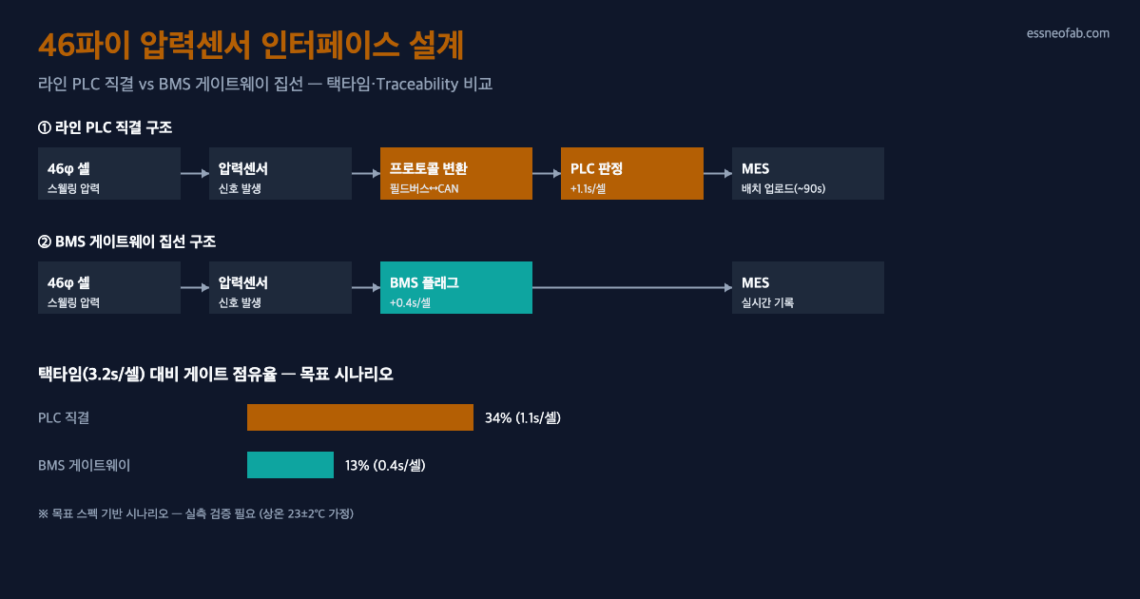
46-시리즈(46파이) 원통형 셀 양산 전환이 임박하면서, 스웰링 압력 거동을 21700 대비 더 촘촘히 계측해야 하는 문제가 라인 설계의 실질 변수로 떠올랐다. 국내 ESS 3차 입찰 확대와 AI데이터센터向 ESS 신규수주 급증이 겹치며 46파이 라인 증설 압력은 더 커질 전망이다. 압력센서 데이터를 라인 PLC가 아닌 BMS 게이트웨이에서 1차 집선하는 구조가 판정지연을 택타임 안에 흡수하며 Traceability 요구도 동시에 충족한다는 목표 시나리오를 제시한다.
-
장비사의 라인 오너십 전환 — ESS-LFP 신규 라인 양산 전환기의 OEE·택타임 설계
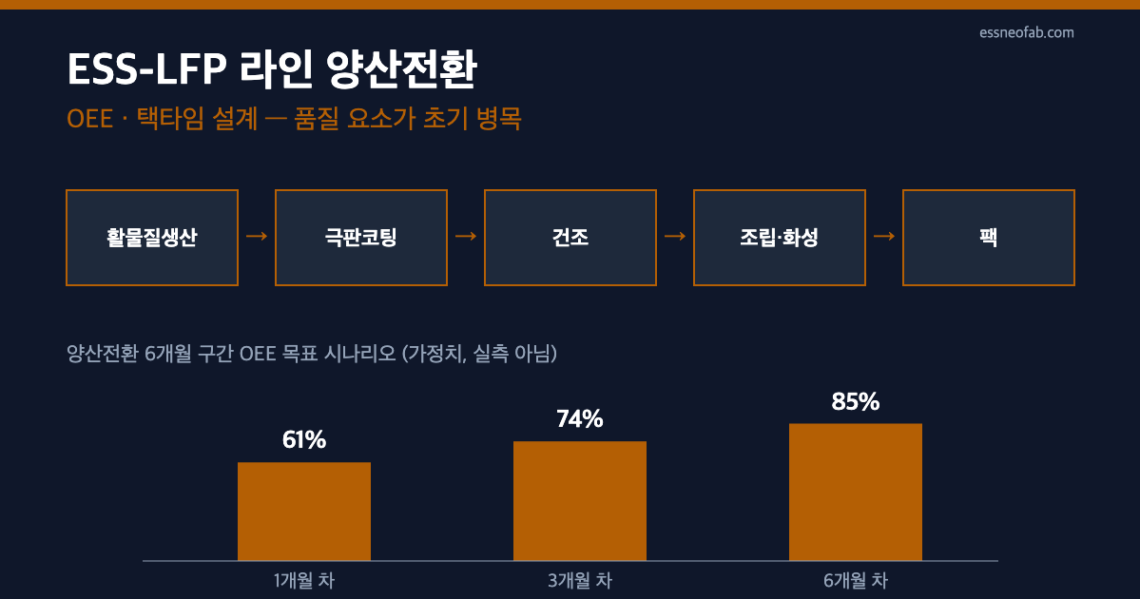
장비 공급사가 자체 ESS-LFP 라인을 직접 가동하는 사례가 늘면서, 양산전환 구간의 라인 밸런싱과 OEE 관리 방식을 장비 구매사 라인과 분리해 검토할 필요가 생겼다. 국내 장비사 피엔티의 제4공장 ESS-LFP 라인 수율 안정화 사례를 계기로, 신규 소재와 신규 라인이 동시에 투입되는 양산전환 구간에서 가용성·성능·품질 3요소가 어떤 순서로 개선되는지 목표 시나리오를 설계해 검증한다. 전고체 국가표준 시행에 따른 설비자산 재평가, 호주·미국의 ESS 계통연계 방식 변화도 시스템 인터페이스 관점의 스냅샷으로 짚는다.
-
라인에 심는 AI 비전검사 게이트: OEE·택타임 설계 변수 재정의
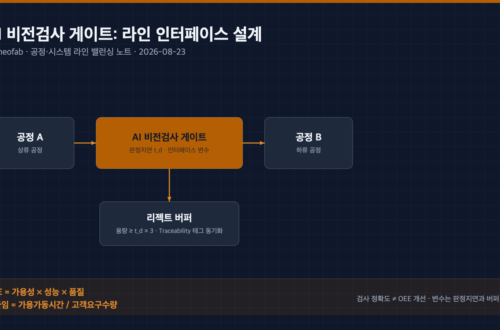
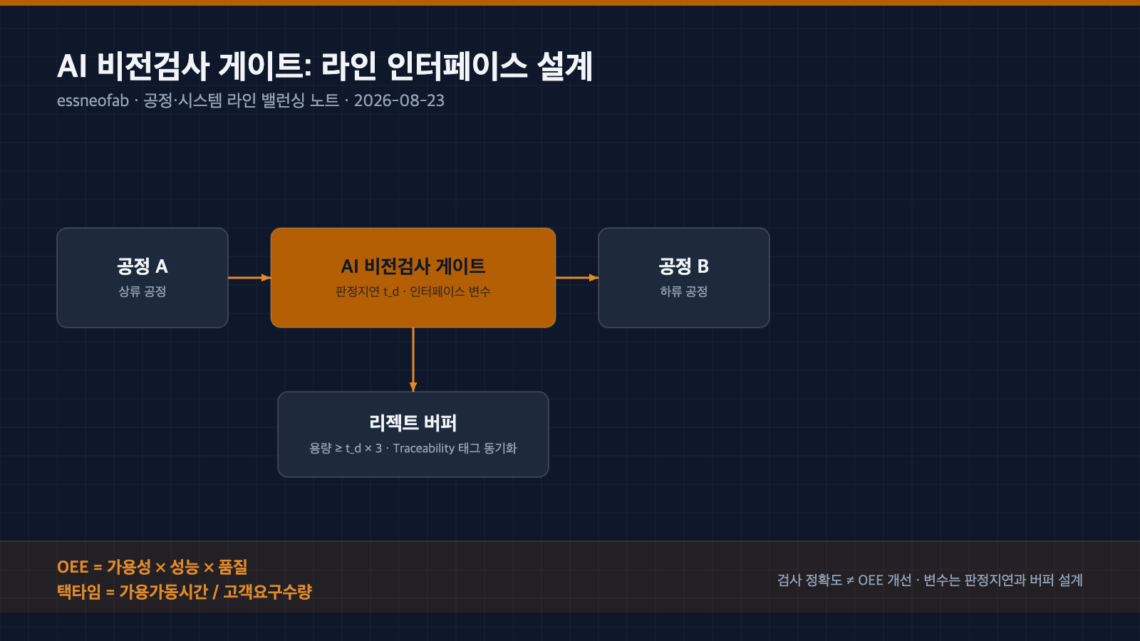
2024~2026년 배터리 라인 발주 사양서에서 Cognex·Keyence·ISRA·MVTec 딥러닝 비전검사 플랫폼이 사실상 표준 항목으로 고착되는 추세가 확인된다. 그러나 검사 정확도 스펙만 명시될 뿐, AI 비전검사 게이트가 라인 전체의 OEE 성능율과 택타임 편차에 미치는 영향은 별도 설계 항목으로 다뤄지지 않는 경우가 많다. 본 글은 AI 비전검사 게이트를 판정 지연·리젝트 합류점이라는 두 개의 인터페이스 변수로 재정의하고, 이를 라인 밸런싱 계산에 대입하는 절차를 다룬다. 결론부터 말하면, AI 비전검사 자체의 정확도보다 게이트 전후 버퍼 용량 설계가 OEE와 택타임 안정성을 좌우한다.
-
EV 라인의 ESS 전환, OEE는 어디서 깨지는가
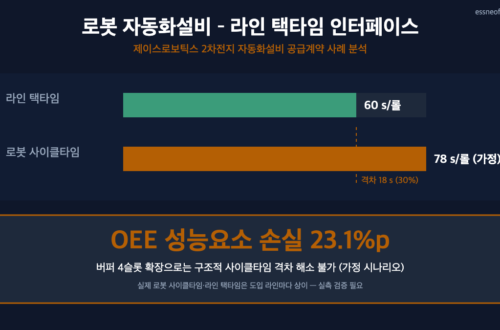
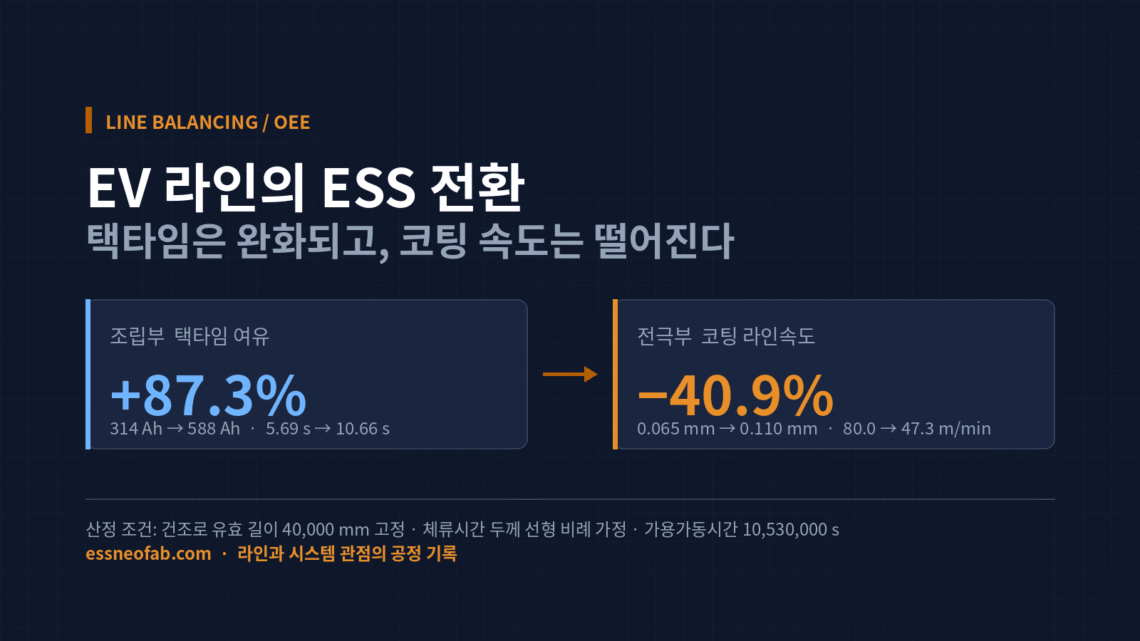
EV용 셀 라인을 ESS용으로 전환할 때 개조 공수와 예산은 조립 공정에 집중된다. 그러나 건조로 조건을 고정하면 조립부 택타임 여유는 87.3% 증가하는 반면 코팅부 라인속도는 40.9% 하락한다. 전환의 병목은 조립에서 전극으로 이동하며, 캐펙스 우선순위도 그에 따라 재배분되어야 한다. 나아가 품번별 이상 사이클타임 기준선을 갱신하지 않으면 OEE에 최대 36.3%p의 허위 성능 손실이 계상된다.
-
공정 간 버퍼, 클수록 좋은 게 아니다
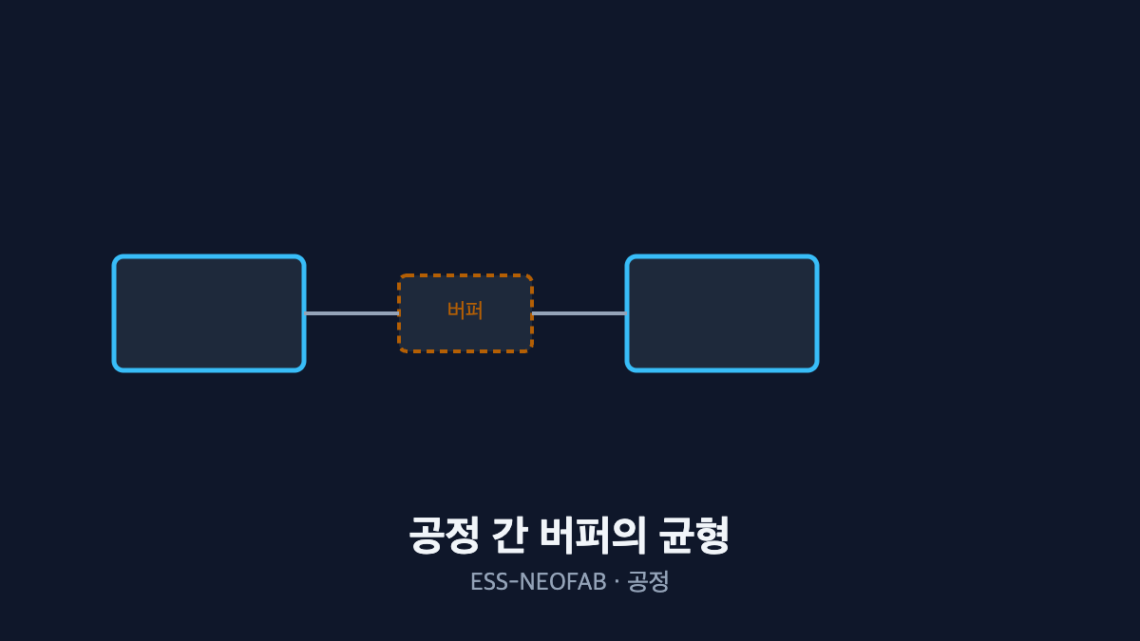
버퍼는 많을수록 안전한 것이 아니라, 가동률과 결함 발견 속도 사이의 트레이드오프다. 무버퍼 라인은 한 공정의 정지가 전체 정지로 확산되고, 과대 버퍼는 상류 결함이 하류에 도달하기까지의 시간을 늘려 발견을 지연시킨다. 따라서 버퍼 크기는 공정별 MTBF와 정지 패턴에서 역산해야 하며, 짧고 잦은 정지에는 소형 버퍼를, 드물지만 긴 정지에는 예비 라인 등 별도 대응을 배치하는 편이 효율적이다.